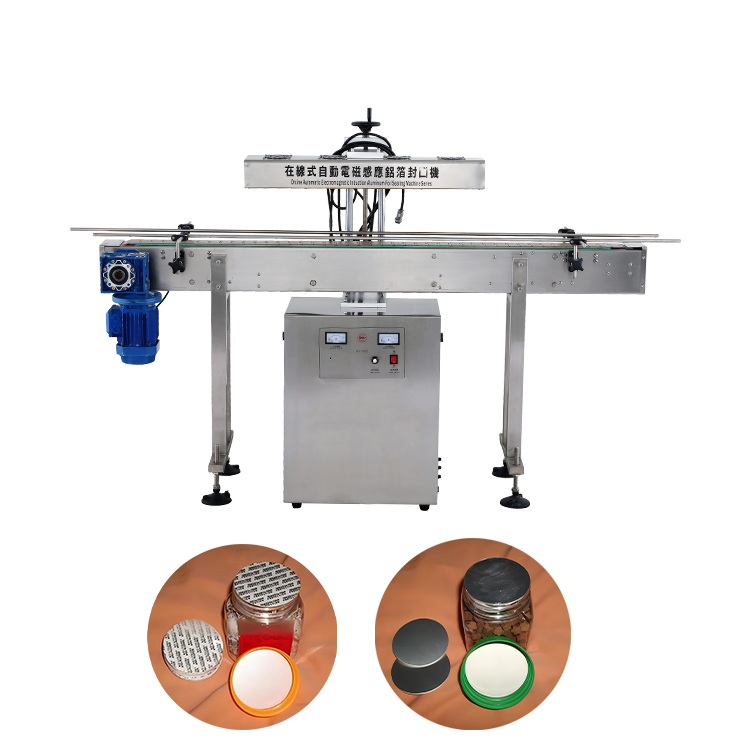
Помилка упаковки коштує виробничим операціям мільйони доларів на рік. Витоки, псування, відкликання та скомпрометовані докази фальсифікації швидко руйнують цілісність продукту та довіру до бренду. Покупці часто розглядають вибір обладнання як просту перевагу. Насправді вибір правильного обладнання є суворою технічною вимогою. Ви повинні чітко узгоджувати свій вибір з дизайном контейнера, хімічним складом матеріалу та цілями автоматизації. Неправильний вибір призводить до нескінченних вузьких місць виробництва та небезпечних продуктів. Ми розберемо для вас це складне рішення. Ви дізнаєтесь про точні механічні відмінності між безконтактними електромагнітними системами та теплопровідністю прямого контакту. Ми досліджуватимемо сумісність матеріалів, масштабування продуктивності та основні показники безпеки. Цей посібник містить чітку структуру, нейтральну щодо постачальника. Це допоможе вам ефективно оцінити ваші технічні можливості та захистити вашу виробничу лінію.
Ключові висновки
Індукційне запечатування є обов’язковим для закупорених пляшок і банок, які потребують герметичних фольгованих вкладишів із захистом від пошкоджень.
Пряме термозварювання є стандартом для гнучкої упаковки (мішків, пакетів) і жорстких лотків без кришки.
Масштабування швидкості лінії значною мірою сприяє індукції для розливу безперервним рухом, тоді як для термозварювання потрібен розрахований час витримки.
Вибір правильного обладнання вимагає узгодження витрат на витратні матеріали (підкладки проти плівки) з початковими капітальними витратами (CapEx).
Технічні основи: визначення робочих механізмів
Процес індукційного зварювання
Процес індукції базується на прогресивній електромагнітній фізиці. Він пропонує неймовірно ефективний спосіб закриття контейнерів. Електромагнітне поле створює вихрові струми. Ці струми нагрівають ан вкладиш машини для термозварювання з алюмінієвої фольги всередині попередньо закрученого ковпачка. Процес починається, коли контейнер проходить під індукційною котушкою. Котушка випромінює електромагнітне поле, що коливається. Це поле легко проникає в пластиковий ковпачок. Він безпосередньо взаємодіє з електропровідним шаром алюмінієвої фольги всередині вкладиша.
Фольга швидко нагрівається. Ця цілеспрямована теплова енергія плавить делікатний шар воску. Віск вбирається в целюлозну основу. Ця дія звільняє фольгу від кришки. Одночасно плавиться полімерне покриття на нижній частині фольги. Цей розплавлений полімер з’єднується безпосередньо з кромкою контейнера. Охолоджуючись, він створює герметичність.
Цей метод забезпечує величезну безконтактну перевагу. Ущільнення формується повністю через закриту кришку. Ви ніколи не піддаєте відкритий продукт впливу заводського середовища під час фази запечатування. Це захищає ваш продукт від зовнішнього забруднення. Це також запобігає потраплянню рідини на обладнання.
Найкращі практики для індукційних процесів
Підтримуйте постійний крутний момент кришки. Ковпачок забезпечує необхідний тиск вниз для з’єднання полімеру.
Точно відкалібруйте відстань між індукційною котушкою та кришкою.
Перш ніж закривати кришку, переконайтеся, що край контейнера повністю сухий і вільний від залишків продукту.
Процес прямого термозварювання
Пряме термозварювання діє на принципово інших фізичних принципах. Він заснований на прямій передачі теплової енергії. Нагріті металеві валики, губки або обертові колеса фізично торкаються пакувального матеріалу. Цей прямий контакт передає тепло полімерним шарам.
Інженери називають основні вимоги тут «3 Ts». Це температура, час і тиск. Ви повинні ідеально відкалібрувати всі три.
Температура: нагрівальні елементи повинні досягати точної температури плавлення конкретного термопластичного матеріалу.
Час (витримування): машина повинна утримувати матеріали разом достатньо довго, щоб тепло проникало крізь шари.
Тиск: щелепи повинні рівномірно стискати розплавлені шари, щоб злити їх у єдиний герметичний бар’єр.
Якщо вам не вдасться збалансувати ці три змінні, закриття не вдасться. Занадто сильний нагрів обпалює плівку. Занадто низький тиск створює мікровитоки. Недостатній час витримки перешкоджає повному злиттю полімерів.
Сумісність матеріалів і контейнерів
Коли вибирати машину для індукційного зварювання
Ви повинні ретельно оцінити формат упаковки. Ми настійно рекомендуємо an індукційна ущільнювальна машина для спеціальних жорстких застосувань. Він служить промисловим стандартом для пляшок, банок і глечиків. У цих контейнерах повинні використовуватися безперервні різьби або кришки з вухами. Сам ковпачок виконує роль половини механізму ущільнення. Він застосовує критичний тиск, необхідний під час нагрівання фольги.
Профілі продукту сильно впливають на цей вибір. Ця технологія потрібна для таких рідин, як гострі соуси, напої та промислові хімікати. Порошки та нутрицевтики також приносять велику користь. Фармацевтичні компанії вимагають використання цього методу для суворої перевірки підробки. Коли споживачі знімають фольгу, вони знають, що продукт залишається безпечним.
Успіх тут визначають матеріальні нюанси. Процес працює бездоганно для стандартних термопластів, таких як PET, HDPE та PP. Полімерне покриття фольгованого вкладиша має відповідати матеріалу ємності. Ви повинні відповідати ПЕТ-вкладишу ПЕТ-пляшці. Скляна тара представляє унікальний виклик. Скло не має полімерної матриці для плавлення. Тому для скляної тари потрібні спеціальні, попередньо оброблені вкладиші. У цих спеціальних вкладишах використовуються унікальні хімічні покриття для досягнення надійного зчеплення зі скляним краєм.
Коли вказувати пряме термозварювання
Ви повинні вказати прямі термічні методи для абсолютно різних форматів упаковки. Ця технологія домінує в гнучкій упаковці. Він ідеально підходить для пакетів, поліетиленових пакетів і блістерів. Він також служить основним методом для попередньо сформованих жорстких лотків.
Профілі продуктів, які підходять для цього методу, включають тверду їжу, обладнання та медичні пристрої. Готові до вживання страви в пластикових лотках значною мірою залежать від цього процесу.
Нюанси матеріалу сприяють цьому методу для прямого застосування плівки в контейнері. Ви використовуєте це, коли немає вторинної кришки. Нагрітий валик притискає гнучку плівку безпосередньо до фланця жорсткого лотка. Два матеріали сплавляються постійно.
Пропускна здатність виробництва та масштабованість інтеграції лінії
Відповідність швидкості та автоматизації
Вимоги до швидкості лінії визначають вибір машини на автоматизованих поверхах. Індукційна технологія має тут значні переваги. Він працює постійно в мережі. Контейнер ніколи не зупиняється в русі. Пляшки рухаються стандартним конвеєром. Вони безперешкодно проходять під ущільнювальною головкою. Це ідеально масштабується з існуючими швидкостями конвеєра. Високошвидкісні лінії розливу часто переробляють сотні пляшок за хвилину за допомогою цього методу.
Термічна герметизація створює більш суворі реалії для пропускної здатності. Процес залишається суворо залежним від часу перебування. Матеріалам потрібен фізичний час, щоб розплавитися та сплавитися. Для роботи високошвидкісних автоматизованих ліній потрібні складні системи індексації. Вам можуть знадобитися конвеєри з крокуючими балками або обертові головки для термозварювання. Ці системи фізично відстежують рухомий пакет. Вони подають тепло, узгоджуючи швидкість упаковки. Ця механічна складність збільшує складність інтеграції.
Поширені помилки інтеграції
Невідповідність швидкості конвеєра потужності індукційного генератора, що призводить до слабких зв’язків.
Встановлення термозварювачів на конвеєрах безперервного руху без відповідних механізмів індексації.
Ігнорування коливань температури навколишнього середовища, які можуть змінити необхідний час перебування для термічних щелеп.
Ризики впровадження та безпека оператора
Кожен промисловий процес несе в собі невід’ємні ризики. Ви повинні пом’якшити їх за допомогою розумної техніки. Індукційні системи становлять особливий ризик під час зупинки лінії. Якщо конвеєр зупиняється, пляшка може зупинитися прямо під активною електромагнітною котушкою. Постійна енергія спалить вкладиш. Він навіть може розплавити пластикову кришку або викликати пожежу. Ви повинні інтегрувати датчики зриву. Вам також потрібні автоматичні системи відмови. Коли лінія зупиняється, подачу електроенергії необхідно миттєво вимкнути. Незважаючи на це, процес залишається набагато безпечнішим для операторів. Обладнання не має відкритих гарячих поверхонь.
Термічна герметизація створює пряму небезпеку опіку. У ручних або напівавтоматичних налаштуваннях оператори піддаються дії надзвичайно гарячих плит. Керівники підприємства повинні встановити світлові завіси та фізичну охорону. Крім того, ці машини потребують значного обслуговування. Ви повинні проводити часту заміну витратних матеріалів, що швидко зношуються. Тефлонова стрічка швидко псується. ТЕНи перегорають і вимагають заміни. Термопари дрейфують і потребують регулярного повторного калібрування.
Співпраця з надійним виробником запаювальних машин
Валідація та тестування
Ви ніколи не повинні купувати обладнання без комплексного аналізу проб. Заслуговує довіри Виробник запаювальної машини запропонує лабораторії для тестування застосування. Ви повинні надіслати їм свої точні контейнери, кришки та зразки продукції.
Вони пропустять ці матеріали через свої системи. Вони повинні підтвердити певні показники. Вам потрібне документальне підтвердження міцності на розрив. Вам також потрібні сертифіковані показники витоку. Якщо зчеплення занадто слабке, продукт витікає. Якщо з’єднання занадто міцне, споживач не може його розкрити. Професійний виробник ідеально балансує це.
Відповідність і документація
Промислове обладнання має відповідати жорстким нормативним стандартам. Ви повинні переконатися, що обладнання має відповідні сертифікати. У Європі шукайте маркування CE. Якщо ви працюєте у фармацевтичній сфері, обладнання має відповідати стандартам cGMP.
Застосування продуктів харчування та напоїв вимагає особливого захисту навколишнього середовища. Вам потрібні рейтинги змивання відповідно до FDA. Шукайте рейтинг IP65 або IP69K. Ці рейтинги гарантують, що машина може витримувати хімічне очищення під високим тиском і високою температурою. Надійний виробник надає повний пакет документації. Це включає в себе протоколи кваліфікації встановлення (IQ), кваліфікації експлуатації (OQ) і кваліфікації продуктивності (PQ).
Післяпродажна інженерна підтримка
Простой машин знижує прибутковість. Ви повинні оцінити інфраструктуру післяпродажної підтримки обраного вами постачальника. Перевірте наявність запчастин швидкої доставки. Вам потрібен доступ до команд технічної підтримки.
Сучасне обладнання повинно мати зрозумілі діагностичні інтерфейси. Людино-машинний інтерфейс (HMI) має відображати точні коди помилок. Він повинен негайно виявляти несправності. Відмінні виробники також пропонують допомогу в інтеграції. Вони допоможуть вам легко встановити обладнання на існуючі конвеєри.
Висновок
Роблячи остаточний вибір між ан індукційна машина для запаювання проти машини для термозапаювання повністю залежить від вашої первинної структури пакування. Якщо ви використовуєте закриту пляшку або банку, ви повинні використовувати електромагнітний процес. Якщо ви використовуєте гнучкі пакети або лотки без кришки, прямий тепловий контакт залишається вашим єдиним варіантом. Ви не можете перенести одну технологію в іншу категорію.
Щоб рухатися вперед, ми рекомендуємо перевірити вашу поточну швидкість лінії. Ви повинні розрахувати прийнятну кількість відмов. Зберіть зразки вашої повністю зібраної упаковки. Нарешті, замовте пілотне випробування з коротким списком авторитетних виробників. Цей підхід, що керується даними, гарантує безпечне та безпечне майбутнє для вашої виробничої лінії.
FAQ
Питання: Чи може індукційна машина запечатувати скляну тару?
A: Так. Однак для цього потрібні дуже специфічні вкладиші. У склі відсутня натуральна полімерна матриця. Ви повинні використовувати вкладиші, оброблені індивідуальним полімерним покриттям. Це спеціальне покриття ефективно з’єднується зі скляним обідком. Стандартні пластикові вкладиші не прилипнуть до скляних поверхонь.
З: Чому індукційні ущільнення виходять з ладу на виробничій лінії?
Відповідь: Поломки зазвичай виникають через недостатній крутний момент кришки. Кришка повинна забезпечувати тиск вниз. Неправильні налаштування потужності також спричиняють проблеми, що призводять до недостатнього нагріву або опіку. Нарешті, забруднення рідини на горловині пляшки перешкоджає надійному зчепленню полімеру.
Питання: чи можу я використовувати прямий термозварювач для закритих пляшок?
Відповідь: Ні. Після того, як ви закриєте кришку, прямі нагрівальні елементи не досягнуть краю пляшки. Фізичні щелепи розплавлять зовнішній ковпачок перед тим, як запечатати внутрішній вкладиш. Ви повинні використовувати електромагнітну технологію для закритих додатків.
Дотримуючись маркетингової концепції 'Репутація перш за все, найвищий сервіс, якість перш за все', ми постійно просуваємо нові продукти, надаємо переваги кожному клієнту та пропонуємо комплексні технологічні послуги та підтримку нашим користувачам.