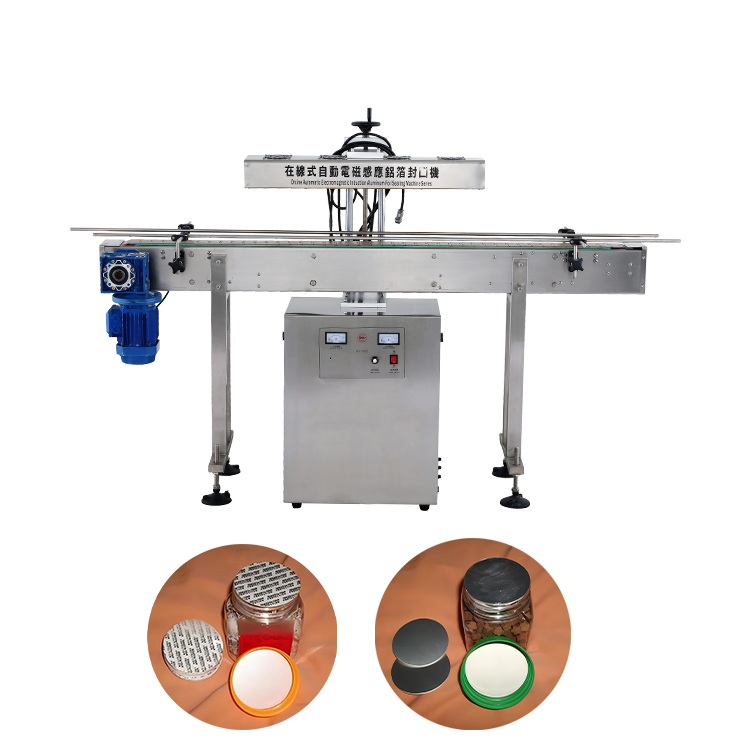
पैकेजिंग विफलताओं से विनिर्माण कार्यों को सालाना लाखों डॉलर का नुकसान होता है। लीक, ख़राबी, रिकॉल, और समझौता किए गए छेड़छाड़ के सबूत उत्पाद की अखंडता और ब्रांड के भरोसे को जल्दी से नष्ट कर देते हैं। खरीदार अक्सर उपकरण चयन को एक साधारण प्राथमिकता के रूप में देखते हैं। वास्तव में, सही मशीनरी का चयन एक कठोर तकनीकी आवश्यकता प्रस्तुत करता है। आपको अपनी पसंद को अपने कंटेनर डिज़ाइन, सामग्री रसायन विज्ञान और स्वचालन लक्ष्यों के साथ सख्ती से संरेखित करना होगा। गलत चुनाव करने से उत्पादन में अंतहीन रुकावटें और असुरक्षित उत्पाद सामने आते हैं। हम आपके लिए इस जटिल निर्णय का समाधान करेंगे। आप गैर-संपर्क विद्युत चुम्बकीय प्रणालियों और प्रत्यक्ष-संपर्क थर्मल चालन के बीच सटीक यांत्रिक अंतर सीखेंगे। हम सामग्री अनुकूलता, उत्पादन थ्रूपुट स्केलिंग और आवश्यक सुरक्षा मेट्रिक्स का पता लगाएंगे। यह मार्गदर्शिका एक स्पष्ट, विक्रेता-तटस्थ रूपरेखा प्रदान करती है। यह आपके तकनीकी विकल्पों का प्रभावी ढंग से मूल्यांकन करने और आपकी उत्पादन लाइन की सुरक्षा करने में आपकी सहायता करेगा।
चाबी छीनना
ढक्कन वाली बोतलों और जार के लिए इंडक्शन सीलिंग अनिवार्य है, जिसमें हेमेटिक, छेड़छाड़-स्पष्ट फ़ॉइल लाइनर की आवश्यकता होती है।
सीधी हीट सीलिंग लचीली पैकेजिंग (बैग, पाउच) और कैपलेस कठोर ट्रे के लिए मानक है।
लाइन स्पीड स्केलेबिलिटी निरंतर गति वाली बॉटलिंग के लिए प्रेरण का बहुत समर्थन करती है, जबकि हीट सीलिंग के लिए गणना किए गए समय की आवश्यकता होती है।
सही उपकरण का चयन करने के लिए प्रारंभिक पूंजी व्यय (CapEx) के साथ उपभोज्य लागत (लाइनर बनाम फिल्म) को संरेखित करने की आवश्यकता होती है।
तकनीकी आधार: संचालन तंत्र को परिभाषित करना
इंडक्शन सीलिंग प्रक्रिया
प्रेरण प्रक्रिया उन्नत विद्युत चुम्बकीय भौतिकी पर निर्भर करती है। यह कंटेनरों को बंद करने का एक अविश्वसनीय रूप से कुशल तरीका प्रदान करता है। एक विद्युत चुम्बकीय क्षेत्र भंवर धाराएँ उत्पन्न करता है। ये धाराएँ गर्म करती हैं एल्यूमीनियम फ़ॉइल हीट सीलिंग मशीन लाइनर। प्री-टॉर्कड कैप के अंदर प्रक्रिया तब शुरू होती है जब एक कंटेनर इंडक्शन कॉइल के नीचे से गुजरता है। कुंडल एक दोलनशील विद्युत चुम्बकीय क्षेत्र उत्सर्जित करता है। यह क्षेत्र प्लास्टिक कैप में आसानी से प्रवेश कर जाता है। यह लाइनर के अंदर प्रवाहकीय एल्यूमीनियम पन्नी परत के साथ सीधे संपर्क करता है।
पन्नी तेजी से गर्म हो जाती है। यह लक्षित तापीय ऊर्जा मोम की एक नाजुक परत को पिघला देती है। मोम एक पल्प बैकिंग बोर्ड में समा जाता है। यह क्रिया टोपी से पन्नी को मुक्त कर देती है। इसके साथ ही, फ़ॉइल के तल पर एक पॉलिमर कोटिंग पिघल जाती है। यह पिघला हुआ पॉलिमर सीधे कंटेनर लिप से जुड़ जाता है। जैसे ही यह ठंडा होता है, यह एक भली भांति सील बनाता है।
यह विधि बड़े पैमाने पर गैर-संपर्क लाभ प्रदान करती है। सील पूरी तरह से बंद टोपी के माध्यम से बनती है। सीलिंग चरण के दौरान आप कभी भी खुले उत्पाद को फ़ैक्टरी वातावरण में उजागर न करें। यह आपके उत्पाद को बाहरी संदूषण से बचाता है। यह मशीनरी पर फैलने से भी रोकता है।
प्रेरण प्रक्रियाओं के लिए सर्वोत्तम अभ्यास
लगातार कैप टॉर्क बनाए रखें। टोपी पॉलिमर को बंधने के लिए आवश्यक नीचे की ओर दबाव प्रदान करती है।
इंडक्शन कॉइल और कैप के बीच की दूरी को सटीक रूप से कैलिब्रेट करें।
कैपिंग से पहले सुनिश्चित करें कि कंटेनर का किनारा पूरी तरह सूखा रहे और उत्पाद के अवशेषों से मुक्त रहे।
डायरेक्ट हीट सीलिंग प्रक्रिया
प्रत्यक्ष थर्मल सीलिंग मौलिक रूप से भिन्न भौतिक सिद्धांतों पर काम करती है। यह तापीय ऊर्जा के सीधे हस्तांतरण पर निर्भर करता है। गर्म धातु की प्लेटें, जबड़े, या रोटरी पहिये भौतिक रूप से पैकेजिंग सामग्री को छूते हैं। यह सीधा संपर्क गर्मी को बहुलक परतों में स्थानांतरित करता है।
इंजीनियर यहां मूलभूत आवश्यकताओं को '3 टी' के रूप में संदर्भित करते हैं। ये हैं तापमान, समय और दबाव। आपको तीनों को पूरी तरह से कैलिब्रेट करना होगा।
तापमान: हीटिंग तत्वों को विशिष्ट थर्मोप्लास्टिक सामग्री के सटीक पिघलने बिंदु तक पहुंचना चाहिए।
समय (निवास): मशीन को सामग्रियों को परतों में प्रवेश करने के लिए गर्मी के लिए पर्याप्त समय तक एक साथ रखना चाहिए।
दबाव: जबड़े को पिघली हुई परतों को समान रूप से संपीड़ित करना चाहिए ताकि उन्हें एक ही हेमेटिक बाधा में जोड़ा जा सके।
यदि आप इन तीन चरों को संतुलित करने में विफल रहते हैं, तो समापन विफल हो जाएगा। बहुत अधिक गर्मी फिल्म को झुलसा देती है। बहुत कम दबाव सूक्ष्म रिसाव पैदा करता है। अपर्याप्त ठहराव समय पॉलिमर के पूर्ण संलयन को रोकता है।
सामग्री और कंटेनर संगतता
इंडक्शन सीलर मशीन को कब निर्दिष्ट करें
आपको अपने पैकेजिंग प्रारूप का सावधानीपूर्वक मूल्यांकन करना चाहिए। हम इसकी अत्यधिक अनुशंसा करते हैं इंडक्शन सीलर मशीन । विशिष्ट कठोर अनुप्रयोगों के लिए यह बोतलों, जार और जग के लिए उद्योग मानक के रूप में कार्य करता है। इन कंटेनरों में निरंतर धागे या लग कैप का उपयोग करना चाहिए। टोपी स्वयं सीलिंग तंत्र के आधे हिस्से के रूप में कार्य करती है। फ़ॉइल के गर्म होने पर यह आवश्यक दबाव लागू करता है।
उत्पाद प्रोफ़ाइल इस विकल्प को बहुत अधिक प्रभावित करती हैं। गर्म सॉस, पेय पदार्थ और औद्योगिक रसायनों जैसे तरल पदार्थों के लिए इस तकनीक की आवश्यकता होती है। पाउडर और न्यूट्रास्यूटिकल्स से भी काफी फायदा होता है। फार्मास्युटिकल कंपनियां सख्त छेड़छाड़ साक्ष्य के लिए इस पद्धति को अनिवार्य बनाती हैं। जब उपभोक्ता पन्नी को छीलते हैं, तो उन्हें पता चलता है कि उत्पाद सुरक्षित है।
भौतिक बारीकियाँ यहाँ सफलता तय करती हैं। यह प्रक्रिया पीईटी, एचडीपीई और पीपी जैसे मानक थर्मोप्लास्टिक्स के लिए त्रुटिहीन रूप से काम करती है। फ़ॉइल लाइनर पर पॉलिमर कोटिंग कंटेनर सामग्री से मेल खाना चाहिए। आपको पीईटी लाइनर का पीईटी बोतल से मिलान करना होगा। कांच के कंटेनर एक अनोखी चुनौती पेश करते हैं। कांच को पिघलाने के लिए पॉलिमर मैट्रिक्स का अभाव होता है। इसलिए, कांच के कंटेनरों को विशेष, पूर्व-उपचारित लाइनर्स की आवश्यकता होती है। ये विशिष्ट लाइनर ग्लास रिम पर विश्वसनीय आसंजन प्राप्त करने के लिए अद्वितीय रासायनिक कोटिंग्स का उपयोग करते हैं।
डायरेक्ट हीट सीलिंग कब निर्दिष्ट करें
आपको पूरी तरह से अलग पैकेजिंग प्रारूपों के लिए प्रत्यक्ष थर्मल तरीकों को निर्दिष्ट करना चाहिए। यह तकनीक लचीली पैकेजिंग पर हावी है। यह पाउच, पॉली बैग और ब्लिस्टर पैक के लिए पूरी तरह से काम करता है। यह पूर्व-निर्मित कठोर ट्रे के लिए प्राथमिक विधि के रूप में भी कार्य करता है।
इस पद्धति के लिए उपयुक्त उत्पाद प्रोफाइल में ठोस खाद्य पदार्थ, हार्डवेयर और चिकित्सा उपकरण शामिल हैं। प्लास्टिक ट्रे में खाने के लिए तैयार भोजन काफी हद तक इसी प्रक्रिया पर निर्भर करता है।
सामग्री की बारीकियाँ सीधे फिल्म-टू-कंटेनर अनुप्रयोगों के लिए इस पद्धति का पक्ष लेती हैं। आप इसका उपयोग तब करते हैं जब कोई द्वितीयक कैप मौजूद नहीं होती है। गर्म प्लेटन एक लचीली फिल्म को सीधे एक कठोर ट्रे के निकला हुआ किनारा पर दबाता है। दो सामग्रियां स्थायी रूप से विलीन हो जाती हैं।
पैरामीटर
प्रेरण प्रक्रिया
प्रत्यक्ष तापीय प्रक्रिया
प्राथमिक कंटेनर शैली
ढकी हुई बोतलें, थ्रेडेड जार, जग
लचीले पाउच, ब्लिस्टर पैक, कैपलेस ट्रे
सीलिंग तंत्र
गैर-संपर्क विद्युत चुम्बकीय क्षेत्र
गर्म जबड़ों के माध्यम से सीधा शारीरिक संपर्क
आवश्यक दबाव स्रोत
पहले से लगाई गई थ्रेडेड टोपी
मशीन प्लैटेंस से यांत्रिक बल
सबूत से छेड़छाड़
छीलने योग्य फ़ॉइल लाइनर में एकीकृत
बंधी हुई फिल्म/पाउच की विनाशकारी प्रविष्टि
उत्पादन थ्रूपुट और लाइन एकीकरण स्केलेबिलिटी
गति और स्वचालन मिलान
लाइन गति की आवश्यकताएं स्वचालित फर्शों पर मशीन के चयन को निर्धारित करती हैं। इंडक्शन तकनीक यहां महत्वपूर्ण लाभ रखती है। यह लगातार इनलाइन संचालित होता है। कंटेनर कभी भी हिलना बंद नहीं करता. बोतलें एक मानक कन्वेयर पर यात्रा करती हैं। वे सीलिंग हेड के नीचे से निर्बाध रूप से गुजरते हैं। यह मौजूदा कन्वेयर गति के साथ पूरी तरह मेल खाता है। हाई-स्पीड बॉटलिंग लाइनें अक्सर इस पद्धति का उपयोग करके प्रति मिनट सैकड़ों बोतलों को संसाधित करती हैं।
थर्मल सीलिंग थ्रूपुट के लिए कठोर वास्तविकताएं प्रस्तुत करती है। यह प्रक्रिया पूरी तरह से निवास-समय पर निर्भर रहती है। सामग्रियों को पिघलने और जुड़ने के लिए भौतिक समय की आवश्यकता होती है। उच्च गति वाली स्वचालित लाइनों को इसे संभालने के लिए जटिल अनुक्रमण प्रणालियों की आवश्यकता होती है। आपको वॉकिंग-बीम कन्वेयर या रोटरी हीट-सील हेड्स की आवश्यकता हो सकती है। ये सिस्टम चलती पैकेज को भौतिक रूप से ट्रैक करते हैं। वे पैकेज वेग से मेल खाते हुए गर्मी लागू करते हैं। यह यांत्रिक जटिलता एकीकरण कठिनाई को बढ़ाती है।
सामान्य एकीकरण गलतियाँ
कन्वेयर की गति को इंडक्शन जनरेटर की शक्ति से मिलाने में असफल होना, जिससे बंधन कमजोर हो जाते हैं।
उचित अनुक्रमण तंत्र के बिना निरंतर-गति कन्वेयर पर थर्मल सीलर्स स्थापित करना।
परिवेशी पौधों के तापमान में उतार-चढ़ाव को नजरअंदाज करना, जो थर्मल जबड़ों के लिए आवश्यक निवास समय को बदल सकता है।
कार्यान्वयन जोखिम और ऑपरेटर सुरक्षा
प्रत्येक औद्योगिक प्रक्रिया में अंतर्निहित जोखिम होते हैं। आपको स्मार्ट इंजीनियरिंग के माध्यम से इन्हें कम करना चाहिए। इंडक्शन सिस्टम लाइन स्टॉपेज के दौरान विशिष्ट जोखिम पेश करते हैं। यदि कोई कन्वेयर रुकता है, तो एक बोतल सीधे सक्रिय विद्युत चुम्बकीय कुंडल के नीचे रुक सकती है। निरंतर ऊर्जा लाइनर को झुलसा देगी। इससे प्लास्टिक की टोपी भी पिघल सकती है या आग लग सकती है। आपको स्टॉल-सेंसर को एकीकृत करना होगा। आपको स्वचालित अस्वीकृति प्रणाली की भी आवश्यकता है। जब लाइन बंद हो जाए तो बिजली तुरंत कट जानी चाहिए। इसके बावजूद, यह प्रक्रिया ऑपरेटरों के लिए अधिक सुरक्षित बनी हुई है। उपकरण में कोई उजागर गर्म सतह नहीं है।
थर्मल सीलिंग सीधे जलने का खतरा प्रस्तुत करती है। मैनुअल या अर्ध-स्वचालित सेटअप ऑपरेटरों को अत्यधिक गर्म प्लेटों के संपर्क में लाते हैं। प्लांट प्रबंधकों को हल्के पर्दे और फिजिकल गार्ड लगाने होंगे। इसके अलावा, इन मशीनों को व्यापक रखरखाव की आवश्यकता होती है। आपको उपभोज्य घिसे-पिटे हिस्सों को बार-बार बदलना होगा। टेफ्लॉन टेप जल्दी खराब हो जाता है। हीटिंग तत्व जल जाते हैं और उन्हें बदलने की आवश्यकता होती है। थर्मोकपल बहाव करते हैं और नियमित पुन: अंशांकन की आवश्यकता होती है।
एक विश्वसनीय सीलिंग मशीन निर्माता के साथ साझेदारी
सत्यापन और परीक्षण
आपको व्यापक नमूना परीक्षण के बिना कभी भी उपकरण नहीं खरीदना चाहिए। एक विश्वसनीय सीलिंग मशीन निर्माता एप्लिकेशन परीक्षण प्रयोगशालाओं की पेशकश करेगा। आपको उन्हें अपने सटीक कंटेनर, कैप और उत्पाद के नमूने भेजने होंगे।
वे इन सामग्रियों को अपने सिस्टम के माध्यम से चलाएंगे। उन्हें विशिष्ट मेट्रिक्स को मान्य करना होगा। आपको छिलके की ताकत का दस्तावेजी प्रमाण चाहिए। आपको प्रमाणित रिसाव दरों की भी आवश्यकता है। यदि बंधन बहुत कमजोर है, तो उत्पाद लीक हो जाता है। यदि बांड बहुत मजबूत है, तो उपभोक्ता इसे नहीं खोल सकता। एक पेशेवर निर्माता इसे पूरी तरह से संतुलित करता है।
अनुपालन और दस्तावेज़ीकरण
औद्योगिक मशीनरी को कठोर नियामक मानकों को पूरा करना होगा। आपको यह सुनिश्चित करना होगा कि उपकरण सही प्रमाणपत्र वाला हो। यूरोप में, CE चिह्नों की तलाश करें। यदि आप फार्मास्युटिकल क्षेत्र में काम करते हैं, तो मशीनरी को सीजीएमपी मानकों का पालन करना होगा।
खाद्य और पेय पदार्थों के अनुप्रयोगों के लिए विशिष्ट पर्यावरणीय सुरक्षा की आवश्यकता होती है। आपको एफडीए-अनुरूप वाशडाउन रेटिंग की आवश्यकता है। IP65 या IP69K रेटिंग देखें। ये रेटिंग सुनिश्चित करती हैं कि मशीन उच्च दबाव, उच्च तापमान वाली रासायनिक सफाई का सामना कर सकती है। एक विश्वसनीय निर्माता पूर्ण दस्तावेज़ीकरण पैकेज प्रदान करता है। इसमें इंस्टालेशन क्वालिफिकेशन (आईक्यू), ऑपरेशनल क्वालिफिकेशन (ओक्यू) और परफॉर्मेंस क्वालिफिकेशन (पीक्यू) प्रोटोकॉल शामिल हैं।
बिक्री के बाद इंजीनियरिंग सहायता
मशीन डाउनटाइम लाभप्रदता को नष्ट कर देता है। आपको अपने चुने हुए विक्रेता के बिक्री के बाद के समर्थन बुनियादी ढांचे का आकलन करना चाहिए। रैपिड-शिप प्रतिस्थापन भागों की उपलब्धता की जाँच करें। आपको तकनीकी सहायता टीमों तक पहुंच की आवश्यकता है।
आधुनिक उपकरणों में स्पष्ट डायग्नोस्टिक इंटरफेस होना चाहिए। एक टच-स्क्रीन एचएमआई (ह्यूमन मशीन इंटरफ़ेस) को सटीक त्रुटि कोड प्रदर्शित करना होगा। इसे तुरंत दोषों को इंगित करना चाहिए। उत्कृष्ट निर्माता एकीकरण सहायता भी प्रदान करते हैं। वे आपके मौजूदा कन्वेयर पर उपकरण को निर्बाध रूप से माउंट करने में आपकी सहायता करेंगे।
निष्कर्ष
के बीच अंतिम चयन करना इंडक्शन सीलर मशीन बनाम हीट सीलिंग मशीन पूरी तरह से आपकी प्राथमिक पैकेजिंग संरचना पर निर्भर करती है। यदि आप किसी ढक्कन वाली बोतल या जार का उपयोग करते हैं, तो आपको विद्युत चुम्बकीय प्रक्रिया का उपयोग करना चाहिए। यदि आप लचीले पाउच या कैपलेस ट्रे का उपयोग करते हैं, तो सीधा थर्मल संपर्क ही आपके लिए एकमात्र विकल्प है। आप एक तकनीक को दूसरी श्रेणी में जबरदस्ती नहीं डाल सकते।
आगे बढ़ने के लिए, हम आपकी वर्तमान लाइन गति का ऑडिट करने की अनुशंसा करते हैं। आपको अपनी स्वीकार्य अस्वीकार दरों की गणना करनी चाहिए। अपनी पूरी तरह से इकट्ठी की गई पैकेजिंग के नमूने इकट्ठा करें। अंत में, प्रतिष्ठित निर्माताओं की एक छोटी सूची के साथ एक पायलट परीक्षण का अनुरोध करें। यह डेटा-संचालित दृष्टिकोण आपकी उत्पादन लाइन के लिए एक सुरक्षित, लीक-प्रूफ भविष्य सुनिश्चित करता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या कोई इंडक्शन मशीन कांच के कंटेनरों को सील कर सकती है?
उत्तर: हाँ. हालाँकि, इसके लिए अत्यधिक विशिष्ट लाइनर्स की आवश्यकता होती है। ग्लास में प्राकृतिक पॉलिमर मैट्रिक्स का अभाव होता है। आपको अनुकूलित पॉलिमर कोटिंग से उपचारित लाइनर का उपयोग करना चाहिए। यह विशेष कोटिंग ग्लास रिम के साथ प्रभावी ढंग से जुड़ती है। मानक प्लास्टिक लाइनर कांच की सतहों पर चिपकने में विफल रहेंगे।
प्रश्न: उत्पादन लाइन पर इंडक्शन सील्स विफल क्यों हो जाती हैं?
उत्तर: विफलताएं आमतौर पर अपर्याप्त कैप टॉर्क के कारण होती हैं। टोपी को नीचे की ओर दबाव देना चाहिए। गलत पावर सेटिंग्स भी समस्याएँ पैदा करती हैं, जिससे अंडर-हीटिंग या झुलसा होता है। अंत में, बोतल के ढक्कन पर तरल संदूषण पॉलिमर को सुरक्षित रूप से जुड़ने से रोकता है।
प्रश्न: क्या मैं बंद बोतलों के लिए सीधे थर्मल सीलर का उपयोग कर सकता हूं?
उत्तर: नहीं। एक बार जब आप टोपी लगा देते हैं, तो सीधे हीटिंग तत्व बोतल के ढक्कन तक नहीं पहुंच पाते हैं। आंतरिक लाइनर को सील करने से पहले भौतिक जबड़े बाहरी टोपी को पिघला देंगे। आपको क्लोज्ड-कैप अनुप्रयोगों के लिए विद्युत चुम्बकीय प्रौद्योगिकी का उपयोग करना चाहिए।
'प्रतिष्ठा प्रथम, सेवा सर्वोच्च, गुणवत्ता सर्वोपरि' की मार्केटिंग अवधारणा का पालन करते हुए, हम लगातार नए उत्पादों को बढ़ावा देते हैं, प्रत्येक ग्राहक को लाभ प्रदान करते हैं, और अपने उपयोगकर्ताओं को व्यापक तकनीकी सेवाएँ और सहायता प्रदान करते हैं।