Verpackungsfehler kosten Produktionsbetriebe jährlich Millionen von Dollar. Leckagen, Verderb, Rückrufe und kompromittierte Manipulationsnachweise zerstören schnell die Produktintegrität und das Markenvertrauen. Käufer betrachten die Auswahl der Ausrüstung oft als eine einfache Präferenz. Tatsächlich stellt die Auswahl der richtigen Maschinen eine strenge technische Anforderung dar. Sie müssen Ihre Wahl streng an Ihrem Behälterdesign, der Materialchemie und Ihren Automatisierungszielen ausrichten. Eine falsche Wahl führt zu endlosen Produktionsengpässen und unsicheren Produkten. Wir werden diese komplexe Entscheidung für Sie aufschlüsseln. Sie lernen die genauen mechanischen Unterschiede zwischen berührungslosen elektromagnetischen Systemen und direkt kontaktierender Wärmeleitung kennen. Wir werden Materialkompatibilitäten, Skalierung des Produktionsdurchsatzes und wesentliche Sicherheitsmetriken untersuchen. Dieser Leitfaden bietet einen klaren, herstellerneutralen Rahmen. Es hilft Ihnen, Ihre technischen Möglichkeiten effektiv zu bewerten und Ihre Produktionslinie zu schützen.
Wichtige Erkenntnisse
Die Induktionsversiegelung ist für verschlossene Flaschen und Gläser, die eine hermetische, manipulationssichere Folienauskleidung erfordern, obligatorisch.
Die direkte Heißsiegelung ist der Standard für flexible Verpackungen (Beutel, Beutel) und deckellose starre Schalen.
Die Skalierbarkeit der Liniengeschwindigkeit begünstigt die Induktion bei der kontinuierlichen Flaschenabfüllung deutlich, während die Heißsiegelung berechnete Verweilzeiten erfordert.
Die Auswahl der richtigen Ausrüstung erfordert die Abstimmung der Verbrauchsmaterialkosten (Trägerfolien vs. Folie) mit den anfänglichen Investitionsausgaben (CapEx).
Technische Grundlagen: Definition der Betriebsmechanismen
Der Induktionsversiegelungsprozess
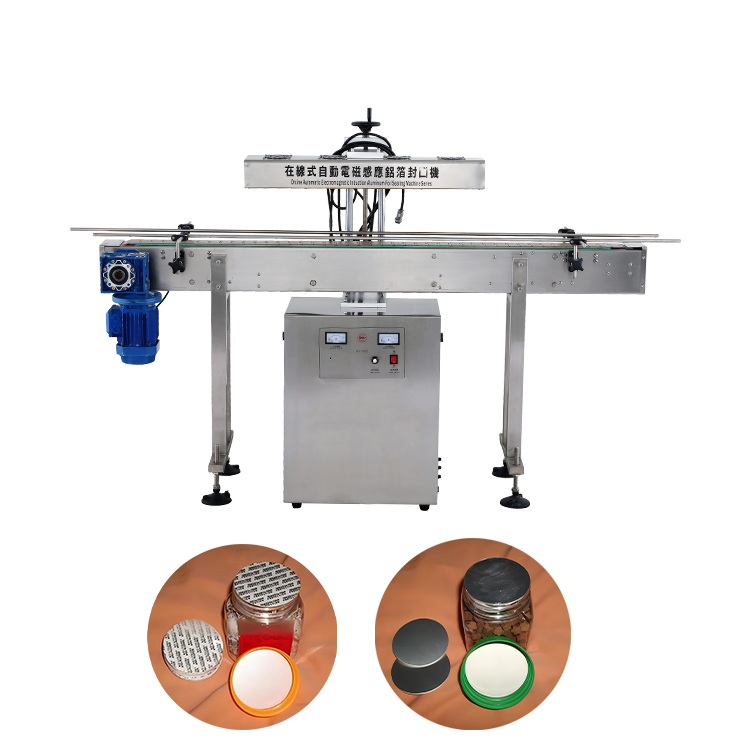
Der Induktionsprozess basiert auf fortschrittlicher elektromagnetischer Physik. Es bietet eine unglaublich effiziente Möglichkeit, Behälter zu verschließen. Ein elektromagnetisches Feld erzeugt Wirbelströme. Diese Ströme erhitzen ein Heißsiegelmaschineneinlage aus Aluminiumfolie in einer vorgezogenen Kappe. Der Prozess beginnt, wenn ein Behälter unter einer Induktionsspule hindurchläuft. Die Spule sendet ein oszillierendes elektromagnetisches Feld aus. Dieses Feld durchdringt problemlos die Kunststoffkappe. Es interagiert direkt mit der leitfähigen Aluminiumfolienschicht im Liner.
Die Folie erwärmt sich schnell. Diese gezielte Wärmeenergie schmilzt eine empfindliche Wachsschicht. Das Wachs wird von einer Zellstoff-Trägerplatte absorbiert. Durch diesen Vorgang wird die Folie von der Kappe gelöst. Gleichzeitig schmilzt eine Polymerbeschichtung auf der Unterseite der Folie. Dieses geschmolzene Polymer verbindet sich direkt mit dem Behälterrand. Beim Abkühlen entsteht eine hermetische Abdichtung.
Diese Methode bietet einen enormen berührungslosen Vorteil. Die Abdichtung erfolgt vollständig durch die geschlossene Kappe. Setzen Sie das geöffnete Produkt während der Versiegelungsphase niemals der Fabrikumgebung aus. Dadurch wird Ihr Produkt vor äußeren Verunreinigungen geschützt. Es verhindert auch das Verschütten von Flüssigkeiten auf der Maschine.
Best Practices für Einführungsprozesse
Halten Sie das Drehmoment der Kappe konstant. Die Kappe sorgt für den nötigen Abwärtsdruck, damit sich das Polymer verbindet.
Kalibrieren Sie den Abstand zwischen der Induktionsspule und der Kappe genau.
Stellen Sie sicher, dass der Behälterrand vor dem Verschließen vollständig trocken und frei von Produktrückständen bleibt.
Der direkte Heißsiegelprozess
Die direkte thermische Versiegelung funktioniert nach grundlegend unterschiedlichen physikalischen Prinzipien. Es beruht auf der direkten Übertragung thermischer Energie. Erhitzte Metallplatten, Backen oder Drehräder berühren das Verpackungsmaterial physisch. Durch diesen direkten Kontakt wird Wärme in die Polymerschichten übertragen.
Ingenieure bezeichnen die grundlegenden Anforderungen hier als „3 Ts“. Dies sind Temperatur, Zeit und Druck. Sie müssen alle drei perfekt kalibrieren.
Temperatur: Die Heizelemente müssen den exakten Schmelzpunkt des jeweiligen thermoplastischen Materials erreichen.
Zeit (Verweilzeit): Die Maschine muss die Materialien lange genug zusammenhalten, damit die Wärme in die Schichten eindringen kann.
Druck: Die Backen müssen die geschmolzenen Schichten gleichmäßig komprimieren, um sie zu einer einzigen hermetischen Barriere zu verschmelzen.
Wenn es Ihnen nicht gelingt, diese drei Variablen auszugleichen, schlägt der Abschluss fehl. Zu viel Hitze verbrennt die Folie. Zu geringer Druck führt zu Mikrolecks. Eine zu geringe Verweilzeit verhindert eine vollständige Verschmelzung der Polymere.
Material- und Behälterkompatibilität
Wann sollte man sich für ein Induktionssiegelgerät entscheiden?
Sie müssen Ihr Verpackungsformat sorgfältig prüfen. Wir empfehlen eine Induktionssiegelmaschine für spezielle starre Anwendungen. Es dient als Industriestandard für Flaschen, Gläser und Krüge. Diese Behälter müssen durchgehende Gewinde- oder Laschenverschlüsse verwenden. Die Kappe selbst fungiert als Hälfte des Verschlussmechanismus. Es übt den kritischen Druck aus, der erforderlich ist, während die Folie erhitzt wird.
Produktprofile haben großen Einfluss auf diese Wahl. Flüssigkeiten wie scharfe Soßen, Getränke und Industriechemikalien erfordern diese Technologie. Auch Pulver und Nutrazeutika profitieren stark. Pharmaunternehmen schreiben diese Methode für einen strengen Manipulationsnachweis vor. Wenn Verbraucher die Folie abziehen, wissen sie, dass das Produkt sicher bleibt.
Hier entscheiden materielle Nuancen über den Erfolg. Das Verfahren funktioniert einwandfrei für Standard-Thermoplaste wie PET, HDPE und PP. Die Polymerbeschichtung des Folienliners muss zum Behältermaterial passen. Sie müssen einen PET-Liner einer PET-Flasche zuordnen. Glasbehälter stellen eine einzigartige Herausforderung dar. Glas fehlt eine Polymermatrix zum Schmelzen. Daher erfordern Glasbehälter spezielle, vorbehandelte Auskleidungen. Diese speziellen Liner nutzen einzigartige chemische Beschichtungen, um eine zuverlässige Haftung am Glasrand zu erreichen.
Wann ist die direkte Heißsiegelung sinnvoll?
Für völlig unterschiedliche Verpackungsformate sollten Sie Direktthermoverfahren spezifizieren. Diese Technologie dominiert die flexible Verpackung. Es funktioniert perfekt für Beutel, Polybeutel und Blisterpackungen. Es dient auch als primäre Methode für vorgeformte starre Tabletts.
Zu den für diese Methode geeigneten Produktprofilen gehören feste Lebensmittel, Hardware und medizinische Geräte. Verzehrfertige Mahlzeiten in Plastikschalen sind stark auf diesen Prozess angewiesen.
Materialnuancen begünstigen diese Methode für direkte Film-zu-Behälter-Anwendungen. Sie verwenden dies, wenn keine sekundäre Kappe vorhanden ist. Die beheizte Platte drückt eine flexible Folie direkt auf den Flansch einer starren Schale. Die beiden Materialien verschmelzen dauerhaft.
Zerstörerischer Eintritt der verklebten Folie/Beutel
Produktionsdurchsatz und Skalierbarkeit der Linienintegration
Geschwindigkeits- und Automatisierungsanpassung
Anforderungen an die Liniengeschwindigkeit bestimmen die Maschinenauswahl auf automatisierten Etagen. Hier bietet die Induktionstechnik erhebliche Vorteile. Es arbeitet kontinuierlich inline. Der Container hört nie auf, sich zu bewegen. Flaschen werden auf einem Standardförderband transportiert. Sie laufen nahtlos unter dem Siegelkopf hindurch. Dies lässt sich perfekt mit den vorhandenen Fördergeschwindigkeiten skalieren. Hochgeschwindigkeits-Abfülllinien verarbeiten mit dieser Methode oft Hunderte von Flaschen pro Minute.
Die thermische Versiegelung stellt eine härtere Realität für den Durchsatz dar. Der Prozess bleibt streng verweilzeitabhängig. Die Materialien benötigen physikalische Zeit zum Schmelzen und Verschmelzen. Automatisierte Hochgeschwindigkeitslinien erfordern hierfür komplexe Indexierungssysteme. Möglicherweise benötigen Sie Hubbalkenförderer oder rotierende Heißsiegelköpfe. Diese Systeme verfolgen das Umzugspaket physisch. Sie wenden Wärme an und passen sich dabei der Paketgeschwindigkeit an. Diese mechanische Komplexität erhöht die Integrationsschwierigkeit.
Häufige Integrationsfehler
Wenn die Fördergeschwindigkeit nicht an die Leistung des Induktionsgenerators angepasst wird, führt dies zu schwachen Bindungen.
Installation von Heißsiegelgeräten auf kontinuierlich laufenden Förderbändern ohne geeignete Indexierungsmechanismen.
Ignorieren von Schwankungen der Umgebungstemperatur der Anlage, die sich auf die erforderliche Verweilzeit der Thermobacken auswirken können.
Implementierungsrisiken und Bedienersicherheit
Jeder industrielle Prozess birgt inhärente Risiken. Sie müssen diese durch intelligente Technik abmildern. Induktionssysteme bergen besondere Risiken bei Linienstillständen. Wenn ein Förderband anhält, könnte eine Flasche direkt unter der aktiven elektromagnetischen Spule stehen bleiben. Die kontinuierliche Energie wird den Liner verbrennen. Es kann sogar die Plastikkappe schmelzen oder ein Feuer entfachen. Sie müssen Stall-Sensoren integrieren. Sie benötigen außerdem automatische Ablehnungssysteme. Wenn die Leitung stoppt, muss die Stromversorgung sofort unterbrochen werden. Trotzdem bleibt der Prozess für die Betreiber deutlich sicherer. Das Gerät verfügt über keine freiliegenden heißen Oberflächen.
Bei der thermischen Versiegelung besteht direkte Verbrennungsgefahr. Bei manuellen oder halbautomatischen Einrichtungen sind die Bediener extrem heißen Platten ausgesetzt. Werksleiter müssen Lichtvorhänge und physische Schutzvorrichtungen installieren. Darüber hinaus erfordern diese Maschinen eine umfangreiche Wartung. Sie müssen die Verschleißteile regelmäßig austauschen. Teflonband zersetzt sich schnell. Heizelemente brennen durch und müssen ausgetauscht werden. Thermoelemente driften und müssen regelmäßig neu kalibriert werden.
Partnerschaft mit einem zuverlässigen Hersteller von Siegelmaschinen
Validierung und Tests
Sie sollten niemals Geräte ohne einen umfassenden Probelauf kaufen. Eine glaubwürdige Der Hersteller von Verschließmaschinen wird Labore für Anwendungstests anbieten. Sie müssen ihnen Ihre genauen Behälter, Verschlüsse und Produktmuster zusenden.
Sie werden diese Materialien durch ihre Systeme laufen lassen. Sie müssen bestimmte Metriken validieren. Sie benötigen einen dokumentierten Nachweis der Schälfestigkeit. Sie benötigen außerdem zertifizierte Leckraten. Ist die Bindung zu schwach, läuft das Produkt aus. Ist die Bindung zu stark, kann der Verbraucher sie nicht öffnen. Ein professioneller Hersteller gleicht dies perfekt aus.
Compliance und Dokumentation
Industriemaschinen müssen strenge regulatorische Standards erfüllen. Sie müssen sicherstellen, dass die Ausrüstung über die richtigen Zertifizierungen verfügt. Achten Sie in Europa auf CE-Kennzeichnungen. Wenn Sie im pharmazeutischen Bereich tätig sind, müssen die Maschinen den cGMP-Standards entsprechen.
Lebensmittel- und Getränkeanwendungen erfordern besondere Umweltschutzmaßnahmen. Sie benötigen FDA-konforme Washdown-Bewertungen. Achten Sie auf die Schutzart IP65 oder IP69K. Diese Nennwerte stellen sicher, dass die Maschine einer chemischen Hochdruck- und Hochtemperaturreinigung standhält. Ein zuverlässiger Hersteller stellt ein vollständiges Dokumentationspaket zur Verfügung. Dazu gehören die Protokolle Installation Qualification (IQ), Operational Qualification (OQ) und Performance Qualification (PQ).
Technischer Support nach dem Verkauf
Maschinenstillstände zerstören die Rentabilität. Sie müssen die Post-Sale-Support-Infrastruktur des von Ihnen gewählten Anbieters bewerten. Prüfen Sie die Verfügbarkeit von Schnellversand-Ersatzteilen. Sie benötigen Zugang zu technischen Supportteams.
Moderne Geräte sollten über übersichtliche Diagnoseschnittstellen verfügen. Ein Touchscreen-HMI (Human Machine Interface) muss genaue Fehlercodes anzeigen. Es soll Fehler sofort lokalisieren. Auch hervorragende Hersteller bieten Integrationshilfe an. Sie helfen Ihnen dabei, die Ausrüstung nahtlos über Ihren vorhandenen Förderbändern zu montieren.
Abschluss
Die endgültige Entscheidung treffen zwischen einem Die Entscheidung zwischen Induktionssiegelgerät und Heißsiegelgerät hängt vollständig von der Struktur Ihrer Primärverpackung ab. Wenn Sie eine verschlossene Flasche oder ein Glas verwenden, müssen Sie ein elektromagnetisches Verfahren verwenden. Wenn Sie flexible Beutel oder kappenlose Tabletts verwenden, bleibt der direkte Wärmekontakt Ihre einzige Option. Sie können eine Technologie nicht in die andere Kategorie zwingen.
Um voranzukommen, empfehlen wir Ihnen, Ihre aktuellen Leitungsgeschwindigkeiten zu überprüfen. Sie müssen Ihre akzeptablen Ausschussquoten berechnen. Sammeln Sie Muster Ihrer fertig montierten Verpackung. Fordern Sie abschließend einen Pilottest mit einer Auswahlliste namhafter Hersteller an. Dieser datengesteuerte Ansatz sorgt für eine sichere, auslaufsichere Zukunft Ihrer Produktionslinie.
FAQ
F: Kann eine Induktionsmaschine Glasbehälter versiegeln?
A: Ja. Es erfordert jedoch hochspezifische Liner. Glas fehlt eine natürliche Polymermatrix. Sie müssen Liner verwenden, die mit einer maßgeschneiderten Polymerbeschichtung versehen sind. Diese spezielle Beschichtung verbindet sich effektiv mit dem Glasrand. Standard-Kunststofffolien haften nicht auf Glasoberflächen.
F: Warum versagen Induktionssiegel in der Produktionslinie?
A: Fehler treten normalerweise aufgrund eines unzureichenden Drehmoments der Kappe auf. Die Kappe muss für einen Druck nach unten sorgen. Auch falsche Leistungseinstellungen verursachen Probleme und führen zu Unterhitzung oder Verbrennungen. Schließlich verhindern flüssige Verunreinigungen am Flaschenrand, dass das Polymer sicher haftet.
F: Kann ich für verschlossene Flaschen ein direktes Heißsiegelgerät verwenden?
A: Nein. Sobald Sie einen Verschluss angebracht haben, können direkte Heizelemente den Flaschenrand nicht erreichen. Die physischen Backen würden die äußere Kappe schmelzen, bevor sie die innere Auskleidung versiegeln. Für Anwendungen mit geschlossener Kappe müssen Sie elektromagnetische Technologie verwenden.
Getreu dem Marketingkonzept „Reputation zuerst, Service an erster Stelle, Qualität an erster Stelle“ bewerben wir kontinuierlich neue Produkte, bieten Vorteile für jeden Kunden und bieten unseren Benutzern umfassende technologische Dienstleistungen und Support.
KONTAKTIEREN SIE UNS
Telefon: +86180-1198-9231
E-Mail:
wechupack@yeah.net WhatsApp: +86 18011989231
Hinzufügen: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, China