Paketleme hataları üretim operasyonlarına yılda milyonlarca dolara mal oluyor. Sızıntılar, bozulmalar, geri çağırmalar ve bozulmuş kurcalama kanıtları, ürün bütünlüğünü ve marka güvenini hızla yok eder. Alıcılar genellikle ekipman seçimini basit bir tercih olarak görüyor. Gerçekte, doğru makinelerin seçilmesi katı bir teknik gereklilik teşkil etmektedir. Seçiminizi kesinlikle konteyner tasarımınız, malzeme kimyanız ve otomasyon hedeflerinizle uyumlu hale getirmelisiniz. Yanlış seçim yapmak sonsuz üretim darboğazlarına ve güvensiz ürünlere yol açar. Bu karmaşık kararı sizin için ayrıntılarıyla anlatacağız. Temassız elektromanyetik sistemler ile doğrudan temaslı termal iletim arasındaki tam mekanik farkları öğreneceksiniz. Malzeme uyumluluklarını, üretim hacmi ölçeklendirmesini ve temel güvenlik ölçümlerini inceleyeceğiz. Bu kılavuz açık, satıcıdan bağımsız bir çerçeve sağlar. Teknik seçeneklerinizi etkili bir şekilde değerlendirmenize ve üretim hattınızı korumanıza yardımcı olacaktır.
Temel Çıkarımlar
Hermetik, emniyetli folyo astarlar gerektiren kapaklı şişeler ve kavanozlar için indüksiyonlu sızdırmazlık zorunludur.
Doğrudan ısıyla yapıştırma, esnek ambalajlar (torbalar, poşetler) ve kapaksız sert tepsiler için standarttır.
Hat hızı ölçeklenebilirliği, sürekli hareket eden şişeleme için indüksiyonu büyük ölçüde desteklerken, ısıyla yapıştırma, hesaplanmış bekleme sürelerini gerektirir.
Doğru ekipmanı seçmek, sarf malzemesi maliyetlerini (astar vs. film) ilk sermaye harcaması (CapEx) ile uyumlu hale getirmeyi gerektirir.
Teknik Temeller: Çalışma Mekanizmalarının Tanımlanması
İndüksiyon Sızdırmazlık Süreci
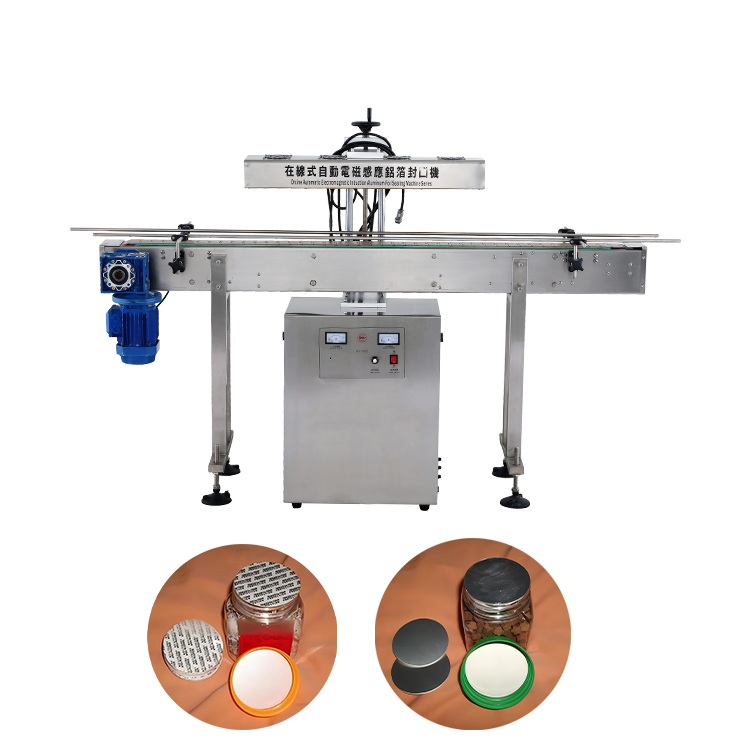
İndüksiyon süreci gelişmiş elektromanyetik fiziğe dayanır. Kapları kapatmak için inanılmaz derecede etkili bir yol sunar. Elektromanyetik alan girdap akımları üretir. Bu akımlar ısıtır alüminyum folyo ısıyla yapıştırma makinesi astarı. önceden torklanmış bir kapağın içinde İşlem, bir kabın bir endüksiyon bobininin altından geçmesiyle başlar. Bobin salınımlı bir elektromanyetik alan yayar. Bu alan plastik kapağa kolayca nüfuz eder. Astarın içindeki iletken alüminyum folyo tabakasıyla doğrudan etkileşime girer.
Folyo hızla ısınır. Bu hedeflenen termal enerji, hassas bir balmumu katmanını eritir. Balmumu bir kağıt hamuru destek plakası tarafından emilir. Bu işlem folyoyu kapaktan serbest bırakır. Eş zamanlı olarak folyonun tabanındaki polimer kaplama erir. Bu erimiş polimer doğrudan kabın ağzına bağlanır. Soğudukça hermetik bir sızdırmazlık oluşturur.
Bu yöntem büyük bir temassızlık avantajı sağlar. Conta tamamen kapalı kapaktan oluşur. Ağzı açık ürünü, mühürleme aşamasında asla fabrika ortamına maruz bırakmazsınız. Bu, ürününüzü dış kontaminasyondan korur. Ayrıca makinelere dökülmeleri de önler.
Tümevarım Süreçleri için En İyi Uygulamalar
Tutarlı başlık torkunu koruyun. Kapak, polimerin bağlanması için gerekli aşağı doğru basıncı sağlar.
İndüksiyon bobini ile kapak arasındaki mesafeyi doğru bir şekilde kalibre edin.
Kapağı kapatmadan önce kap dudağının tamamen kuru olduğundan ve ürün kalıntısı içermediğinden emin olun.
Doğrudan Isı Yalıtım Süreci
Doğrudan termal sızdırmazlık temelde farklı fiziksel prensiplere göre çalışır. Termal enerjinin doğrudan transferine dayanır. Isıtılmış metal plakalar, çeneler veya döner tekerlekler ambalaj malzemesine fiziksel olarak temas eder. Bu doğrudan temas, ısıyı polimer katmanlara aktarır.
Mühendisler burada temel gereksinimleri '3 T' olarak adlandırıyorlar. Bunlar Sıcaklık, Zaman ve Basınçtır. Üçünü de mükemmel şekilde kalibre etmelisiniz.
Sıcaklık: Isıtma elemanları belirli termoplastik malzemenin tam erime noktasına ulaşmalıdır.
Süre (Bekleme): Makine, ısının katmanlara nüfuz etmesine yetecek kadar malzemeleri bir arada tutmalıdır.
Basınç: Çenelerin erimiş katmanları tek bir hermetik bariyer halinde birleştirmek için eşit şekilde sıkıştırması gerekir.
Bu üç değişkeni dengelemeyi başaramazsanız kapanış başarısız olur. Aşırı ısı filmi yakar. Çok az basınç mikro sızıntılara neden olur. Yetersiz bekleme süresi polimerlerin tamamen kaynaşmasını engeller.
Malzeme ve Kap Uyumluluğu
İndüksiyon Kapatma Makinesi Ne Zaman Belirtilmelidir?
Ambalaj formatınızı dikkatle değerlendirmelisiniz. Kesinlikle tavsiye ediyoruz indüksiyonlu kapatma makinesi . Belirli sert uygulamalar için Şişeler, kavanozlar ve sürahiler için endüstri standardı olarak hizmet vermektedir. Bu kaplarda sürekli dişli veya pabuç kapakları kullanılmalıdır. Kapağın kendisi sızdırmazlık mekanizmasının yarısı görevi görür. Folyo ısınırken gereken kritik basıncı uygular.
Ürün profilleri bu seçimi büyük ölçüde etkilemektedir. Sıcak soslar, içecekler ve endüstriyel kimyasallar gibi sıvılar bu teknolojiyi gerektirir. Tozlar ve nutrasötikler de büyük fayda sağlar. İlaç şirketleri, kurcalamaya karşı kesin kanıt sağlamak amacıyla bu yöntemi zorunlu kılmaktadır. Tüketiciler folyoyu açtıklarında ürünün güvende kaldığını biliyorlar.
Maddi nüanslar burada başarıyı belirler. İşlem PET, HDPE ve PP gibi standart termoplastikler için kusursuz bir şekilde çalışır. Folyo astar üzerindeki polimer kaplama, kap malzemesine uygun olmalıdır. PET astarı PET şişeyle eşleştirmelisiniz. Cam kaplar benzersiz bir zorluk sunar. Camın eriyecek bir polimer matrisi yoktur. Bu nedenle cam kaplar özel, önceden işlenmiş astarlara ihtiyaç duyar. Bu özel astarlar, cam janta güvenilir bir yapışma sağlamak için benzersiz kimyasal kaplamalar kullanır.
Doğrudan Isı Yalıtımı Ne Zaman Belirtilmelidir?
Tamamen farklı ambalaj formatları için direkt termal yöntemleri belirtmelisiniz. Bu teknoloji esnek ambalajlara hakimdir. Torbalar, poli çantalar ve kabarcıklı paketler için mükemmel çalışır. Aynı zamanda önceden oluşturulmuş sert tepsiler için birincil yöntem olarak da hizmet eder.
Bu yönteme uygun ürün profilleri arasında katı gıdalar, donanım ve tıbbi cihazlar yer alır. Plastik tepsilerdeki tüketime hazır yemekler büyük ölçüde bu işleme dayanır.
Malzeme nüansları, doğrudan filmden kaba uygulamalar için bu yöntemi tercih etmektedir. Bunu ikincil sınır olmadığında kullanırsınız. Isıtılan merdane, esnek bir filmi doğrudan sert bir tepsinin flanşı üzerine bastırır. İki malzeme kalıcı olarak kaynaşır.
Isıtılmış çeneler aracılığıyla doğrudan fiziksel temas
Gerekli Basınç Kaynağı
Önceden uygulanmış dişli kapak
Makine merdanelerinden gelen mekanik kuvvet
Kurcalama Kanıtı
Soyulabilir folyo astara entegre edilmiştir
Bağlı filmin/kesenin yıkıcı girişi
Üretim Üretim Hızı ve Hat Entegrasyonu Ölçeklenebilirliği
Hız ve Otomasyon Eşleştirme
Hat hızı gereksinimleri, otomatik katlarda makine seçimini belirler. İndüksiyon teknolojisi burada önemli avantajlara sahiptir. Sürekli olarak inline olarak çalışır. Konteyner asla hareket etmeyi bırakmaz. Şişeler standart bir konveyör üzerinde hareket eder. Sızdırmazlık kafasının altından sorunsuzca geçerler. Bu, mevcut konveyör hızlarıyla mükemmel şekilde ölçeklenir. Yüksek hızlı şişeleme hatları bu yöntemi kullanarak genellikle dakikada yüzlerce şişeyi işler.
Termal yalıtım, üretim açısından daha zorlu gerçekler sunar. Süreç kesinlikle bekleme süresine bağlı kalır. Malzemelerin erimesi ve kaynaşması için fiziksel zamana ihtiyaç vardır. Yüksek hızlı otomatik hatlar bunun üstesinden gelmek için karmaşık indeksleme sistemleri gerektirir. Yürüyen kirişli konveyörlere veya döner ısıyla yapıştırma kafalarına ihtiyacınız olabilir. Bu sistemler hareketli paketi fiziksel olarak takip eder. Paket hızını eşleştirirken ısı uygularlar. Bu mekanik karmaşıklık entegrasyon zorluğunu artırır.
Yaygın Entegrasyon Hataları
Konveyör hızının endüksiyon jeneratörünün gücüyle eşleştirilememesi zayıf bağlara yol açar.
Uygun indeksleme mekanizmaları olmadan sürekli hareket eden konveyörlere termal yalıtım malzemelerinin takılması.
Termal çeneler için gereken bekleme süresini değiştirebilecek ortam tesis sıcaklık dalgalanmalarının göz ardı edilmesi.
Uygulama Riskleri ve Operatör Güvenliği
Her endüstriyel süreç doğası gereği riskler taşır. Bunları akıllı mühendislik yoluyla azaltmalısınız. Endüksiyon sistemleri hat kesintileri sırasında belirli riskler taşır. Bir konveyör durursa, şişe doğrudan aktif elektromanyetik bobinin altında durabilir. Sürekli enerji astarı yakacaktır. Hatta plastik kapağı eritebilir veya yangın çıkarabilir. Durma sensörlerini entegre etmelisiniz. Ayrıca otomatik reddetme sistemlerine de ihtiyacınız var. Hat durduğunda elektriğin anında kesilmesi gerekmektedir. Buna rağmen süreç operatörler için çok daha güvenli olmaya devam ediyor. Ekipmanın açıkta kalan sıcak yüzeyleri yoktur.
Termal sızdırmazlık doğrudan yanma tehlikesi oluşturur. Manuel veya yarı otomatik kurulumlar, operatörleri aşırı sıcak merdanelere maruz bırakır. Tesis yöneticileri ışık perdeleri ve fiziksel korumalar kurmalıdır. Üstelik bu makineler kapsamlı bakım gerektirir. Sarf malzemelerinin aşınma parçalarını sık sık değiştirmelisiniz. Teflon bant hızla bozulur. Isıtma elemanları yanıyor ve değiştirilmesi gerekiyor. Termokupllar sürüklenir ve düzenli olarak yeniden kalibre edilmeleri gerekir.
Güvenilir Bir Kapama Makinesi Üreticisiyle Ortaklık
Doğrulama ve Test
Kapsamlı bir numune çalışması yapmadan asla ekipman satın almamalısınız. Güvenilir yapıştırma makinesi üreticisi uygulama test laboratuvarları sunacak. Onlara tam kaplarınızı, kapaklarınızı ve ürün numunelerinizi göndermelisiniz.
Bu malzemeleri kendi sistemlerinden geçirecekler. Belirli metrikleri doğrulamaları gerekir. Soyulma mukavemetinin belgelenmiş kanıtına ihtiyacınız var. Ayrıca sertifikalı sızıntı oranlarına da ihtiyacınız var. Bağlanma çok zayıfsa ürün sızdırır. Eğer bağ çok güçlüyse tüketici onu açamaz. Profesyonel bir üretici bunu mükemmel bir şekilde dengeler.
Uyumluluk ve Dokümantasyon
Endüstriyel makinelerin katı düzenleyici standartları karşılaması gerekir. Ekipmanın doğru sertifikaları taşıdığından emin olmalısınız. Avrupa'da CE işaretlerini arayın. Farmasötik alanda çalışıyorsanız makinelerin cGMP standartlarına uygun olması gerekir.
Yiyecek ve içecek uygulamaları özel çevresel korumalar gerektirir. FDA uyumlu yıkama derecelerine ihtiyacınız var. IP65 veya IP69K derecelendirmelerini arayın. Bu derecelendirmeler, makinenin yüksek basınçlı, yüksek sıcaklıktaki kimyasal temizliğe dayanabilmesini sağlar. Güvenilir bir üretici tam bir dokümantasyon paketi sağlar. Buna Kurulum Kalifikasyonu (IQ), Operasyonel Kalifikasyon (OQ) ve Performans Kalifikasyonu (PQ) protokolleri dahildir.
Satış Sonrası Mühendislik Desteği
Makinenin aksama süresi karlılığı yok eder. Seçtiğiniz satıcının satış sonrası destek altyapısını değerlendirmelisiniz. Hızlı gönderim yedek parçalarının bulunup bulunmadığını kontrol edin. Teknik destek ekiplerine erişmeniz gerekiyor.
Modern ekipman anlaşılır tanılama arayüzlerine sahip olmalıdır. Dokunmatik ekranlı bir HMI (İnsan Makine Arayüzü) tam hata kodlarını göstermelidir. Arızaları anında tespit etmelidir. Mükemmel üreticiler aynı zamanda entegrasyon yardımı da sunuyor. Ekipmanı mevcut konveyörlerinizin üzerine sorunsuz bir şekilde monte etmenize yardımcı olacaklar.
Çözüm
Bir kişi arasında son seçimi yapmak indüksiyonlu kapatma makinesi ve ısıyla yapıştırma makinesi arasındaki fark tamamen birincil ambalaj yapınıza bağlıdır. Kapaklı bir şişe veya kavanoz kullanıyorsanız elektromanyetik bir işlem kullanmanız gerekir. Esnek torbalar veya kapaksız tepsiler kullanıyorsanız doğrudan termal temas tek seçeneğiniz olmaya devam ediyor. Bir teknolojiyi diğer kategoriye girmeye zorlayamazsınız.
İlerlemek için mevcut hat hızlarınızı denetlemenizi öneririz. Kabul edilebilir reddetme oranlarınızı hesaplamanız gerekir. Tamamen monte edilmiş ambalajınızın örneklerini toplayın. Son olarak, saygın üreticilerin kısa listesiyle bir pilot test talep edin. Bu veriye dayalı yaklaşım, üretim hattınız için güvenli, sızdırmaz bir gelecek sağlar.
SSS
S: Bir endüksiyon makinesi cam kapları kapatabilir mi?
C: Evet. Ancak oldukça spesifik astarlar gerektirir. Cam doğal bir polimer matristen yoksundur. Özelleştirilmiş bir polimer kaplama ile işlenmiş astarları kullanmalısınız. Bu özel kaplama cam janta etkili bir şekilde yapışır. Standart plastik astarlar cam yüzeylere yapışmaz.
S: İndüksiyon contaları üretim hattında neden arızalanıyor?
C: Arızalar genellikle yetersiz kapak torku nedeniyle meydana gelir. Kapak aşağı doğru basınç sağlamalıdır. Yanlış güç ayarları da sorunlara yol açarak yetersiz ısınmaya veya yanmaya neden olur. Son olarak şişe ağzındaki sıvı kirliliği polimerin güvenli bir şekilde bağlanmasını engeller.
S: Kapaklı şişeler için doğrudan termal kapatıcı kullanabilir miyim?
C: Hayır. Kapağı taktığınızda doğrudan ısıtma elemanları şişenin ağzına ulaşamaz. Fiziksel çeneler, iç astarı kapatmadan önce dış kapağı eritecektir. Kapalı kapak uygulamaları için elektromanyetik teknolojiyi kullanmalısınız.
'Önce İtibar, Üstün Hizmet, En Önde Gelen Kalite' pazarlama konseptine bağlı kalarak, sürekli olarak yeni ürünleri tanıtıyor, her müşteriye fayda sağlıyor ve kullanıcılarımıza kapsamlı teknolojik hizmetler ve destek sunuyoruz.