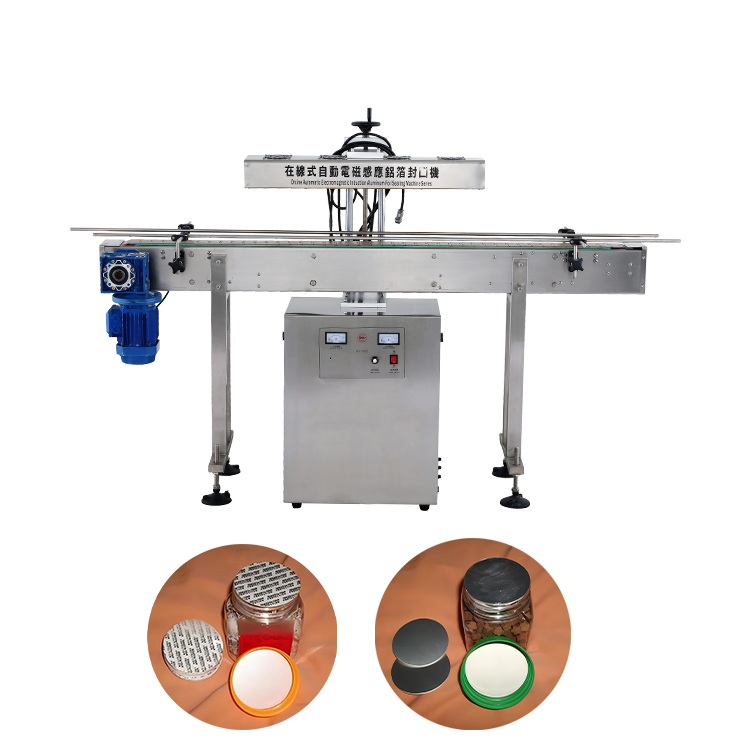
Las fallas en el empaque cuestan a las operaciones de fabricación millones de dólares al año. Las fugas, el deterioro, las retiradas del mercado y las pruebas de manipulación comprometidas destruyen rápidamente la integridad del producto y la confianza en la marca. Los compradores suelen ver la selección de equipos como una simple preferencia. En realidad, elegir la maquinaria adecuada presenta un requisito técnico rígido. Debe alinear su elección estrictamente con el diseño de su contenedor, la química del material y los objetivos de automatización. Tomar la decisión equivocada genera interminables cuellos de botella en la producción y productos inseguros. Analizaremos esta compleja decisión para usted. Aprenderá las diferencias mecánicas exactas entre los sistemas electromagnéticos sin contacto y la conducción térmica por contacto directo. Exploraremos las compatibilidades de materiales, la ampliación del rendimiento de producción y las métricas de seguridad esenciales. Esta guía proporciona un marco claro y neutral para los proveedores. Le ayudará a evaluar sus opciones técnicas de forma eficaz y a proteger su línea de producción.
Conclusiones clave
El sellado por inducción es obligatorio para botellas y frascos tapados que requieren revestimientos de aluminio herméticos y a prueba de manipulaciones.
El termosellado directo es el estándar para envases flexibles (bolsas, bolsitas) y bandejas rígidas sin tapa.
La escalabilidad de la velocidad de la línea favorece en gran medida la inducción para el embotellado en movimiento continuo, mientras que el termosellado requiere tiempos de permanencia calculados.
Seleccionar el equipo adecuado requiere alinear los costos de los consumibles (revestimientos versus películas) con el gasto de capital inicial (CapEx).
Fundamentos técnicos: definición de los mecanismos operativos
El proceso de sellado por inducción
El proceso de inducción se basa en física electromagnética avanzada. Ofrece una forma increíblemente eficiente de cerrar contenedores. Un campo electromagnético genera corrientes parásitas. Estas corrientes calientan un Revestimiento de la máquina de termosellado de papel de aluminio dentro de una tapa preapretada. El proceso comienza cuando un recipiente pasa por debajo de una bobina de inducción. La bobina emite un campo electromagnético oscilante. Este campo penetra fácilmente la tapa de plástico. Interactúa directamente con la capa conductora de papel de aluminio dentro del revestimiento.
La lámina se calienta rápidamente. Esta energía térmica dirigida derrite una delicada capa de cera. La cera se absorbe en un tablero de soporte de pulpa. Esta acción libera la lámina de la tapa. Al mismo tiempo, se funde una capa de polímero en la parte inferior de la lámina. Este polímero fundido se adhiere directamente al labio del recipiente. A medida que se enfría, crea un sello hermético.
Este método proporciona una enorme ventaja sin contacto. El sello se forma completamente a través de la tapa cerrada. Nunca exponga el producto abierto al entorno de la fábrica durante la fase de sellado. Esto protege su producto de la contaminación externa. También evita derrames en la maquinaria.
Mejores Prácticas para Procesos de Inducción
Mantenga un torque constante en la tapa. La tapa proporciona la presión hacia abajo necesaria para que el polímero se una.
Calibre con precisión la distancia entre la bobina de inducción y la tapa.
Asegúrese de que el borde del recipiente permanezca completamente seco y libre de residuos de producto antes de taparlo.
El proceso de termosellado directo
El sellado térmico directo funciona según principios físicos fundamentalmente diferentes. Se basa en la transferencia directa de energía térmica. Las placas metálicas calentadas, las mandíbulas o las ruedas giratorias tocan físicamente el material de embalaje. Este contacto directo transfiere calor a las capas de polímero.
Los ingenieros se refieren aquí a los requisitos fundamentales como las '3 T'. Estos son temperatura, tiempo y presión. Debes calibrar los tres perfectamente.
Temperatura: Los elementos calefactores deben alcanzar el punto de fusión exacto del material termoplástico específico.
Tiempo (Permanencia): La máquina debe mantener los materiales juntos el tiempo suficiente para que el calor penetre en las capas.
Presión: Las mandíbulas deben comprimir las capas fundidas de manera uniforme para fusionarlas en una única barrera hermética.
Si no logra equilibrar estas tres variables, el cierre fracasará. Demasiado calor quema la película. Una presión demasiado pequeña crea microfugas. Un tiempo de permanencia insuficiente impide una fusión completa de los polímeros.
Compatibilidad de materiales y contenedores
Cuándo especificar una máquina selladora por inducción
Debes evaluar cuidadosamente el formato de tu empaque. Recomendamos altamente un Máquina selladora por inducción para aplicaciones rígidas específicas. Sirve como estándar industrial para botellas, frascos y jarras. Estos contenedores deben utilizar rosca continua o tapas con orejetas. La propia tapa actúa como la mitad del mecanismo de sellado. Aplica la presión crítica necesaria mientras la lámina se calienta.
Los perfiles de producto influyen mucho en esta elección. Líquidos como salsas picantes, bebidas y productos químicos industriales requieren esta tecnología. Los polvos y los nutracéuticos también se benefician mucho. Las compañías farmacéuticas exigen este método por estricta evidencia de manipulación. Cuando los consumidores retiran el papel de aluminio, saben que el producto sigue siendo seguro.
Los matices materiales dictan el éxito aquí. El proceso funciona perfectamente para termoplásticos estándar como PET, HDPE y PP. El recubrimiento de polímero del revestimiento de aluminio debe coincidir con el material del recipiente. Debe hacer coincidir un revestimiento de PET con una botella de PET. Los envases de vidrio presentan un desafío único. El vidrio carece de una matriz polimérica para fundirse. Por lo tanto, los recipientes de vidrio requieren revestimientos pretratados especializados. Estos revestimientos específicos utilizan recubrimientos químicos únicos para lograr una adhesión confiable al borde del vidrio.
Cuándo especificar el termosellado directo
Debe especificar métodos térmicos directos para formatos de embalaje completamente diferentes. Esta tecnología domina los envases flexibles. Funciona perfectamente para bolsas, bolsas de polietileno y blísteres. También sirve como método principal para bandejas rígidas preformadas.
Los perfiles de productos adecuados para este método incluyen alimentos sólidos, hardware y dispositivos médicos. Los platos preparados en bandejas de plástico dependen en gran medida de este proceso.
Los matices del material favorecen este método para aplicaciones directas de película a contenedor. Se utiliza cuando no hay un límite secundario presente. La placa calentada presiona una película flexible directamente sobre el reborde de una bandeja rígida. Los dos materiales se fusionan permanentemente.
Parámetro
Proceso de inducción
Proceso Térmico Directo
Estilo de contenedor primario
Botellas con tapa, tarros roscados, jarras.
Bolsas flexibles, blísteres, bandejas sin tapa.
Mecanismo de sellado
Campo electromagnético sin contacto
Contacto físico directo a través de mandíbulas calentadas.
Fuente de presión requerida
La tapa roscada preaplicada
Fuerza mecánica de los platos de la máquina.
Prueba de manipulación
Integrado en el revestimiento de aluminio despegable
Entrada destructiva de la película/bolsa adherida
Rendimiento de producción y escalabilidad de integración de líneas
Coincidencia de velocidad y automatización
Los requisitos de velocidad de la línea dictan la selección de la máquina en pisos automatizados. La tecnología de inducción ofrece aquí importantes ventajas. Funciona continuamente en línea. El contenedor nunca deja de moverse. Las botellas viajan sobre un transportador estándar. Pasan sin problemas por debajo del cabezal de sellado. Esto se adapta perfectamente a las velocidades de los transportadores existentes. Las líneas de embotellado de alta velocidad suelen procesar cientos de botellas por minuto utilizando este método.
El sellado térmico presenta realidades más duras para el rendimiento. El proceso depende estrictamente del tiempo de permanencia. Los materiales necesitan tiempo físico para derretirse y fusionarse. Las líneas automatizadas de alta velocidad requieren complejos sistemas de indexación para manejar esto. Es posible que necesite transportadores de viga móvil o cabezales giratorios de termosellado. Estos sistemas rastrean físicamente el paquete en movimiento. Aplican calor mientras igualan la velocidad del paquete. Esta complejidad mecánica aumenta la dificultad de integración.
Errores comunes de integración
No hacer coincidir la velocidad del transportador con la potencia del generador de inducción, lo que genera uniones débiles.
Instalar selladores térmicos en transportadores de movimiento continuo sin mecanismos de indexación adecuados.
Ignorar las fluctuaciones de la temperatura ambiente de la planta, que pueden alterar el tiempo de permanencia requerido para las mordazas térmicas.
Riesgos de implementación y seguridad del operador
Todo proceso industrial conlleva riesgos inherentes. Debe mitigarlos mediante ingeniería inteligente. Los sistemas de inducción presentan riesgos específicos durante las paradas de línea. Si un transportador se detiene, una botella podría atascarse directamente debajo de la bobina electromagnética activa. La energía continua quemará el revestimiento. Incluso puede derretir la tapa de plástico o provocar un incendio. Debes integrar sensores de pérdida. También necesitas sistemas de rechazo automático. Cuando la línea se detiene, la energía debe cortarse instantáneamente. A pesar de ello, el proceso sigue siendo mucho más seguro para los operadores. El equipo no presenta superficies calientes expuestas.
El sellado térmico presenta riesgos directos de quemaduras. Las configuraciones manuales o semiautomáticas exponen a los operadores a placas extremadamente calientes. Los gerentes de planta deben instalar cortinas de luz y protecciones físicas. Además, estas máquinas requieren un mantenimiento exhaustivo. Debe realizar reemplazos frecuentes de piezas de desgaste consumibles. La cinta de teflón se degrada rápidamente. Los elementos calefactores se queman y requieren reemplazo. Los termopares se desvían y necesitan una recalibración periódica.
Asociación con un fabricante confiable de máquinas selladoras
Validación y pruebas
Nunca debe comprar equipos sin una muestra completa. Un creíble El fabricante de la máquina selladora ofrecerá laboratorios de prueba de aplicaciones. Debe enviarles sus envases, tapas y muestras de productos exactos.
Pasarán estos materiales a través de sus sistemas. Deben validar métricas específicas. Necesita prueba documentada de resistencia al pelado. También requiere tasas de fuga certificadas. Si la unión es demasiado débil, el producto gotea. Si el vínculo es demasiado fuerte, el consumidor no puede abrirlo. Un fabricante profesional equilibra esto perfectamente.
Cumplimiento y documentación
La maquinaria industrial debe cumplir normas reglamentarias estrictas. Debe asegurarse de que el equipo cuente con las certificaciones correctas. En Europa, busque la marca CE. Si opera en el sector farmacéutico, la maquinaria debe cumplir con los estándares cGMP.
Las aplicaciones de alimentos y bebidas requieren protecciones ambientales específicas. Necesita clasificaciones de lavado que cumplan con las normas de la FDA. Busque clasificaciones IP65 o IP69K. Estas clasificaciones garantizan que la máquina pueda soportar limpiezas químicas a alta presión y alta temperatura. Un fabricante confiable proporciona un paquete de documentación completo. Esto incluye los protocolos de calificación de instalación (IQ), calificación operativa (OQ) y calificación de desempeño (PQ).
Soporte de ingeniería posventa
El tiempo de inactividad de las máquinas destruye la rentabilidad. Debe evaluar la infraestructura de soporte postventa del proveedor elegido. Verifique la disponibilidad de piezas de repuesto de envío rápido. Necesita acceso a equipos de soporte técnico.
Los equipos modernos deben contar con interfaces de diagnóstico claras. Una HMI (interfaz hombre-máquina) de pantalla táctil debe mostrar códigos de error exactos. Debería identificar las averías inmediatamente. Excelentes fabricantes también ofrecen asistencia para la integración. Le ayudarán a montar el equipo sobre sus transportadores existentes sin problemas.
Conclusión
Tomar la decisión final entre un La máquina selladora por inducción versus la máquina selladora por calor depende completamente de la estructura de su empaque primario. Si utiliza una botella o un frasco con tapa, debe utilizar un proceso electromagnético. Si utiliza bolsas flexibles o bandejas sin tapa, el contacto térmico directo sigue siendo su única opción. No se puede forzar una tecnología a pasar a otra categoría.
Para seguir adelante, recomendamos auditar las velocidades de línea actuales. Debe calcular sus tasas de rechazo aceptables. Reúna muestras de su embalaje completamente ensamblado. Finalmente, solicite una prueba piloto con una lista corta de fabricantes acreditados. Este enfoque basado en datos garantiza un futuro seguro y a prueba de fugas para su línea de producción.
Preguntas frecuentes
P: ¿Puede una máquina de inducción sellar envases de vidrio?
R: Sí. Sin embargo, requiere revestimientos muy específicos. El vidrio carece de una matriz polimérica natural. Debe utilizar revestimientos tratados con un recubrimiento de polímero personalizado. Este recubrimiento especial se adhiere eficazmente al borde del vidrio. Los revestimientos de plástico estándar no se adherirán a las superficies de vidrio.
P: ¿Por qué fallan los sellos por inducción en la línea de producción?
R: Las fallas generalmente ocurren debido a un torque insuficiente en la tapa. La tapa debe proporcionar presión hacia abajo. Los ajustes de energía incorrectos también causan problemas, lo que provoca subcalentamiento o quemaduras. Finalmente, la contaminación líquida en el labio de la botella impide que el polímero se adhiera de forma segura.
P: ¿Puedo utilizar un sellador térmico directo para botellas tapadas?
R: No. Una vez que aplica la tapa, los elementos calefactores directos no pueden llegar al borde de la botella. Las mordazas físicas derretirían la tapa exterior antes de sellar el revestimiento interior. Debe utilizar tecnología electromagnética para aplicaciones de tapa cerrada.
Siguiendo el concepto de marketing de 'Reputación primero, servicio supremo, calidad ante todo', promocionamos continuamente nuevos productos, brindamos beneficios a cada cliente y ofrecemos servicios tecnológicos integrales y soporte a nuestros usuarios.
CONTÁCTENOS
Teléfono: +86180-1198-9231
Correo electrónico:
wechupack@yeah.net WhatsApp: +86 18011989231
Dirección: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, China