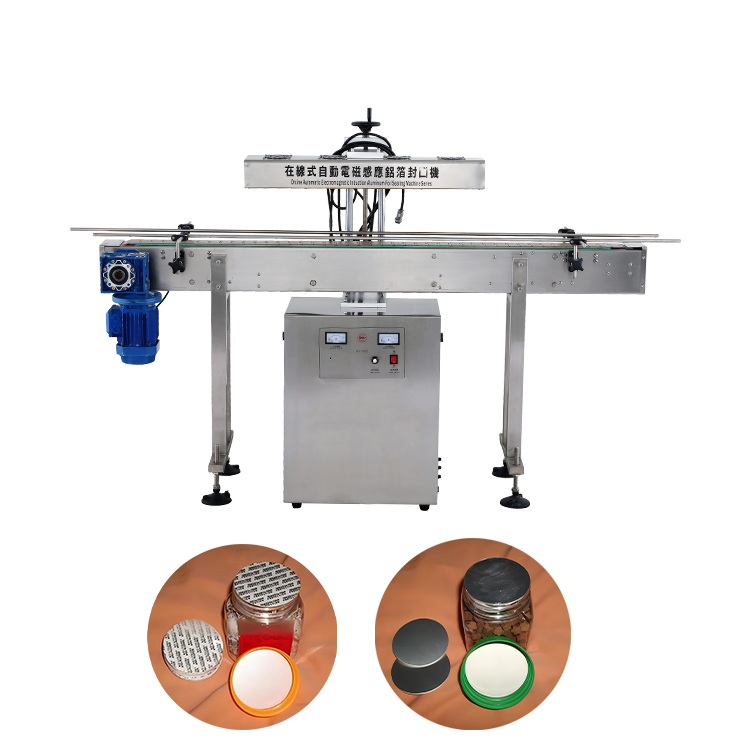
Förpackningsfel kostar tillverkningen miljontals dollar årligen. Läckor, förstörelse, återkallelser och komprometterade manipulationsbevis förstör snabbt produktens integritet och varumärkesförtroende. Köpare ser ofta utrustningsval som en enkel preferens. I verkligheten ställer valet av rätt maskineri ett strängt tekniskt krav. Du måste anpassa ditt val strikt efter dina mål för behållardesign, materialkemi och automation. Att göra fel val leder till oändliga produktionsflaskhalsar och osäkra produkter. Vi kommer att bryta ner detta komplexa beslut åt dig. Du kommer att lära dig de exakta mekaniska skillnaderna mellan beröringsfria elektromagnetiska system och direktkontakts värmeledning. Vi kommer att utforska materialkompatibilitet, produktionskapacitetsskalning och viktiga säkerhetsmått. Den här guiden ger ett tydligt, leverantörsneutralt ramverk. Det hjälper dig att effektivt utvärdera dina tekniska alternativ och skydda din produktionslinje.
Nyckel takeaways
Induktionsförsegling är obligatorisk för förseglade flaskor och burkar som kräver hermetiska, manipuleringssäkra foliefoder.
Direkt värmeförsegling är standarden för flexibla förpackningar (påsar, påsar) och styva brickor utan lock.
Skalbarhet för linjehastighet gynnar kraftigt induktion för kontinuerlig rörelse, medan värmeförsegling kräver beräknade uppehållstider.
Att välja rätt utrustning kräver att kostnaderna för förbrukningsmaterial (liners vs. film) anpassas till initiala kapitalutgifter (CapEx).
Tekniska grunder: Definiera operativa mekanismer
Induktionsförseglingsprocessen
Induktionsprocessen bygger på avancerad elektromagnetisk fysik. Det erbjuder ett otroligt effektivt sätt att stänga containrar. Ett elektromagnetiskt fält genererar virvelströmmar. Dessa strömmar värmer en aluminiumfolie värmeförseglingsmaskinfoder inuti en fördragen lock. Processen börjar när en behållare passerar under en induktionsspole. Spolen avger ett oscillerande elektromagnetiskt fält. Detta fält penetrerar lätt plastlocket. Den interagerar direkt med det ledande aluminiumfolieskiktet inuti fodret.
Folien värms upp snabbt. Denna riktade termiska energi smälter ett känsligt lager av vax. Vaxet absorberas i en pappersmassa. Denna åtgärd frigör folien från locket. Samtidigt smälter en polymerbeläggning på foliens botten. Denna smälta polymer binder direkt till behållarläppen. När den svalnar skapar den en hermetisk tätning.
Denna metod ger en enorm kontaktfri fördel. Tätningen formas helt och hållet genom det stängda locket. Du utsätter aldrig den öppna produkten för fabriksmiljön under förseglingsfasen. Detta skyddar din produkt från extern kontaminering. Det förhindrar även spill på maskineriet.
Bästa praxis för induktionsprocesser
Bibehåll konsekvent vridmoment på locket. Locket ger det nödvändiga trycket nedåt för att polymeren ska binda.
Kalibrera avståndet mellan induktionsspolen och locket noggrant.
Se till att behållarens läpp förblir helt torr och fri från produktrester innan locket sätts på.
Den direkta värmeförseglingsprocessen
Direkt termisk tätning fungerar på fundamentalt olika fysikaliska principer. Den förlitar sig på direkt överföring av termisk energi. Uppvärmda metallplattor, backar eller roterande hjul rör fysiskt vid förpackningsmaterialet. Denna direktkontakt överför värme till polymerskikten.
Ingenjörer hänvisar till de grundläggande kraven här som '3 Ts'. Dessa är temperatur, tid och tryck. Du måste kalibrera alla tre perfekt.
Temperatur: Värmeelementen måste nå den exakta smältpunkten för det specifika termoplastiska materialet.
Time (Dwell): Maskinen måste hålla ihop materialen tillräckligt länge för att värmen ska tränga igenom lagren.
Tryck: Käftarna måste komprimera de smälta lagren jämnt för att smälta samman dem till en enda hermetisk barriär.
Om du misslyckas med att balansera dessa tre variabler kommer stängningen att misslyckas. För mycket värme bränner filmen. För lite tryck skapar mikroläckor. Otillräcklig uppehållstid förhindrar en fullständig sammansmältning av polymererna.
Material- och behållarekompatibilitet
När ska man specificera en induktionsförslutningsmaskin
Du måste utvärdera ditt förpackningsformat noggrant. Vi rekommenderar starkt en induktionsförslutningsmaskin för specifika styva applikationer. Det fungerar som industristandard för flaskor, burkar och kannor. Dessa behållare måste använda kontinuerliga gängor eller kåpor. Själva locket fungerar som hälften av tätningsmekanismen. Den applicerar det kritiska trycket som behövs medan folien värms upp.
Produktprofiler påverkar detta val i hög grad. Vätskor som heta såser, drycker och industrikemikalier kräver denna teknik. Pulver och nutraceuticals har också stor nytta. Läkemedelsföretag kräver denna metod för strikt manipuleringsbevis. När konsumenter drar tillbaka folien vet de att produkten förblir säker.
Materialnyanser dikterar framgång här. Processen fungerar felfritt för vanliga termoplaster som PET, HDPE och PP. Polymerbeläggningen på foliefodret måste matcha behållarmaterialet. Du måste matcha en PET-liner till en PET-flaska. Glasbehållare utgör en unik utmaning. Glas saknar en polymermatris för att smälta. Därför kräver glasbehållare specialiserade, förbehandlade foder. Dessa specifika liners använder unika kemiska beläggningar för att uppnå tillförlitlig vidhäftning till glaskanten.
När ska man specificera direkt värmeförsegling
Du bör specificera direkta termiska metoder för helt olika förpackningsformat. Denna teknik dominerar flexibla förpackningar. Den fungerar perfekt för påsar, polypåsar och blisterförpackningar. Det fungerar också som den primära metoden för förformade styva brickor.
Produktprofiler som är lämpliga för denna metod inkluderar fast föda, hårdvara och medicinsk utrustning. Färdiga måltider i plastbrickor är mycket beroende av denna process.
Materialnyanser gynnar denna metod för direkta film-till-behållare-applikationer. Du använder detta när det inte finns något sekundärt lock. Den uppvärmda plattan pressar en flexibel film direkt på flänsen på en styv bricka. De två materialen smälter samman permanent.
Parameter
Induktionsprocess
Direkt termisk process
Primär behållare stil
Förslutna flaskor, gängade burkar, kannor
Flexibla påsar, blisterförpackningar, brickor utan lock
Tätningsmekanism
Beröringsfritt elektromagnetiskt fält
Direkt fysisk kontakt via uppvärmda käkar
Erforderlig tryckkälla
Den förapplicerade gängade kåpan
Mekanisk kraft från maskinplattorna
manipuleringsbevis
Integrerad i det avdragbara foliefodret
Destruktiv inträngning av den bundna filmen/påsen
Produktionsgenomströmning och linjeintegration Skalbarhet
Matchning av hastighet och automation
Krav på linjehastighet dikterar maskinval på automatiserade golv. Induktionsteknik har betydande fördelar här. Den fungerar kontinuerligt inline. Containern slutar aldrig röra sig. Flaskorna färdas på en standardtransportör. De passerar sömlöst under tätningshuvudet. Detta skalas perfekt med befintliga transportörhastigheter. Snabbtappningslinjer bearbetar ofta hundratals flaskor per minut med denna metod.
Termisk tätning ger hårdare realiteter för genomströmning. Processen förblir strikt beroende av uppehållstid. Materialen behöver fysisk tid för att smälta och smälta samman. Automatiserade höghastighetslinjer kräver komplexa indexeringssystem för att hantera detta. Du kan behöva gå-balktransportörer eller roterande värmeförseglingshuvuden. Dessa system spårar fysiskt flyttpaketet. De applicerar värme samtidigt som de matchar förpackningshastigheten. Denna mekaniska komplexitet ökar integrationssvårigheterna.
Vanliga integrationsmisstag
Misslyckas med att matcha transportörens hastighet till induktionsgeneratorns effekt, vilket leder till svaga bindningar.
Installation av termiska tätare på kontinuerliga transportörer utan korrekta indexeringsmekanismer.
Ignorera temperaturfluktuationer i omgivande anläggning, vilket kan ändra den erforderliga uppehållstiden för termiska käftar.
Implementeringsrisker och operatörssäkerhet
Varje industriell process medför inneboende risker. Du måste mildra dessa genom smart ingenjörskonst. Induktionssystem utgör specifika risker vid linjestopp. Om en transportör stannar kan en flaska stanna direkt under den aktiva elektromagnetiska spolen. Den kontinuerliga energin kommer att bränna linern. Det kan till och med smälta plastlocket eller starta en eld. Du måste integrera stall-sensorer. Du behöver också automatiska avvisningssystem. När linjen stannar måste strömmen stängas av omedelbart. Trots detta är processen mycket säkrare för operatörerna. Utrustningen har inga exponerade heta ytor.
Termisk försegling innebär direkta brännskador. Manuella eller halvautomatiska inställningar utsätter operatörer för extremt heta tryckplattor. Anläggningschefer måste installera ljusridåer och fysiska skydd. Dessutom kräver dessa maskiner omfattande underhåll. Du måste byta ut förbrukningsdelar ofta. Teflontejp bryts snabbt ned. Värmeelement brinner ut och behöver bytas ut. Termoelement driver och behöver regelbunden omkalibrering.
Samarbeta med en pålitlig tillverkare av tätningsmaskiner
Validering och testning
Du bör aldrig köpa utrustning utan en omfattande provkörning. En trovärdig tätningsmaskintillverkaren kommer att erbjuda applikationstestlabb. Du måste skicka dem dina exakta behållare, kapsyler och produktprover.
De kommer att köra dessa material genom sina system. De måste validera specifika mätvärden. Du behöver dokumenterat bevis på skalhållfasthet. Du behöver också certifierade läckagetal. Om bindningen är för svag läcker produkten. Om bindningen är för stark kan konsumenten inte öppna den. En professionell tillverkare balanserar detta perfekt.
Efterlevnad och dokumentation
Industrimaskiner måste uppfylla stränga regulatoriska standarder. Du måste se till att utrustningen har rätt certifikat. Leta efter CE-märkningar i Europa. Om du arbetar i läkemedelsområdet måste maskineriet uppfylla cGMP-standarder.
Mat- och dryckstillämpningar kräver specifika miljöskydd. Du behöver FDA-kompatibla tvättbetyg. Leta efter IP65- eller IP69K-klassificeringar. Dessa klassificeringar säkerställer att maskinen tål kemisk rengöring vid högt tryck och hög temperatur. En pålitlig tillverkare tillhandahåller ett komplett dokumentationspaket. Detta inkluderar protokollen Installation Qualification (IQ), Operational Qualification (OQ) och Performance Qualification (PQ).
Ingenjörsstöd efter försäljning
Maskinstopp förstör lönsamheten. Du måste bedöma supportinfrastrukturen efter försäljningen för din valda leverantör. Kontrollera tillgången på reservdelar för snabba leveranser. Du behöver tillgång till tekniska supportteam.
Modern utrustning bör ha tydliga diagnostiska gränssnitt. Ett HMI (Human Machine Interface) med pekskärm måste visa exakta felkoder. Den bör lokalisera fel omedelbart. Utmärkta tillverkare erbjuder också integrationshjälp. De hjälper dig att sömlöst montera utrustningen över dina befintliga transportörer.
Slutsats
Att göra det slutgiltiga valet mellan en induktionsförseglingsmaskin vs värmeförseglingsmaskin vilar helt på din primära förpackningsstruktur. Om du använder en flaska eller burk med lock måste du använda en elektromagnetisk process. Om du använder flexibla påsar eller brickor utan lock är direkt termisk kontakt ditt enda alternativ. Du kan inte tvinga in en teknik i den andra kategorin.
För att komma vidare rekommenderar vi att du granskar dina aktuella linjehastigheter. Du måste beräkna dina acceptabla avvisningsgrader. Samla prover på din färdigmonterade förpackning. Slutligen, begär ett pilottest med en lista över välrenommerade tillverkare. Detta datadrivna tillvägagångssätt säkerställer en säker, läcksäker framtid för din produktionslinje.
FAQ
F: Kan en induktionsmaskin försegla glasbehållare?
A: Ja. Det kräver dock mycket specifika liners. Glas saknar en naturlig polymermatris. Du måste använda liners behandlade med en skräddarsydd polymerbeläggning. Denna speciella beläggning binder sig effektivt till glaskanten. Standardplastfoder kommer inte att fästa på glasytor.
F: Varför misslyckas induktionstätningar på produktionslinjen?
S: Fel uppstår vanligtvis på grund av otillräckligt lockvridmoment. Locket måste ge tryck nedåt. Felaktiga ströminställningar orsakar också problem, vilket leder till underhettning eller sveda. Slutligen förhindrar vätskekontamination på flaskläppen polymeren från att binda säkert.
F: Kan jag använda en direkt termisk försegling för flaskor med lock?
S: Nej. När du väl har applicerat ett lock kan direktvärmeelement inte nå flaskans kant. De fysiska käftarna skulle smälta det yttre locket innan det inre fodret förseglades. Du måste använda elektromagnetisk teknik för slutna applikationer.
I enlighet med marknadsföringskonceptet 'Reputation First, Service Supreme, Quality Foremost,' marknadsför vi ständigt nya produkter, ger fördelar till varje kund och erbjuder omfattande tekniska tjänster och support till våra användare.
KONTAKTA OSS
Telefon: +86180-1198-9231
E-post:
wechupack@yeah.net WhatsApp: +86 18011989231
Lägg till: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, Kina