


パッケージングの欠陥により、製造業務に年間数百万ドルのコストがかかります。漏洩、破損、リコール、改ざん証拠の漏洩は、製品の完全性とブランドの信頼を急速に破壊します。多くの場合、購入者は機器の選択を単純な好みとして捉えています。実際には、適切な機械を選択するには厳しい技術要件が必要になります。容器の設計、材料化学、自動化の目標に厳密に合わせて選択する必要があります。間違った選択をすると、無限の生産ボトルネックと安全でない製品が発生します。この複雑な決定について詳しく説明します。非接触電磁システムと直接接触熱伝導の正確な機械的違いを学びます。材料の互換性、生産スループットのスケーリング、および重要な安全性の指標について調査します。このガイドは、明確でベンダー中立的なフレームワークを提供します。技術的なオプションを効果的に評価し、生産ラインを保護するのに役立ちます。
誘導シールは、密封された改ざん防止ホイルライナーを必要とするキャップ付きのボトルやジャーには必須です。
ダイレクトヒートシールは、軟包装(袋、パウチ)およびキャップレスの硬質トレイの標準です。
ライン速度のスケーラビリティは連続動作ボトリングの誘導に大きく有利ですが、ヒートシールには計算された滞留時間が必要です。
適切な機器を選択するには、消耗品コスト (ライナー対フィルム) と初期資本支出 (CapEx) を調整する必要があります。
誘導プロセスは高度な電磁物理学に依存しています。コンテナを閉じるための信じられないほど効率的な方法を提供します。電磁場は渦電流を生成します。これらの電流により、 アルミホイルヒートシール機ライナー。 プレトルクキャップ内のこのプロセスは、容器が誘導コイルの下を通過するときに始まります。コイルは振動電磁場を放射します。この磁場はプラスチック製のキャップを容易に貫通します。これは、ライナー内部の導電性アルミニウム箔層と直接相互作用します。
ホイルは急速に加熱されます。この標的を絞った熱エネルギーがワックスの繊細な層を溶かします。ワックスはパルプ裏紙に吸収されます。この操作により、フォイルがキャップから解放されます。同時に、フォイルの底部のポリマーコーティングが溶けます。この溶融ポリマーは容器の縁に直接結合します。冷えると気密シールが形成されます。
この方法には、非接触という大きな利点があります。閉じたキャップ全体にシールが形成されます。密封段階では、開封された製品を工場環境にさらすことはありません。これにより、製品を外部汚染から保護します。機械へのこぼれも防ぎます。
一貫したキャップトルクを維持します。キャップは、ポリマーの結合に必要な下向きの圧力を提供します。
誘導コイルとキャップの間の距離を正確に校正します。
キャップをする前に、容器の縁が完全に乾燥し、製品の残留物がないことを確認してください。
ダイレクトサーマルシールは、根本的に異なる物理原理に基づいて動作します。熱エネルギーの直接伝達に依存しています。加熱された金属製のプラテン、ジョー、または回転ホイールが包装材に物理的に接触します。この直接接触によって熱がポリマー層に伝達されます。
エンジニアは、ここでの基本要件を「3 つの T」と呼びます。これらは、温度、時間、圧力です。 3 つすべてを完全に調整する必要があります。
温度: 発熱体は特定の熱可塑性材料の正確な融点に達する必要があります。
時間 (滞留): 機械は、熱が層に浸透するのに十分な時間、材料を一緒に保持する必要があります。
圧力: ジョーは溶融層を均一に圧縮して、単一の気密バリアに融合する必要があります。
これら 3 つの変数のバランスが取れていない場合、クロージャは失敗します。熱が高すぎるとフィルムが焦げてしまいます。圧力が低すぎると微小漏れが発生します。滞留時間が不十分であると、ポリマーの完全な融合が妨げられます。
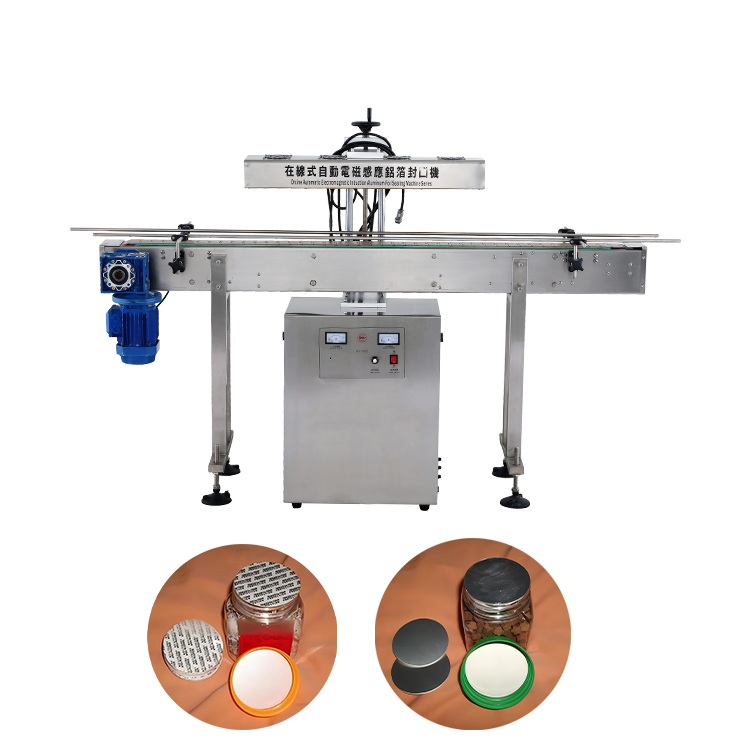
パッケージ形式を慎重に評価する必要があります。を強くお勧めします 特定の剛性用途向けの誘導シーラー機 。これは、ボトル、瓶、水差しの業界標準として機能します。これらの容器は連続ネジまたはラグ キャップを使用する必要があります。キャップ自体がシール機構の半分として機能します。ホイルの加熱中に必要な臨界圧力がかかります。
製品プロファイルはこの選択に大きく影響します。ホットソース、飲料、工業用化学薬品などの液体にはこの技術が必要です。粉末や栄養補助食品にも大きなメリットがあります。製薬会社は、厳密な改ざん証拠を得るためにこの方法を義務付けています。消費者がホイルを剥がすと、製品が安全であることがわかります。
ここでの成功は、物質的なニュアンスが左右します。このプロセスは、PET、HDPE、PP などの標準的な熱可塑性樹脂に対して完璧に機能します。フォイルライナーのポリマーコーティングは、容器の材質と一致する必要があります。 PET ライナーと PET ボトルを一致させる必要があります。ガラス容器には独特の課題があります。ガラスには、溶けるポリマーマトリックスがありません。したがって、ガラス容器には前処理された特殊なライナーが必要です。これらの特殊なライナーは、ガラスのリムへの信頼性の高い接着を実現するために独自の化学コーティングを使用しています。
まったく異なるパッケージ形式に対しては、直接加熱方式を指定する必要があります。この技術はフレキシブルパッケージングの主流となっています。パウチ、ポリ袋、ブリスターパックに最適です。これは、事前に成形された剛性トレイの主要な方法としても機能します。
この方法に適した製品プロファイルには、固形食品、ハードウェア、医療機器などがあります。プラスチックトレイに入れてすぐに食べられる食事は、このプロセスに大きく依存しています。
材料のニュアンスにより、フィルムから容器に直接塗布する場合にはこの方法が適しています。二次キャップが存在しない場合にこれを使用します。加熱されたプラテンは、柔軟なフィルムを剛性トレイのフランジに直接押し付けます。 2 つの材料は永久に融合します。
パラメータ |
誘導プロセス |
ダイレクトサーマルプロセス |
|---|---|---|
主要なコンテナのスタイル |
キャップ付きボトル、ネジ付きジャー、ジャグ |
フレキシブルパウチ、ブリスターパック、キャップレストレイ |
シール機構 |
非接触電磁界 |
加熱されたジョーによる直接的な物理的接触 |
必要な圧力源 |
あらかじめ取り付けられたネジ付きキャップ |
定盤からの機械力 |
改ざん証拠 |
剥離可能なフォイルライナーに統合 |
貼り合わせたフィルム/パウチの破壊的な侵入 |
ライン速度の要件により、自動フロアでの機械の選択が決まります。ここで誘導技術には大きな利点があります。インラインで継続的に動作します。コンテナの動きは決して止まりません。ボトルは標準的なコンベア上を移動します。シールヘッドの下をシームレスに通過します。これは、既存のコンベア速度に完全に適合します。高速瓶詰めラインでは、この方法を使用して毎分数百本のボトルを処理することがよくあります。
サーマルシールはスループットにとってより厳しい現実をもたらします。このプロセスは依然として滞留時間に厳密に依存します。材料が溶けて融合するには物理的な時間が必要です。高速自動ラインには、これを処理するための複雑なインデックス システムが必要です。ウォーキング ビーム コンベアやロータリー ヒート シール ヘッドが必要になる場合があります。これらのシステムは、移動する荷物を物理的に追跡します。パッケージの速度に合わせて熱を加えます。この機械的な複雑さにより、統合の難易度が高まります。
コンベアの速度を誘導発電機の電力に合わせることができず、結合が弱くなります。
適切なインデックス機構のない連続運動コンベアにサーマルシーラーを取り付ける。
周囲のプラント温度の変動を無視すると、サーマルジョーに必要な滞留時間が変化する可能性があります。
すべての産業プロセスには固有のリスクが伴います。スマート エンジニアリングを通じてこれらを軽減する必要があります。誘導システムには、ライン停止時に特有のリスクが伴います。コンベアが停止すると、ボトルがアクティブな電磁コイルの真下で停止する可能性があります。継続的なエネルギーによりライナーが焦げます。プラスチックのキャップが溶けたり、火災が発生したりする可能性もあります。失速センサーを統合する必要があります。自動拒否システムも必要です。ラインが停止した場合、電源は即座に遮断されなければなりません。それにもかかわらず、このプロセスはオペレーターにとってはるかに安全です。この装置には、高温の表面が露出していないことが特徴です。
サーマルシールには直接火傷の危険があります。手動または半自動セットアップでは、オペレーターは非常に熱いプラテンにさらされます。工場管理者はライトカーテンと物理的ガードを設置する必要があります。さらに、これらの機械は大規模なメンテナンスが必要です。消耗部品は頻繁に交換する必要があります。テフロンテープはすぐに劣化してしまいます。発熱体が切れるので交換が必要です。熱電対はドリフトするため、定期的な再校正が必要です。
包括的なサンプルを実行せずに機器を購入しないでください。信頼できる シーリング機械メーカーは アプリケーションテストラボを提供します。正確な容器、キャップ、製品サンプルを送付する必要があります。
彼らはこれらの資料をシステムを通じて実行します。特定の指標を検証する必要があります。剥離強度を証明する文書が必要です。認定された漏れ率も必要です。接着が弱すぎると漏れが発生します。結合が強すぎると、消費者はそれを開けることができません。専門メーカーはこれを完璧にバランスさせています。
産業機械は厳格な規制基準を満たさなければなりません。機器が正しい認証を取得していることを確認する必要があります。ヨーロッパでは、CE マークを探してください。製薬分野で作業を行う場合、機械は cGMP 規格に準拠する必要があります。
食品および飲料の用途には、特別な環境保護が必要です。 FDA に準拠したウォッシュダウン評価が必要です。 IP65 または IP69K 定格を探してください。これらの定格により、機械が高圧、高温の化学洗浄に耐えられることが保証されます。信頼できるメーカーが完全なドキュメント パッケージを提供しています。これには、設置適格性評価 (IQ)、運用適格性評価 (OQ)、および性能適格性評価 (PQ) プロトコルが含まれます。
機械のダウンタイムは収益性を破壊します。選択したベンダーの販売後サポート インフラストラクチャを評価する必要があります。迅速に発送できる交換部品の在庫状況を確認してください。テクニカル サポート チームにアクセスする必要があります。
最新の機器には、明確な診断インターフェイスが備わっている必要があります。タッチスクリーン HMI (ヒューマン マシン インターフェイス) には、正確なエラー コードが表示される必要があります。障害を即座に特定する必要があります。優れたメーカーは統合のサポートも提供しています。これらは、既存のコンベア上に機器をシームレスに取り付けるのに役立ちます。
どちらかの最終的な選択をする 誘導シーラー機とヒートシール機は、 完全に主な包装構造に依存します。キャップ付きのボトルまたは瓶を使用する場合は、電磁プロセスを使用する必要があります。フレキシブルパウチまたはキャップレストレイを使用する場合、直接熱接触が唯一の選択肢となります。あるテクノロジーを別のカテゴリーに強制的に組み込むことはできません。
先に進むために、現在の回線速度を監査することをお勧めします。許容できる不合格率を計算する必要があります。完全に組み立てられた梱包のサンプルを収集します。最後に、信頼できるメーカーの候補リストにパイロット テストをリクエストします。このデータ主導のアプローチにより、生産ラインの安全で漏れのない未来が保証されます。
A: はい。ただし、非常に特殊なライナーが必要です。ガラスには天然のポリマーマトリックスがありません。カスタマイズされたポリマーコーティングで処理されたライナーを使用する必要があります。この特殊なコーティングはガラスのリムと効果的に接着します。標準のプラスチックライナーはガラス表面に接着できません。
A: 通常、キャップのトルク不足により故障が発生します。キャップは下向きの圧力を提供する必要があります。不適切な電力設定も問題を引き起こし、加熱不足や焦げの原因となります。最後に、ボトルの口に液体が汚れていると、ポリマーがしっかりと接着できなくなります。
A: いいえ。キャップを取り付けると、直接加熱要素がボトルの口に到達することはありません。物理的なジョーは、内側のライナーを密閉する前に外側のキャップを溶かします。クローズドキャップアプリケーションには電磁技術を使用する必要があります。


