Ang mga pagkabigo sa packaging ay nagkakahalaga ng mga operasyon sa pagmamanupaktura ng milyun-milyong dolyar taun-taon. Mabilis na sumisira sa integridad ng produkto at tiwala sa brand ang mga leaks, pagkasira, pag-recall, at nakompromisong tamper na ebidensya. Madalas na tinitingnan ng mga mamimili ang pagpili ng kagamitan bilang isang simpleng kagustuhan. Sa katotohanan, ang pagpili ng tamang makinarya ay nagpapakita ng isang mahigpit na teknikal na kinakailangan. Dapat mong iayon nang mahigpit ang iyong pinili sa iyong disenyo ng lalagyan, materyal na kimika, at mga layunin sa automation. Ang paggawa ng maling pagpili ay humahantong sa walang katapusang mga bottleneck sa produksyon at hindi ligtas na mga produkto. Sisirain namin itong masalimuot na desisyon para sa iyo. Matututuhan mo ang eksaktong mekanikal na pagkakaiba sa pagitan ng non-contact electromagnetic system at direct-contact thermal conduction. I-explore namin ang mga material compatibility, production throughput scaling, at mahahalagang sukatan sa kaligtasan. Ang gabay na ito ay nagbibigay ng malinaw at neutral na framework ng vendor. Makakatulong ito sa iyong suriin nang epektibo ang iyong mga teknikal na opsyon at protektahan ang iyong linya ng produksyon.
Mga Pangunahing Takeaway
Ang induction sealing ay sapilitan para sa mga nakatakip na bote at garapon na nangangailangan ng hermetic, tamper-evident foil liners.
Ang direktang heat sealing ay ang pamantayan para sa nababaluktot na packaging (mga bag, pouch) at walang takip na matibay na tray.
Ang line speed scalability ay lubos na pinapaboran ang induction para sa tuluy-tuloy na paggalaw ng bottling, habang ang heat sealing ay nangangailangan ng mga kalkuladong oras ng tirahan.
Ang pagpili ng tamang kagamitan ay nangangailangan ng paghahanay ng mga natupok na gastos (liners vs. film) sa paunang paggasta ng kapital (CapEx).
Mga Teknikal na Pundasyon: Pagtukoy sa Mga Operating Mechanism
Ang Proseso ng Induction Sealing
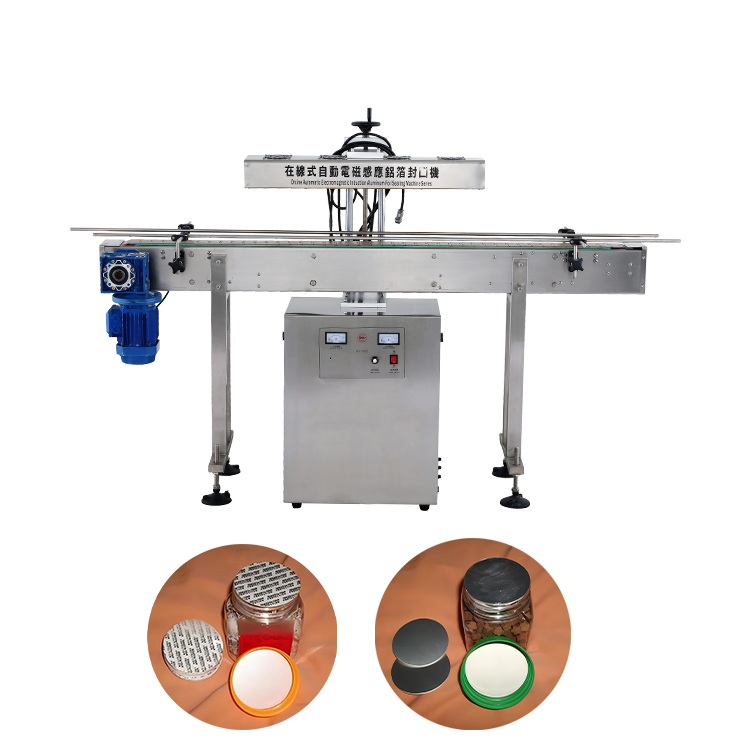
Ang proseso ng induction ay umaasa sa advanced electromagnetic physics. Nag-aalok ito ng hindi kapani-paniwalang mahusay na paraan upang isara ang mga lalagyan. Ang isang electromagnetic field ay bumubuo ng mga eddy currents. Ang mga agos na ito ay nagpapainit ng isang aluminum foil heat sealing machine liner sa loob ng pre-torqued cap. Ang proseso ay nagsisimula kapag ang isang lalagyan ay dumaan sa ilalim ng isang induction coil. Ang coil ay naglalabas ng isang oscillating electromagnetic field. Ang patlang na ito ay madaling tumagos sa takip ng plastik. Direkta itong nakikipag-ugnayan sa conductive aluminum foil layer sa loob ng liner.
Mabilis na uminit ang foil. Ang naka-target na thermal energy na ito ay natutunaw ang isang pinong layer ng wax. Ang wax ay sumisipsip sa isang pulp backing board. Ang pagkilos na ito ay naglalabas ng foil mula sa takip. Kasabay nito, ang isang polymer coating sa ilalim ng foil ay natutunaw. Ang molten polymer bond na ito ay direkta sa lalagyan na labi. Habang lumalamig ito, lumilikha ito ng hermetic seal.
Ang paraang ito ay nagbibigay ng napakalaking non-contact advantage. Ang selyo ay ganap na nabuo sa pamamagitan ng saradong takip. Hindi mo kailanman ilantad ang bukas na produkto sa kapaligiran ng pabrika sa panahon ng yugto ng sealing. Pinoprotektahan nito ang iyong produkto mula sa panlabas na kontaminasyon. Pinipigilan din nito ang mga spill sa makinarya.
Pinakamahuhusay na Kasanayan para sa Mga Proseso ng Induction
Panatilihin ang pare-parehong cap torque. Ang takip ay nagbibigay ng kinakailangang pababang presyon para sa polimer na mag-bonding.
I-calibrate nang tumpak ang distansya sa pagitan ng induction coil at cap.
Siguraduhin na ang labi ng lalagyan ay nananatiling ganap na tuyo at walang nalalabi sa produkto bago i-cap.
Ang Proseso ng Direktang Heat Sealing
Ang direktang thermal sealing ay gumagana sa mga pangunahing pisikal na prinsipyo. Ito ay umaasa sa direktang paglipat ng thermal energy. Ang mga pinainit na metal na platen, jaws, o rotary wheels ay pisikal na nakakahawak sa packaging material. Ang direktang kontak na ito ay naglilipat ng init sa mga layer ng polimer.
Tinutukoy ng mga inhinyero ang mga pangunahing kinakailangan dito bilang ang '3 Ts'. Ito ay Temperatura, Oras, at Presyon. Dapat mong i-calibrate ang tatlo nang perpekto.
Temperatura: Ang mga elemento ng pag-init ay dapat maabot ang eksaktong punto ng pagkatunaw ng partikular na materyal na thermoplastic.
Oras (Dwell): Dapat hawakan ng makina ang mga materyales nang sapat nang mahabang panahon para makapasok ang init sa mga layer.
Presyon: Dapat i-compress ng mga panga ang mga natunaw na layer nang pantay-pantay upang pagsamahin ang mga ito sa isang hermetic barrier.
Kung hindi mo balansehin ang tatlong variable na ito, mabibigo ang pagsasara. Ang sobrang init ay nakakapaso sa pelikula. Masyadong maliit na presyon ay lumilikha ng micro-leak. Ang hindi sapat na oras ng tirahan ay pumipigil sa isang kumpletong pagsasanib ng mga polimer.
Materyal at Container Compatibility
Kailan Tukoy ng isang Induction Sealer Machine
Dapat mong suriing mabuti ang iyong format ng packaging. Lubos naming inirerekumenda ang isang induction sealer machine para sa mga partikular na matibay na aplikasyon. Ito ay nagsisilbing pamantayan sa industriya para sa mga bote, garapon, at pitsel. Ang mga lalagyan na ito ay dapat gumamit ng tuluy-tuloy na sinulid o lug cap. Ang takip mismo ay gumaganap bilang kalahati ng mekanismo ng sealing. Inilalapat nito ang kritikal na presyur na kailangan habang umiinit ang foil.
Ang mga profile ng produkto ay lubos na nakakaimpluwensya sa pagpili na ito. Ang mga likido tulad ng mainit na sarsa, inumin, at pang-industriya na kemikal ay nangangailangan ng teknolohiyang ito. Malaki rin ang pakinabang ng mga pulbos at nutraceutical. Ipinag-uutos ng mga kumpanya ng parmasyutiko ang pamamaraang ito para sa mahigpit na ebidensya ng pakikialam. Kapag binabalatan ng mga mamimili ang foil, alam nilang nananatiling ligtas ang produkto.
Ang mga materyal na nuances ay nagdidikta ng tagumpay dito. Ang proseso ay gumagana nang walang kamali-mali para sa mga karaniwang thermoplastics tulad ng PET, HDPE, at PP. Ang polymer coating sa foil liner ay dapat tumugma sa materyal na lalagyan. Dapat mong itugma ang PET liner sa PET bottle. Ang mga lalagyan ng salamin ay nagpapakita ng isang natatanging hamon. Ang salamin ay walang polymer matrix upang matunaw. Samakatuwid, ang mga lalagyan ng salamin ay nangangailangan ng dalubhasang, pre-treated liners. Gumagamit ang mga partikular na liner na ito ng mga natatanging chemical coating upang makamit ang maaasahang pagdirikit sa gilid ng salamin.
Kailan Tukuyin ang Direktang Heat Sealing
Dapat mong tukuyin ang mga direktang thermal na pamamaraan para sa ganap na magkakaibang mga format ng packaging. Ang teknolohiyang ito ay nangingibabaw sa nababaluktot na packaging. Perpektong gumagana ito para sa mga pouch, poly bag, at blister pack. Ito rin ay nagsisilbing pangunahing paraan para sa mga pre-formed rigid trays.
Kasama sa mga profile ng produkto na angkop para sa paraang ito ang mga solidong pagkain, hardware, at mga medikal na device. Ang mga ready-to-eat na pagkain sa mga plastic na tray ay lubos na umaasa sa prosesong ito.
Ang mga materyal na nuances ay pinapaboran ang pamamaraang ito para sa mga direktang aplikasyon ng film-to-container. Ginagamit mo ito kapag walang pangalawang takip. Ang pinainit na platen ay nagdiin ng isang nababaluktot na pelikula nang direkta sa flange ng isang matibay na tray. Ang dalawang materyales ay permanenteng nagsasama.
Parameter
Proseso ng Induction
Direktang Thermal na Proseso
Pangunahing Estilo ng Lalagyan
Mga bote na may takip, sinulid na garapon, pitsel
Mga flexible na pouch, blister pack, mga tray na walang takip
Mekanismo ng Pagtatak
Non-contact electromagnetic field
Direktang pisikal na pakikipag-ugnayan sa pamamagitan ng pinainit na panga
Kinakailangang Pinagmulan ng Presyon
Ang paunang inilapat na sinulid na takip
Mechanical force mula sa mga platens ng makina
Tamper Ebidensya
Isinama sa peelable foil liner
Mapanirang pagpasok ng bonded film/pouch
Production Throughput at Line Integration Scalability
Pagtutugma ng Bilis at Automation
Ang mga kinakailangan sa bilis ng linya ay nagdidikta sa pagpili ng makina sa mga automated na sahig. Ang teknolohiya ng induction ay nagtataglay ng mga makabuluhang pakinabang dito. Patuloy itong gumagana sa linya. Ang lalagyan ay hindi tumitigil sa paggalaw. Ang mga bote ay naglalakbay sa isang karaniwang conveyor. Dumadaan sila sa ilalim ng sealing head nang walang putol. Tamang-tama ang sukat nito sa mga kasalukuyang bilis ng conveyor. Ang mga linya ng high-speed na bottling ay kadalasang nagpoproseso ng daan-daang bote kada minuto gamit ang paraang ito.
Ang thermal sealing ay nagpapakita ng mas matitinding realidad para sa throughput. Ang proseso ay nananatiling mahigpit na umaasa sa dwell-time. Ang mga materyales ay nangangailangan ng pisikal na oras upang matunaw at mag-fuse. Ang mga high-speed na awtomatikong linya ay nangangailangan ng mga kumplikadong sistema ng pag-index upang mahawakan ito. Maaaring kailanganin mo ang mga walking-beam conveyor o rotary heat-seal head. Pisikal na sinusubaybayan ng mga system na ito ang gumagalaw na pakete. Naglalagay sila ng init habang tumutugma sa bilis ng pakete. Ang mekanikal na kumplikadong ito ay nagpapataas ng kahirapan sa pagsasama.
Mga Karaniwang Pagkakamali sa Pagsasama
Nabigong tumugma sa bilis ng conveyor sa induction generator power, na humahantong sa mahinang mga bono.
Pag-install ng mga thermal sealers sa mga conveyor na tuluy-tuloy na gumagalaw nang walang wastong mekanismo sa pag-index.
Hindi pinapansin ang mga pagbabago sa temperatura ng ambient na halaman, na maaaring magbago sa kinakailangang oras ng tirahan para sa mga thermal jaws.
Mga Panganib sa Pagpapatupad at Kaligtasan ng Operator
Ang bawat proseso ng industriya ay may taglay na mga panganib. Dapat mong pagaanin ang mga ito sa pamamagitan ng matalinong engineering. Ang mga induction system ay nagpapakita ng mga partikular na panganib sa panahon ng paghinto ng linya. Kung huminto ang isang conveyor, maaaring tumirik ang isang bote nang direkta sa ilalim ng aktibong electromagnetic coil. Ang patuloy na enerhiya ay magpapaso sa liner. Maaari pa nga nitong matunaw ang takip ng plastik o magsimula ng apoy. Dapat mong isama ang mga stall-sensor. Kailangan mo rin ng mga awtomatikong sistema ng pagtanggi. Kapag huminto ang linya, dapat maputol kaagad ang kuryente. Sa kabila nito, ang proseso ay nananatiling mas ligtas para sa mga operator. Ang kagamitan ay nagtatampok ng walang nakalantad na mainit na ibabaw.
Ang thermal sealing ay nagpapakita ng mga direktang panganib sa pagkasunog. Ang mga manu-mano o semi-automated na pag-setup ay naglalantad sa mga operator sa sobrang init na mga platen. Ang mga tagapamahala ng halaman ay dapat maglagay ng mga magagaan na kurtina at mga pisikal na bantay. Higit pa rito, ang mga makinang ito ay nangangailangan ng malawak na pagpapanatili. Dapat kang magsagawa ng madalas na pagpapalit ng mga consumable na bahagi ng pagsusuot. Ang teflon tape ay mabilis na bumababa. Ang mga elemento ng pag-init ay nasusunog at nangangailangan ng kapalit. Ang mga thermocouples ay naaanod at nangangailangan ng regular na pag-recalibrate.
Pakikipagtulungan sa isang Maaasahang Sealing Machine Manufacturer
Pagpapatunay at Pagsubok
Hindi ka dapat bumili ng kagamitan nang walang komprehensibong sample run. Isang mapagkakatiwalaan Ang tagagawa ng sealing machine ay mag-aalok ng mga application testing lab. Dapat mong ipadala sa kanila ang iyong eksaktong mga lalagyan, takip, at mga sample ng produkto.
Patakbuhin nila ang mga materyales na ito sa pamamagitan ng kanilang mga sistema. Dapat nilang patunayan ang mga partikular na sukatan. Kailangan mo ng dokumentadong patunay ng lakas ng balat. Kailangan mo rin ng mga sertipikadong rate ng pagtagas. Kung ang bono ay masyadong mahina, ang produkto ay tumagas. Kung ang bono ay masyadong malakas, hindi ito mabubuksan ng mamimili. Perpektong binabalanse ito ng isang propesyonal na tagagawa.
Pagsunod at Dokumentasyon
Ang mga makinarya sa industriya ay dapat matugunan ang mahigpit na pamantayan ng regulasyon. Dapat mong tiyakin na ang kagamitan ay nagdadala ng tamang mga sertipikasyon. Sa Europa, hanapin ang mga marka ng CE. Kung nagpapatakbo ka sa espasyo ng parmasyutiko, ang makinarya ay dapat sumunod sa mga pamantayan ng cGMP.
Ang mga application ng pagkain at inumin ay nangangailangan ng mga partikular na proteksyon sa kapaligiran. Kailangan mo ng mga rating ng washdown na sumusunod sa FDA. Maghanap ng mga rating ng IP65 o IP69K. Tinitiyak ng mga rating na ito na ang makina ay makatiis ng mataas na presyon, mataas na temperatura na paglilinis ng kemikal. Ang isang maaasahang tagagawa ay nagbibigay ng isang buong pakete ng dokumentasyon. Kabilang dito ang mga protocol ng Installation Qualification (IQ), Operational Qualification (OQ), at Performance Qualification (PQ).
Post-Sale Engineering Support
Ang downtime ng makina ay sumisira sa kakayahang kumita. Dapat mong tasahin ang imprastraktura ng suporta pagkatapos ng pagbebenta ng iyong napiling vendor. Suriin ang pagkakaroon ng mga pamalit na bahagi ng mabilisang barko. Kailangan mo ng access sa mga technical support team.
Ang mga modernong kagamitan ay dapat magkaroon ng malinaw na diagnostic interface. Ang isang touch-screen na HMI (Human Machine Interface) ay dapat magpakita ng eksaktong mga error code. Dapat itong matukoy kaagad ang mga pagkakamali. Nag-aalok din ang mahuhusay na tagagawa ng tulong sa pagsasama. Tutulungan ka nilang i-mount ang kagamitan sa iyong mga kasalukuyang conveyor nang walang putol.
Konklusyon
Paggawa ng panghuling pagpili sa pagitan ng isang Ang induction sealer machine kumpara sa heat sealing machine ay ganap na nakasalalay sa iyong pangunahing istraktura ng packaging. Kung gumagamit ka ng nakatakip na bote o garapon, dapat kang gumamit ng electromagnetic na proseso. Kung gumagamit ka ng mga flexible na pouch o mga tray na walang takip, ang direktang thermal contact ay nananatiling iyong tanging pagpipilian. Hindi mo mapipilit ang isang teknolohiya sa kabilang kategorya.
Upang sumulong, inirerekomenda namin ang pag-audit ng iyong kasalukuyang bilis ng linya. Dapat mong kalkulahin ang iyong mga tinatanggap na mga rate ng pagtanggi. Magtipon ng mga sample ng iyong ganap na naka-assemble na packaging. Panghuli, humiling ng pilot test na may shortlist ng mga mapagkakatiwalaang manufacturer. Tinitiyak ng data-driven na diskarte na ito ang isang secure, leak-proof na hinaharap para sa iyong production line.
FAQ
T: Maaari bang i-seal ng induction machine ang mga lalagyan ng salamin?
A: Oo. Gayunpaman, nangangailangan ito ng lubos na tiyak na mga liner. Ang salamin ay walang natural na polymer matrix. Dapat kang gumamit ng mga liner na ginagamot sa isang pasadyang polymer coating. Ang espesyal na patong na ito ay epektibong nakakabit sa gilid ng salamin. Ang mga karaniwang plastic liner ay hindi makakadikit sa mga ibabaw ng salamin.
T: Bakit nabigo ang mga induction seal sa linya ng produksyon?
A: Ang mga pagkabigo ay kadalasang nangyayari dahil sa hindi sapat na cap torque. Ang takip ay dapat magbigay ng pababang presyon. Ang mga maling setting ng kuryente ay nagdudulot din ng mga isyu, na humahantong sa hindi pag-init o pagkapaso. Sa wakas, ang kontaminasyon ng likido sa labi ng bote ay pumipigil sa polimer na mag-bonding nang ligtas.
Q: Maaari ba akong gumamit ng direktang thermal sealer para sa mga naka-capped na bote?
A: Hindi. Kapag naglagay ka ng takip, hindi maabot ng direktang heating elements ang labi ng bote. Matutunaw ng pisikal na mga panga ang panlabas na takip bago i-seal ang panloob na liner. Dapat kang gumamit ng electromagnetic na teknolohiya para sa mga closed-cap na application.
Ang pagsunod sa konsepto ng marketing ng 'Reputation First, Service Supreme, Quality Foremost,' kami ay patuloy na nagpo-promote ng mga bagong produkto, nagbibigay ng mga benepisyo sa bawat customer, at nag-aalok ng komprehensibong teknolohikal na serbisyo at suporta sa aming mga user.