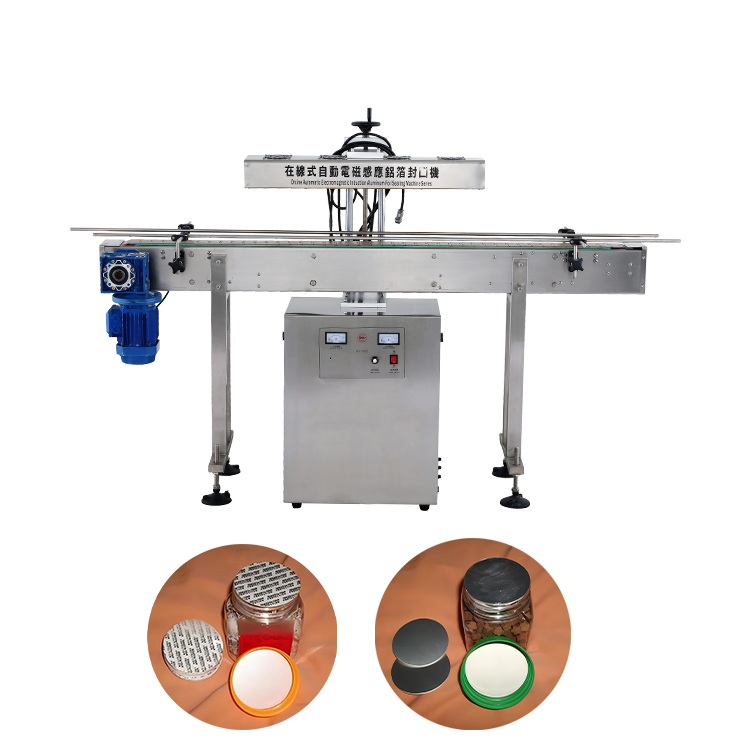
Selhání obalů stojí výrobní operace miliony dolarů ročně. Úniky, znehodnocení, stažení z trhu a ohrožené důkazy o neoprávněné manipulaci rychle ničí integritu produktu a důvěru ke značce. Kupující často považují výběr zařízení za jednoduchou preferenci. Výběr správného stroje ve skutečnosti představuje přísný technický požadavek. Svou volbu musíte přesně sladit s vaším designem kontejneru, chemií materiálů a cíli automatizace. Špatná volba vede k nekonečným překážkám ve výrobě a nebezpečným produktům. Toto složité rozhodnutí pro vás rozebereme. Dozvíte se přesné mechanické rozdíly mezi bezkontaktními elektromagnetickými systémy a přímým kontaktním vedením tepla. Prozkoumáme kompatibilitu materiálů, škálování propustnosti výroby a základní bezpečnostní metriky. Tato příručka poskytuje jasný, na dodavatele neutrální rámec. Pomůže vám efektivně vyhodnotit vaše technické možnosti a ochránit vaši výrobní linku.
Klíčové věci
Indukční těsnění je povinné pro lahve a sklenice s uzávěrem, které vyžadují hermetické, neporušené fólie.
Přímé tepelné těsnění je standardem pro flexibilní obaly (sáčky, sáčky) a pevné podnosy bez uzávěru.
Škálovatelnost rychlosti linky výrazně upřednostňuje indukci pro stáčení s kontinuálním pohybem, zatímco tepelné utěsnění vyžaduje vypočítané doby prodlevy.
Výběr správného zařízení vyžaduje sladění nákladů na spotřební materiál (vložky vs. fólie) s počátečními investičními výdaji (CapEx).
Technické základy: Definování provozních mechanismů
Proces indukčního těsnění
Indukční proces se opírá o pokročilou elektromagnetickou fyziku. Nabízí neuvěřitelně efektivní způsob uzavírání nádob. Elektromagnetické pole vytváří vířivé proudy. Tyto proudy ohřívají an hliníková fólie tepelně svařovací strojová vložka uvnitř předem utaženého uzávěru. Proces začíná, když nádoba prochází pod indukční cívkou. Cívka vysílá oscilující elektromagnetické pole. Toto pole snadno pronikne plastovým uzávěrem. Interaguje přímo s vodivou vrstvou hliníkové fólie uvnitř vložky.
Fólie se rychle zahřívá. Tato cílená tepelná energie roztaví jemnou vrstvu vosku. Vosk se vsákne do podkladové desky z buničiny. Tato akce uvolní fólii z uzávěru. Současně se roztaví polymerní povlak na spodní straně fólie. Tento roztavený polymer se váže přímo na okraj nádoby. Když se ochladí, vytvoří hermetické těsnění.
Tato metoda poskytuje obrovskou bezkontaktní výhodu. Těsnění se tvoří zcela přes uzavřený uzávěr. Během fáze uzavírání nikdy nevystavujete otevřený produkt prostředí továrny. To chrání váš produkt před vnější kontaminací. Zabraňuje také rozlití na stroji.
Nejlepší postupy pro indukční procesy
Udržujte konzistentní točivý moment uzávěru. Víčko poskytuje potřebný tlak směrem dolů, aby se polymer spojil.
Přesně zkalibrujte vzdálenost mezi indukční cívkou a uzávěrem.
Před uzavřením zajistěte, aby okraj nádoby zůstal zcela suchý a bez zbytků produktu.
Proces přímého tepelného těsnění
Přímé tepelné těsnění funguje na zásadně odlišných fyzikálních principech. Spoléhá na přímý přenos tepelné energie. Vyhřívané kovové desky, čelisti nebo otočná kola se fyzicky dotýkají obalového materiálu. Tento přímý kontakt přenáší teplo do polymerních vrstev.
Inženýři zde základní požadavky označují jako '3 Ts'. Jsou to teplota, čas a tlak. Všechny tři musíte dokonale zkalibrovat.
Teplota: Topná tělesa musí dosáhnout přesné teploty tání konkrétního termoplastického materiálu.
Čas (Dwell): Stroj musí držet materiály pohromadě dostatečně dlouho, aby teplo proniklo vrstvami.
Tlak: Čelisti musí stlačit roztavené vrstvy rovnoměrně, aby se spojily do jediné hermetické bariéry.
Pokud se vám nepodaří vyvážit tyto tři proměnné, uzavření selže. Příliš mnoho tepla film spálí. Příliš malý tlak vytváří mikronetěsnosti. Nedostatečná doba prodlevy brání úplnému roztavení polymerů.
Kompatibilita materiálu a kontejneru
Kdy specifikovat indukční těsnicí stroj
Musíte pečlivě zhodnotit formát balení. Vřele doporučujeme an indukční těsnicí stroj pro specifické pevné aplikace. Slouží jako průmyslový standard pro lahve, sklenice a džbány. Tyto nádoby musí používat uzávěry s nepřetržitým závitem nebo výstupky. Samotný uzávěr funguje jako polovina těsnicího mechanismu. Vyvíjí potřebný kritický tlak, zatímco se fólie zahřívá.
Profily produktů tento výběr výrazně ovlivňují. Tuto technologii vyžadují tekutiny jako horké omáčky, nápoje a průmyslové chemikálie. Velmi prospívají také prášky a nutraceutika. Farmaceutické společnosti nařizují tuto metodu pro přísné důkazy o manipulaci. Když spotřebitelé odlepí fólii, vědí, že produkt zůstává bezpečný.
Materiální nuance zde diktují úspěch. Tento proces funguje bezchybně pro standardní termoplasty jako PET, HDPE a PP. Polymerový povlak na fóliové vložce musí odpovídat materiálu nádoby. PET vložku musíte sladit s PET lahví. Skleněné nádoby představují jedinečnou výzvu. Sklo postrádá polymerní matrici k roztavení. Skleněné nádoby proto vyžadují specializované, předem upravené vložky. Tyto specifické vložky používají jedinečné chemické povlaky k dosažení spolehlivé adheze ke skleněnému okraji.
Kdy specifikovat přímé tepelné těsnění
Měli byste specifikovat přímé tepelné metody pro zcela odlišné formáty balení. Tato technologie dominuje flexibilnímu balení. Funguje perfektně pro sáčky, polybaterie a blistrové balíčky. Slouží také jako primární metoda pro předem tvarované tuhé žlaby.
Profily produktů vhodné pro tuto metodu zahrnují pevné potraviny, hardware a lékařská zařízení. Hotová jídla v plastových podnosech na tomto procesu silně spoléhají.
Materiálové nuance upřednostňují tuto metodu pro přímé aplikace filmu na kontejner. Toto použijete, když není přítomno žádné sekundární víčko. Vyhřívaná deska přitlačuje pružnou fólii přímo na přírubu tuhého podnosu. Oba materiály se trvale spojí.
Parametr
Indukční proces
Přímý tepelný proces
Primární styl kontejneru
Zavíčkované lahve, sklenice se závitem, džbány
Flexibilní sáčky, blistrové obaly, tácky bez uzávěru
Těsnící mechanismus
Bezkontaktní elektromagnetické pole
Přímý fyzický kontakt přes vyhřívané čelisti
Požadovaný zdroj tlaku
Předem nasazený závitový uzávěr
Mechanická síla od desek stroje
Důkaz o manipulaci
Integrováno do odlupovatelné fólie
Destruktivní vniknutí lepené fólie/sáčku
Propustnost výroby a škálovatelnost integrace linky
Přizpůsobení rychlosti a automatizace
Požadavky na rychlost linky diktují výběr stroje na automatizovaných podlahách. Indukční technologie zde má významné výhody. Funguje nepřetržitě inline. Kontejner se nikdy nepřestane pohybovat. Láhve se pohybují na standardním dopravníku. Bezproblémově procházejí pod těsnicí hlavou. To se dokonale přizpůsobí stávajícím rychlostem dopravníků. Vysokorychlostní stáčecí linky touto metodou často zpracovávají stovky lahví za minutu.
Tepelné těsnění představuje tvrdší realitu pro průchodnost. Proces zůstává přísně závislý na době setrvání. Materiály potřebují fyzický čas na roztavení a roztavení. Vysokorychlostní automatizované linky vyžadují složité indexovací systémy, aby to zvládly. Možná budete potřebovat kráčející dopravníky nebo rotační hlavy tepelného těsnění. Tyto systémy fyzicky sledují pohybující se balík. Aplikují teplo a přitom odpovídají rychlosti balení. Tato mechanická složitost zvyšuje obtížnost integrace.
Běžné integrační chyby
Nepřizpůsobení rychlosti dopravníku výkonu indukčního generátoru vede ke slabým vazbám.
Instalace tepelných těsnění na kontinuálně se pohybující dopravníky bez řádného indexovacího mechanismu.
Ignorování kolísání okolní teploty zařízení, které může změnit požadovanou dobu setrvání tepelných čelistí.
Rizika implementace a bezpečnost obsluhy
Každý průmyslový proces s sebou nese svá vlastní rizika. Musíte je zmírnit pomocí chytrého inženýrství. Indukční systémy představují specifická rizika během odstávek linky. Pokud se dopravník zastaví, láhev se může zastavit přímo pod aktivní elektromagnetickou cívkou. Nepřetržitá energie spálí vložku. Dokáže dokonce roztavit plastový uzávěr nebo zapálit oheň. Musíte integrovat senzory zastavení. Potřebujete také automatické zamítací systémy. Když se linka zastaví, napájení se musí okamžitě přerušit. Navzdory tomu zůstává proces pro operátory mnohem bezpečnější. Zařízení nemá žádné exponované horké povrchy.
Tepelné těsnění představuje přímé nebezpečí popálení. Manuální nebo poloautomatická nastavení vystavují obsluhu extrémně horkým deskám. Manažeři závodu musí nainstalovat světelné závory a fyzickou ochranu. Navíc tyto stroje vyžadují náročnou údržbu. Musíte provádět častou výměnu spotřebních dílů podléhajících opotřebení. Teflonová páska rychle degraduje. Topná tělesa vyhoří a vyžadují výměnu. Termočlánky driftují a potřebují pravidelnou rekalibraci.
Partnerství se spolehlivým výrobcem těsnicích strojů
Validace a testování
Nikdy byste neměli nakupovat vybavení bez komplexního vzorku. Důvěryhodný výrobce uzavíracího stroje nabídne laboratoře pro testování aplikací. Musíte jim poslat své přesné nádoby, uzávěry a vzorky produktů.
Budou tyto materiály procházet svými systémy. Musí ověřit konkrétní metriky. Potřebujete zdokumentovaný důkaz pevnosti odlupování. Požadujete také certifikované míry úniku. Pokud je spojení příliš slabé, produkt prosakuje. Pokud je vazba příliš silná, spotřebitel ji nemůže otevřít. Profesionální výrobce to dokonale vyvažuje.
Soulad a dokumentace
Průmyslové stroje musí splňovat přísné regulační normy. Musíte zajistit, aby zařízení mělo správné certifikace. V Evropě hledejte označení CE. Pokud působíte ve farmaceutickém prostoru, strojní zařízení musí splňovat normy cGMP.
Aplikace potravin a nápojů vyžadují specifickou ochranu životního prostředí. Potřebujete splachovací hodnocení v souladu s FDA. Hledejte hodnocení IP65 nebo IP69K. Tyto hodnoty zajišťují, že stroj vydrží vysokotlaké chemické čištění při vysoké teplotě. Spolehlivý výrobce poskytuje kompletní balík dokumentace. To zahrnuje protokoly Installation Qualification (IQ), Operational Qualification (OQ) a Performance Qualification (PQ).
Technická podpora po prodeji
Odstávky stroje ničí ziskovost. Musíte posoudit infrastrukturu poprodejní podpory vybraného dodavatele. Zkontrolujte dostupnost náhradních dílů pro rychlou dodávku. Potřebujete přístup k týmům technické podpory.
Moderní zařízení by mělo obsahovat jasná diagnostická rozhraní. HMI (Human Machine Interface) s dotykovou obrazovkou musí zobrazovat přesné chybové kódy. Mělo by to okamžitě určit chyby. Vynikající výrobci také nabízejí integrační pomoc. Pomohou vám bezproblémově namontovat zařízení na vaše stávající dopravníky.
Závěr
Provedení konečné volby mezi an indukční svařovací stroj vs. tepelný svařovací stroj spočívá výhradně na vaší primární obalové struktuře. Pokud používáte zavíčkovanou láhev nebo sklenici, musíte použít elektromagnetický proces. Pokud používáte flexibilní sáčky nebo podnosy bez uzávěru, zůstává vaší jedinou možností přímý tepelný kontakt. Nemůžete nutit jednu technologii do druhé kategorie.
Chcete-li se posunout kupředu, doporučujeme zkontrolovat aktuální rychlost linky. Musíte vypočítat přijatelné míry odmítnutí. Shromážděte vzorky vašich plně sestavených obalů. Nakonec si vyžádejte pilotní test s užším seznamem renomovaných výrobců. Tento přístup založený na datech zajišťuje vaší výrobní lince bezpečnou budoucnost bez úniku.
FAQ
Otázka: Může indukční stroj utěsnit skleněné nádoby?
A: Ano. Vyžaduje však vysoce specifické vložky. Sklo postrádá přírodní polymerní matrici. Musíte použít vložky ošetřené přizpůsobeným polymerovým povlakem. Tento speciální povlak se účinně spojuje se skleněným okrajem. Standardní plastové fólie nepřilnou ke skleněnému povrchu.
Otázka: Proč na výrobní lince selhávají indukční těsnění?
Odpověď: K poruchám obvykle dochází kvůli nedostatečnému utahovacímu momentu uzávěru. Víčko musí poskytovat tlak směrem dolů. Nesprávné nastavení napájení také způsobuje problémy, které vedou k nedostatečnému zahřívání nebo připalování. Konečně, kontaminace kapalinou na okraji láhve brání polymeru v bezpečném spojení.
Otázka: Mohu použít přímou tepelnou uzávěru na lahve s uzávěrem?
Odpověď: Ne. Jakmile nasadíte uzávěr, přímé topné články se nedostanou k okraji láhve. Fyzické čelisti by roztavily vnější kryt před utěsněním vnitřní vložky. Pro aplikace s uzavřeným uzávěrem musíte použít elektromagnetickou technologii.
V souladu s marketingovou koncepcí 'Pověst na prvním místě, služba nejvyšší, kvalita především' neustále propagujeme nové produkty, poskytujeme výhody každému zákazníkovi a našim uživatelům nabízíme komplexní technologické služby a podporu.
KONTAKTUJTE NÁS
Telefon: +86180-1198-9231
E-mail:
wechupack@yeah.net WhatsApp: +86 18011989231
Přidat: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, Čína