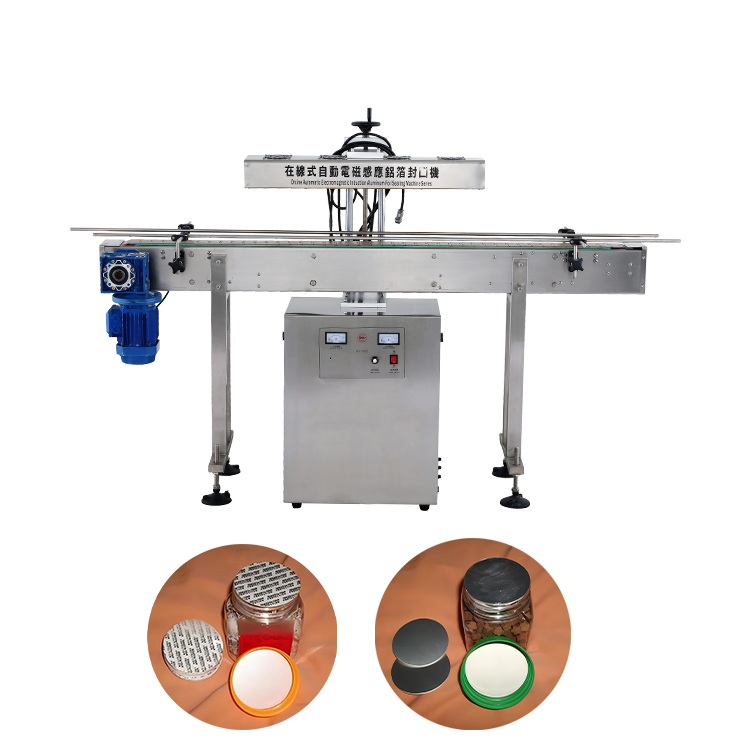
Awarie opakowań kosztują operacje produkcyjne miliony dolarów rocznie. Wycieki, psucie się, wycofanie z rynku i naruszone dowody manipulacji szybko niszczą integralność produktu i zaufanie do marki. Kupujący często postrzegają wybór sprzętu jako prostą preferencję. W rzeczywistości wybór odpowiednich maszyn wiąże się ze sztywnymi wymaganiami technicznymi. Musisz ściśle dostosować swój wybór do projektu pojemnika, składu chemicznego materiału i celów automatyzacji. Dokonanie złego wyboru prowadzi do niekończących się wąskich gardeł w produkcji i niebezpiecznych produktów. Przeanalizujemy dla Ciebie tę złożoną decyzję. Poznasz dokładne różnice mechaniczne pomiędzy bezkontaktowymi układami elektromagnetycznymi a przewodnictwem cieplnym przy bezpośrednim kontakcie. Zbadamy kompatybilność materiałów, skalowanie przepustowości produkcji i podstawowe wskaźniki bezpieczeństwa. Ten przewodnik zapewnia jasne, neutralne dla dostawców ramy. Pomoże Ci to skutecznie ocenić możliwości techniczne i chronić linię produkcyjną.
Kluczowe dania na wynos
Zgrzewanie indukcyjne jest obowiązkowe w przypadku zakręcanych butelek i słoików wymagających hermetycznych wkładek foliowych zabezpieczających przed manipulacją.
Bezpośrednie zgrzewanie jest standardem w przypadku opakowań elastycznych (torby, woreczki) i sztywnych tacek bez zakrętek.
Skalowalność prędkości linii w dużym stopniu sprzyja indukcji w przypadku butelkowania w ruchu ciągłym, podczas gdy zgrzewanie wymaga obliczonych czasów przebywania.
Wybór odpowiedniego sprzętu wymaga dostosowania kosztów materiałów eksploatacyjnych (podkłady vs. folia) do początkowych nakładów inwestycyjnych (CapEx).
Proces indukcji opiera się na zaawansowanej fizyce elektromagnetycznej. Oferuje niezwykle skuteczny sposób zamykania pojemników. Pole elektromagnetyczne generuje prądy wirowe. Prądy te podgrzewają Wkładka do maszyny zgrzewającej z folii aluminiowej wewnątrz wstępnie dokręconej nasadki. Proces rozpoczyna się, gdy pojemnik przechodzi pod cewką indukcyjną. Cewka emituje oscylujące pole elektromagnetyczne. Pole to z łatwością przenika przez plastikową nasadkę. Oddziałuje bezpośrednio z przewodzącą warstwą folii aluminiowej wewnątrz wyściółki.
Folia szybko się nagrzewa. Ta ukierunkowana energia cieplna topi delikatną warstwę wosku. Wosk wchłania się w podkładkę z miazgi. Ta czynność powoduje uwolnienie folii z nakrętki. Jednocześnie topi się polimerowa powłoka znajdująca się na spodzie folii. Ten stopiony polimer wiąże się bezpośrednio z krawędzią pojemnika. Po ochłodzeniu tworzy hermetyczne uszczelnienie.
Ta metoda zapewnia ogromną przewagę bezkontaktową. Uszczelnienie tworzy się całkowicie przez zamkniętą zakrętkę. Nigdy nie wystawiasz otwartego produktu na działanie środowiska fabrycznego podczas fazy zgrzewania. Chroni to Twój produkt przed zanieczyszczeniami zewnętrznymi. Zapobiega także rozlaniu płynu na maszynę.
Najlepsze praktyki dotyczące procesów indukcyjnych
Utrzymuj stały moment dokręcania nakrętki. Nakrętka zapewnia niezbędny docisk w dół, aby polimer mógł się związać.
Dokładnie skalibruj odległość między cewką indukcyjną a nasadką.
Przed zamknięciem upewnić się, że krawędź pojemnika pozostaje całkowicie sucha i wolna od resztek produktu.
Proces bezpośredniego zgrzewania
Bezpośrednie zgrzewanie termiczne działa na zasadniczo różnych zasadach fizycznych. Opiera się na bezpośrednim przekazywaniu energii cieplnej. Podgrzewane metalowe płyty, szczęki lub koła obrotowe fizycznie dotykają materiału opakowaniowego. Ten bezpośredni kontakt przenosi ciepło do warstw polimeru.
Inżynierowie nazywają tutaj podstawowe wymagania „3 T”. Są to temperatura, czas i ciśnienie. Musisz idealnie skalibrować wszystkie trzy.
Temperatura: Elementy grzejne muszą osiągnąć dokładnie temperaturę topnienia określonego materiału termoplastycznego.
Czas (przestój): Maszyna musi trzymać materiały razem wystarczająco długo, aby ciepło przeniknęło przez warstwy.
Nacisk: Szczęki muszą równomiernie ściskać stopione warstwy, aby stopić je w pojedynczą hermetyczną barierę.
Jeśli nie uda ci się zrównoważyć tych trzech zmiennych, zamknięcie zakończy się niepowodzeniem. Zbyt wysoka temperatura powoduje przypalenie filmu. Zbyt małe ciśnienie powoduje mikronieszczelności. Niewystarczający czas przebywania uniemożliwia całkowite stopienie polimerów.
Kompatybilność materiałów i pojemników
Kiedy wybrać zgrzewarkę indukcyjną
Musisz dokładnie ocenić format opakowania. Gorąco polecamy zgrzewarka indukcyjna do określonych zastosowań sztywnych. Służy jako standard branżowy dla butelek, słoików i dzbanków. Pojemniki te muszą mieć gwint ciągły lub zakrętki. Sama zatyczka pełni rolę połowy mechanizmu uszczelniającego. Wywiera ciśnienie krytyczne potrzebne podczas nagrzewania folii.
Profile produktów mają duży wpływ na ten wybór. Tę technologię wymagają płyny, takie jak gorące sosy, napoje i chemikalia przemysłowe. Proszki i nutraceutyki również przynoszą ogromne korzyści. Firmy farmaceutyczne zalecają tę metodę w celu zapewnienia ścisłego zabezpieczenia przed manipulacją. Konsumenci odrywając folię mają pewność, że produkt pozostaje bezpieczny.
Niuanse materialne dyktują tutaj sukces. Proces ten działa bezbłędnie w przypadku standardowych tworzyw termoplastycznych, takich jak PET, HDPE i PP. Powłoka polimerowa na wyściółce foliowej musi pasować do materiału pojemnika. Musisz dopasować wkładkę PET do butelki PET. Opakowania szklane stanowią wyjątkowe wyzwanie. W szkle brakuje matrycy polimerowej, która mogłaby się stopić. Dlatego pojemniki szklane wymagają specjalistycznych, wstępnie obrobionych wkładek. W tych specyficznych wykładzinach zastosowano unikalne powłoki chemiczne, aby uzyskać niezawodną przyczepność do szklanej obręczy.
Kiedy określić bezpośrednie zgrzewanie
Należy określić bezpośrednie metody termiczne dla zupełnie innych formatów opakowań. Technologia ta dominuje w opakowaniach elastycznych. Doskonale sprawdza się w przypadku woreczków, torebek foliowych i blistrów. Służy również jako podstawowa metoda w przypadku wstępnie uformowanych sztywnych tac.
Profile produktów odpowiednie dla tej metody obejmują żywność stałą, sprzęt i urządzenia medyczne. Gotowe do spożycia posiłki na plastikowych tackach w dużym stopniu opierają się na tym procesie.
Niuanse materiałowe faworyzują tę metodę w przypadku zastosowań związanych z bezpośrednią transmisją folii do pojemnika. Używasz tego, gdy nie ma dodatkowego ograniczenia. Ogrzewana płyta dociskowa dociska elastyczną folię bezpośrednio do kołnierza sztywnej tacy. Obydwa materiały łączą się trwale.
Parametr
Proces indukcyjny
Bezpośredni proces termiczny
Podstawowy styl kontenera
Butelki zakręcane, słoiki gwintowane, dzbanki
Elastyczne woreczki, blistry, tacki bez zakrętek
Mechanizm uszczelniający
Bezdotykowe pole elektromagnetyczne
Bezpośredni kontakt fizyczny poprzez rozgrzane szczęki
Wymagane źródło ciśnienia
Wstępnie nałożona gwintowana nasadka
Siła mechaniczna z płyt maszyny
Dowód manipulacji
Zintegrowany z odrywaną foliową wyściółką
Niszczące wejście związanej folii/worka
Wydajność produkcji i skalowalność integracji linii
Dopasowanie szybkości i automatyzacji
Wymagania dotyczące prędkości linii dyktują wybór maszyn na piętrach zautomatyzowanych. Technologia indukcyjna ma tutaj znaczące zalety. Działa w trybie ciągłym inline. Pojemnik nigdy nie przestaje się poruszać. Butelki przemieszczają się na standardowym przenośniku. Płynnie przechodzą pod głowicą zgrzewającą. To doskonale skaluje się w stosunku do istniejących prędkości przenośników. Przy użyciu tej metody szybkie linie rozlewnicze często przetwarzają setki butelek na minutę.
Zgrzewanie termiczne stwarza trudniejsze warunki w zakresie przepustowości. Proces pozostaje ściśle zależny od czasu przebywania. Materiały potrzebują czasu fizycznego, aby się stopić i stopić. Aby sobie z tym poradzić, szybkie zautomatyzowane linie wymagają skomplikowanych systemów indeksowania. Możesz potrzebować przenośników belkowych lub obrotowych głowic zgrzewających. Systemy te fizycznie śledzą poruszającą się paczkę. Podają ciepło, dopasowując się do prędkości pakietu. Ta złożoność mechaniczna zwiększa trudność integracji.
Typowe błędy integracyjne
Niedopasowanie prędkości przenośnika do mocy generatora indukcyjnego, co prowadzi do słabych wiązań.
Montaż zgrzewarek na przenośnikach o ruchu ciągłym bez odpowiednich mechanizmów indeksujących.
Ignorowanie wahań temperatury otoczenia instalacji, które mogą zmienić wymagany czas przebywania szczęk termicznych.
Zagrożenia wdrożeniowe i bezpieczeństwo operatora
Każdy proces przemysłowy niesie ze sobą nieodłączne ryzyko. Należy je złagodzić poprzez inteligentną inżynierię. Systemy indukcyjne stwarzają szczególne ryzyko podczas przestojów linii. Jeśli przenośnik się zatrzyma, butelka może utknąć bezpośrednio pod aktywną cewką elektromagnetyczną. Ciągła energia spowoduje przypalenie wykładziny. Może nawet stopić plastikową nakrętkę lub wywołać pożar. Należy zintegrować czujniki przeciągnięcia. Potrzebujesz także automatycznych systemów odrzucania. Gdy linia się zatrzyma, zasilanie musi zostać natychmiast odcięte. Mimo to proces pozostaje znacznie bezpieczniejszy dla operatorów. Sprzęt nie posiada odsłoniętych, gorących powierzchni.
Uszczelnienie termiczne stwarza bezpośrednie ryzyko poparzenia. Konfiguracje ręczne lub półautomatyczne narażają operatorów na działanie niezwykle gorących płyt dociskowych. Kierownicy zakładów muszą zainstalować kurtyny świetlne i osłony fizyczne. Ponadto maszyny te wymagają kompleksowej konserwacji. Należy przeprowadzać częstą wymianę części eksploatacyjnych. Taśma teflonowa szybko się zużywa. Elementy grzejne przepalają się i wymagają wymiany. Termopary dryfują i wymagają regularnej ponownej kalibracji.
Współpraca z niezawodnym producentem maszyn uszczelniających
Walidacja i testowanie
Nigdy nie należy kupować sprzętu bez kompleksowego przebiegu próbnego. Wiarygodny producent maszyn uszczelniających zaoferuje laboratoria testujące aplikacje. Musisz wysłać im dokładne pojemniki, nakrętki i próbki produktów.
Przepuszczą te materiały przez swoje systemy. Muszą zweryfikować określone wskaźniki. Potrzebujesz udokumentowanego dowodu wytrzymałości na odrywanie. Wymagane są również certyfikowane wskaźniki nieszczelności. Jeśli wiązanie jest zbyt słabe, produkt przecieka. Jeśli wiązanie jest zbyt mocne, konsument nie może go otworzyć. Profesjonalny producent doskonale to równoważy.
Zgodność i dokumentacja
Maszyny przemysłowe muszą spełniać sztywne standardy regulacyjne. Należy upewnić się, że sprzęt posiada odpowiednie certyfikaty. W Europie szukaj oznaczeń CE. Jeśli działasz w przestrzeni farmaceutycznej, maszyny muszą być zgodne ze standardami cGMP.
Zastosowania w żywności i napojach wymagają szczególnej ochrony środowiska. Potrzebujesz wskaźników zmywania zgodnych z FDA. Sprawdź stopień ochrony IP65 lub IP69K. Parametry te zapewniają, że maszyna wytrzyma czyszczenie chemiczne pod wysokim ciśnieniem i w wysokiej temperaturze. Rzetelny producent zapewnia pełen pakiet dokumentacji. Obejmuje to protokoły kwalifikacji instalacji (IQ), kwalifikacji operacyjnej (OQ) i kwalifikacji wydajności (PQ).
Wsparcie techniczne po sprzedaży
Przestoje maszyn niszczą rentowność. Musisz ocenić infrastrukturę wsparcia posprzedażowego wybranego dostawcy. Sprawdź dostępność części zamiennych dostępnych w ramach szybkiej wysyłki. Potrzebujesz dostępu do zespołów wsparcia technicznego.
Nowoczesny sprzęt powinien posiadać przejrzyste interfejsy diagnostyczne. Ekran dotykowy HMI (interfejs człowiek-maszyna) musi wyświetlać dokładne kody błędów. Powinien natychmiast wykryć usterkę. Znakomici producenci oferują również pomoc w integracji. Pomogą Ci bezproblemowo zamontować sprzęt na istniejących przenośnikach.
Wniosek
Dokonanie ostatecznego wyboru pomiędzy zgrzewarka indukcyjna vs maszyna zgrzewająca opiera się całkowicie na podstawowej strukturze opakowania. Jeśli używasz zakorkowanej butelki lub słoika, musisz zastosować proces elektromagnetyczny. Jeśli używasz elastycznych torebek lub tacek bez zatyczki, jedyną opcją pozostaje bezpośredni kontakt termiczny. Nie można narzucić jednej technologii do drugiej kategorii.
Aby pójść dalej, zalecamy sprawdzenie bieżących prędkości linii. Musisz obliczyć akceptowalny współczynnik odrzuceń. Zbierz próbki całkowicie zmontowanego opakowania. Na koniec poproś o test pilotażowy z krótką listą renomowanych producentów. To podejście oparte na danych zapewnia bezpieczną i szczelną przyszłość Twojej linii produkcyjnej.
Często zadawane pytania
P: Czy maszyna indukcyjna może uszczelniać szklane pojemniki?
O: Tak. Wymaga jednak bardzo specyficznych wkładek. W szkle brakuje naturalnej matrycy polimerowej. Należy używać wkładek pokrytych niestandardową powłoką polimerową. Ta specjalna powłoka skutecznie łączy się ze szklaną krawędzią. Standardowe plastikowe podkładki nie będą przylegać do szklanych powierzchni.
P: Dlaczego uszczelnienia indukcyjne zawodzą na linii produkcyjnej?
Odp.: Awarie zwykle występują z powodu niewystarczającego momentu obrotowego nakrętki. Nakrętka musi zapewniać nacisk w dół. Nieprawidłowe ustawienia zasilania również powodują problemy, prowadzące do przegrzania lub przypalenia. Wreszcie, płynne zanieczyszczenia na krawędzi butelki uniemożliwiają bezpieczne wiązanie polimeru.
P: Czy mogę użyć bezpośredniego zgrzewacza termicznego do zakorkowanych butelek?
Odp.: Nie. Po nałożeniu nakrętki bezpośrednie elementy grzejne nie mogą dotrzeć do krawędzi butelki. Fizyczne szczęki stopiłyby zewnętrzną nasadkę przed uszczelnieniem wewnętrznej wyściółki. W przypadku zastosowań z zamkniętą nakrętką należy używać technologii elektromagnetycznej.