Dans l’industrie cosmétique, un sceau compromis signifie des ingrédients actifs oxydés, des fuites d’huiles essentielles et une réputation de marque ternie. Lorsque les acheteurs ouvrent un sérum nouvellement livré et découvrent un déversement, vous perdez instantanément leur confiance. Passage à un service spécialisé la machine de scellage de papier d'aluminium pour les cosmétiques empêche toute falsification. Cela prolonge considérablement la durée de conservation du produit. Vous respectez également facilement les normes de sécurité rigoureuses requises par les plateformes modernes de vente au détail et de commerce électronique.
Nous avons conçu ce guide pour vous aider à naviguer sur le marché complexe des équipements. Ce guide explique comment évaluer, sélectionner et mettre en œuvre le bon équipement de scellage en fonction du volume de production, des matériaux des conteneurs et des exigences de conformité. Vous découvrirez exactement comment protéger les formulations délicates comme le rétinol et la vitamine C. Nous explorons également les meilleures façons d'adapter des types de machines spécifiques à votre flux de travail unique, vous garantissant ainsi d'optimiser le rendement sans sacrifier l'intégrité du joint.
Points clés à retenir
La sélection de la bonne machine dépend de la correspondance avec vos exigences de débit avec des systèmes en ligne manuels, semi-automatiques ou entièrement automatiques.
Un scellage par induction réussi nécessite l’alignement exact du matériau du récipient, du couple du bouchon et du type de revêtement en aluminium.
L'évaluation d'une machine d'emballage de soins personnels nécessite de regarder au-delà de la vitesse théorique pour prendre en compte les temps de changement, la conformité aux BPF et la cohérence de l'alimentation.
Exigez toujours des tests d’échantillons du fournisseur avec vos bouchons et formules spécifiques avant de finaliser un achat.
L’analyse de rentabilisation pour la mise à niveau de votre machine à sceller les bouteilles cosmétiques
Les fabricants de cosmétiques sont soumis à un examen minutieux concernant la qualité et la présentation de leurs produits. Mise à niveau de votre La machine à sceller les bouteilles cosmétiques offre des améliorations mesurables dans plusieurs fonctions commerciales. Il protège vos formulations tout en améliorant l’expérience consommateur.
Protection des formulations
L’exposition à l’air détruit rapidement les ingrédients actifs complexes. Les joints hermétiques empêchent l'oxydation des composés sensibles comme la vitamine C, le rétinol et les peptides. Ils créent une barrière impénétrable à l’oxygène. Cette barrière empêche également la perte de poids volatile. Les huiles essentielles et les toners à base d'alcool s'évaporent facilement à travers les bouchons à vis standard. Les joints d'induction en aluminium emprisonnent ces éléments volatils à l'intérieur du récipient. Vos clients reçoivent exactement le volume et la puissance que vous aviez l’intention de fournir.
Fuites et sécurité du transit
L'exécution du commerce électronique expose les colis à de graves contraintes de transit. Les chutes de cartons et les changements de pression provoquent des dégâts importants. Vous devez éliminer le risque de fuite de sérums à base d’huile. Les crèmes épaisses nécessitent également un confinement sécurisé. Un film d’étanchéité approprié agit comme un mécanisme de défense secondaire. Même si un capuchon vibre pendant le transport, le joint d'induction maintient le produit en toute sécurité à l'intérieur.
Preuve d'altération et conformité
Les consommateurs modernes exigent des garanties d’hygiène. Ils s’attendent à ce que les produits de soins personnels arrivent intacts et intacts. Les scellés en aluminium fournissent une preuve visuelle immédiate d’inviolabilité. Si un produit arrive non scellé, les acheteurs le savent immédiatement. Cette barrière physique vous aide à respecter les réglementations strictes de l’industrie. Les détaillants imposent de plus en plus d’emballages inviolables avant de stocker des marques de soins personnels dans leurs rayons.
Perception de la marque
Le déballage est un point de contact essentiel pour les marques de cosmétiques. Offrir une expérience propre et professionnelle, sans déversement de produit, renforce la fidélité à la marque. Un pot parfaitement fermé communique qualité et soin. Les consommateurs interprètent cette attention aux détails comme le signe d’une formulation haut de gamme. À l’inverse, les pots collants et les étiquettes tachées détruisent rapidement le positionnement premium d’une marque.
Technologies de base : Choisir une machine à sceller les films pour les cosmétiques
Vous devez adapter votre technologie d’étanchéité à votre volume de production actuel et à vos objectifs de croissance futurs. La sélection du mauvais type de machine crée de graves goulets d’étranglement dans la production. Voici une présentation des principales technologies d’étanchéité disponibles.
Machines de scellage par induction électromagnétique manuelles et portatives
Ces appareils compacts ressemblent à de grands lecteurs de codes-barres. Les opérateurs placent manuellement la tête de scellage sur chaque bouteille bouchée. Ils appuient sur une gâchette pour initier le champ électromagnétique.
Idéal pour : les startups, les laboratoires de R&D et les exécutions par lots à faible volume.
Avantages : Ils sont hautement portables et extrêmement rentables. Vous pouvez les déplacer facilement entre différents postes de travail.
Inconvénients : les unités portatives dépendent entièrement de la cohérence de l'opérateur pour le temps de séjour. Si les opérateurs tiennent la baguette trop longtemps, ils brûlent le film. S'ils l'enlèvent trop rapidement, ils créent un joint faible. Cette incohérence crée un risque élevé de sous-étanchéité.
Scelleuses de bureau semi-automatiques
Les scelleuses de bureau comblent le fossé entre le travail manuel et l'automatisation complète. Les opérateurs placent la bouteille sur une plate-forme désignée. La machine abaisse la tête de scellage et applique le champ magnétique pendant un intervalle précis.
Idéal pour : les opérations à volume moyen nécessitant une qualité de joint standardisée.
Avantages : Cet équipement automatise la minuterie et la pression de scellage. Vous supprimez l’erreur humaine associée au temps de séjour. Chaque bouteille reçoit exactement la même exposition thermique.
Inconvénients : Le processus nécessite toujours un chargement et un déchargement manuels. Cette manipulation physique limite votre potentiel de débit maximum.
Scelleuses par induction en ligne entièrement automatiques
Les systèmes en ligne se montent directement sur vos bandes transporteuses existantes. Les bouteilles bouchées passent en continu sous une longue bobine d'induction. Le champ chauffe les doublures en aluminium au fur et à mesure que les bouteilles voyagent.
Idéal pour : Lignes de production continues à grand volume.
Avantages : Ce système s’intègre parfaitement aux systèmes de convoyeurs existants. Il offre le coût unitaire le plus bas et la cohérence la plus élevée. Vous obtenez des cadences de production rapides sans intervention manuelle.
Inconvénients : les systèmes en ligne nécessitent un investissement initial élevé. Ils exigent également plus d’espace au sol et une synchronisation minutieuse avec les vitesses des convoyeurs.
Équipement spécialisé : Intégration d'une machine à sceller les tubes souples
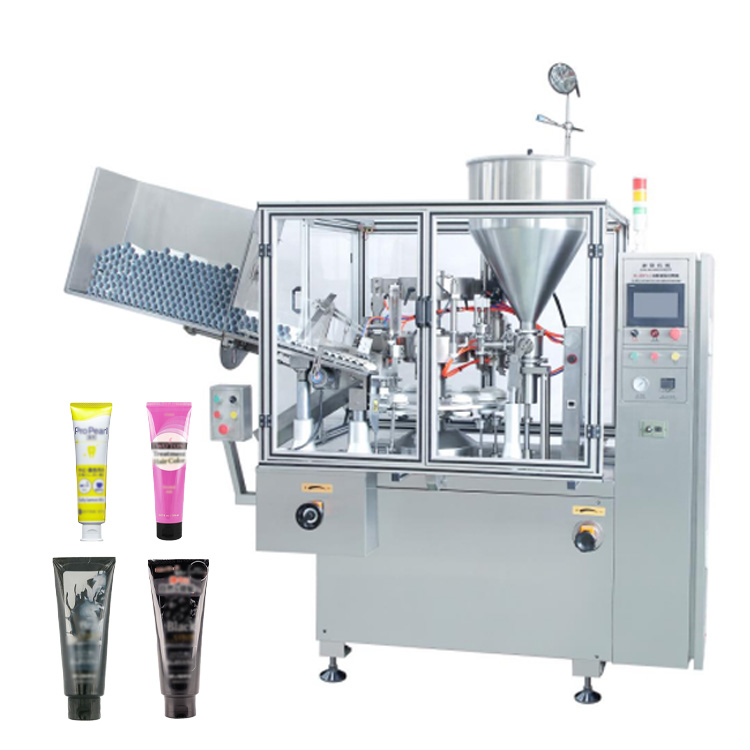
Les tubes cosmétiques nécessitent une manipulation spécialisée. UN La machine de scellage de tubes souples aborde deux zones de scellage très différentes sur un seul récipient.
Tout d’abord, vous devez considérer le scellement des orifices par une feuille. Ce processus place un petit disque en aluminium directement sur le trou de distribution sous le capuchon. Deuxièmement, vous devez sceller la queue du tube souple cosmétique. Le scellement de la queue utilise généralement des ondes ultrasonores ou un sertissage direct à chaud pour fusionner le plastique ou le stratifié. Le scellement des orifices par feuille nécessite une station de poinçonnage et de scellement spécifique. Vous l'utilisez généralement comme un module distinct du processus de sertissage de la queue.
Meilleures pratiques : vérifiez toujours les matériaux de votre conteneur avant de sélectionner une machine. Assurez-vous que votre équipe comprend la différence entre le chauffage par conduction et le chauffage par induction. L'induction repose sur un champ magnétique traversant des capuchons non métalliques.
Erreurs courantes : de nombreux acheteurs tentent d'utiliser des scelleuses par induction standard sur des bouchons métalliques. Cette erreur chauffe sans discernement tout le bouchon métallique, faisant souvent fondre les filetages de la bouteille en plastique.
Critères d'évaluation clés pour une machine d'emballage de soins personnels
Évaluer un La machine d'emballage de soins personnels nécessite un regard critique sur les opérations quotidiennes. Vous avez besoin d’un équipement capable de gérer diverses gammes de produits sans temps d’arrêt excessif.
Compatibilité des matériaux
Le scellage par induction dépend entièrement de la synergie des matériaux. Vous devez comprendre la relation entre le matériau de la bouteille (PET, PE, verre) et la couche thermoscellable du revêtement en aluminium. L'induction standard nécessite des capuchons non métalliques. Le champ magnétique traverse les capuchons en plastique de manière transparente pour chauffer le film. Si vous utilisez des récipients en verre, vous avez besoin de doublures en aluminium spécialisées conçues spécifiquement pour l'adhérence du verre.
Matrice de compatibilité des emballages cosmétiques
Matériau du conteneur
Type de revêtement en aluminium recommandé
Notes d'application
PET (Polyéthylène Téréphtalate)
Couche thermoscellable compatible PET
Nécessite un contrôle précis de la chaleur pour éviter la déformation du filetage de la bouteille.
PE (Polyéthylène)
Couche thermoscellable compatible PE
Très robuste. Crée facilement un joint de soudure solide et profond.
Bocaux/bouteilles en verre
Surlyn ou feuille spécialement enduite
Le verre ne fond pas. Le revêtement nécessite une couche adhésive agressive pour adhérer correctement.
Flexibilité de la taille du capuchon et de la finition du cou
Les marques de cosmétiques vendent rarement une seule taille de produit. Vous devez évaluer la tête de scellage ou la taille de la bobine de la machine. Peut-il gérer de petits flacons compte-gouttes de sérum ainsi que des pots de beurre corporel à large ouverture ? Les machines à simple bobine limitent votre gamme de tailles. Recherchez des serpentins plats universels ou des serpentins tunnel facilement remplaçables. Si vous changez fréquemment la taille des conteneurs, des changements de pièces coûteux détruisent votre efficacité.
Débit par rapport au rendement réel
Ne vous contentez pas de la valeur maximale de « bouteilles par minute » (BPM) du fabricant. La vitesse théorique correspond rarement à la production réelle. Regardez au-delà du BPM brut. Tenez compte des temps de changement entre les différentes tailles de bouteilles. Tenez compte de vos taux de rejet attendus. Une machine fonctionnant à 80 BPM avec une cohérence parfaite donne un produit plus vendable qu'une machine erratique en difficulté à 120 BPM.
Conception sanitaire et conformité BPF
Les environnements cosmétiques nécessitent des protocoles d’hygiène stricts. Évaluez l’équipement pour vérifier les indices de protection (IP) appropriés. Des indices IP élevés garantissent une capacité de lavage. Vous avez besoin d’une construction en acier inoxydable pour éviter la rouille et abriter des bactéries. Évaluez la facilité de nettoyage. Évitez les machines comportant des crevasses complexes ou des câbles exposés qui retiennent les lotions et les poudres renversées.
Réalités de mise en œuvre : variables cachées dans le scellage par feuille
Même la scelleuse en ligne la plus chère échoue si vous ignorez les variables environnementales et mécaniques qui l’entourent. Un scellage réussi repose sur des contrôles de processus stricts.
Le prérequis Cap Torque
Le couple du capuchon sert de base physique au scellage par induction. Le scellage par induction repose sur le fait que le capuchon exerce une pression vers le bas adéquate et uniforme sur le revêtement en aluminium. À mesure que la feuille chauffe, la couche de polymère fond. La pression du bouchon pousse ce polymère fondu dans le rebord de la bouteille. Un couple insuffisant garantit la défaillance du joint. Si un capuchon est lâche, la feuille chauffe mais ne parvient pas à adhérer. Il refroidit simplement et flotte au-dessus du rebord de la bouteille. Assurez-vous que vos machines de capsulage fournissent un couple constant avant que les bouteilles n'atteignent la scelleuse.
Sélection de doublure en aluminium
Vous devez faire la différence entre les doublures en une seule pièce et en deux pièces. Ils répondent à des besoins de consommateurs complètement différents.
Doublures monobloc : elles créent un joint de soudure permanent. Les consommateurs détruisent le film dès l'ouverture. Ils ne laissent rien à l'intérieur du bouchon. Vous les utilisez généralement pour des produits à usage unique ou des articles qui ne nécessitent pas de refermeture.
Doublures en deux parties : ces doublures comportent une liaison en cire reliant la feuille à un support en pâte ou en mousse. Lors de l'induction, la cire fond. Le film tombe sur le rebord de la bouteille. Le support secondaire reste à l’intérieur du capuchon. Ce support permet de refermer le pot lorsque les consommateurs revissent le bouchon. Les lotions pour le corps et les crèmes pour le visage utilisent presque exclusivement des doublures en deux parties.
Stabilité de l'alimentation
Les soudeuses par induction consomment un courant électrique important. Les fluctuations de tension dans les installations industrielles entraînent des profils d'étanchéité incohérents. Une chute soudaine de tension produit une liaison faible. Une pointe de puissance brûle entièrement la feuille, brûlant le produit situé en dessous. Vous devez installer des lignes électriques dédiées pour votre équipement de scellage. Utilisez des conditionneurs de courant si votre installation subit des surtensions électriques fréquentes.
Problèmes de dissipation thermique
La production continue à grande vitesse génère d’énormes quantités de chaleur dans la bobine d’induction. Vous devez choisir entre des systèmes refroidis par eau et par air. Les systèmes refroidis par air fonctionnent bien à des vitesses modérées. Ils nécessitent moins d’entretien. Cependant, les lignes à grande vitesse nécessitent des systèmes refroidis par eau. Le refroidissement par eau élimine activement la chaleur de la bobine, évitant ainsi les pannes d'équipement et garantissant une génération constante de champ magnétique sur de longues périodes de travail.
À surveiller : Portez une attention particulière aux marques de brûlure sur le support du revêtement. Les méthodes de contrôle qualité standard comprennent des tests d'étanchéité sous vide et des tests poussés. Cependant, une inspection visuelle des marques de brûlure uniformes sur le support du revêtement révèle exactement la répartition uniforme de la chaleur pendant le processus de scellage. Des marques de brûlure inégales indiquent une bobine inégale ou des capuchons mal filetés.
Logique de présélection et prochaines étapes d’approvisionnement
L’achat de biens d’équipement nécessite une approche méthodique. Suivez ces étapes structurées pour vous assurer d’acquérir la technologie adaptée à vos besoins spécifiques en matière d’emballage cosmétique.
Étape 1 : Définir la fiche technique. Documentez chaque variable avant de contacter les fournisseurs. Répertoriez les matériaux de vos bouteilles et les diamètres spécifiques des bouchons. Détaillez vos types de produits, en notant s'il s'agit de sérums liquides, de crèmes épaisses ou de poudres sèches. Définissez clairement votre objectif de bouteilles par minute (BPM) en fonction de changements opérationnels réalistes.
Étape 2 : Exiger des tests sur échantillons (FAT). N’achetez jamais d’équipement de scellement sur la seule base d’une brochure. Exiger un test d'acceptation en usine (FAT). Envoyez vos bouteilles réelles, vos bouchons exacts et les doublures en aluminium de votre choix au fabricant. Demandez-leur d'effectuer un test de validation de principe. Examinez les échantillons retournés à l’aide d’un testeur de fuite sous vide pour vérifier l’intégrité du joint.
Étape 3 : Évaluez le support et l’évolutivité. Les tendances cosmétiques évoluent rapidement. Vous devrez peut-être sceller des pots plus grands l’année prochaine. Évaluez l’évolutivité de la machine. Pouvez-vous facilement mettre à niveau la tête de scellage ? Évaluez également la disponibilité des pièces de rechange. Déterminez si le fabricant propose une assistance technique locale fiable. Lisez attentivement leurs conditions de garantie pour éviter les temps d'arrêt prolongés en cas de pannes soudaines.
Conclusion
Un processus de scellage fiable constitue un niveau non négociable de sécurité des produits dans le secteur cosmétique moderne. Il protège vos formulations coûteuses, prévient les catastrophes de transport et garantit la conformité réglementaire. Les consommateurs jugent votre marque dès qu’ils ouvrent l’emballage. Un sceau vierge communique qualité et sécurité.
Nous vous conseillons fortement de donner la priorité aux équipements offrant une cohérence vérifiable et une compatibilité des matériaux plutôt que la vitesse brute. Une machine plus lente qui scelle parfaitement à chaque fois surpasse une machine rapide qui génère un taux de rejet élevé. Des taux de rejet élevés gaspillent à la fois des ingrédients actifs coûteux et des matériaux d’emballage précieux.
Commencez votre parcours d’optimisation dès aujourd’hui. Vérifiez vos taux de fuite actuels sur toutes les gammes de produits. Rassemblez des échantillons physiques de vos emballages les plus problématiques. Utilisez ces échantillons physiques pour entamer des conversations ciblées et basées sur des données avec les fournisseurs d'équipements.
FAQ
Q : Les machines de scellage par induction peuvent-elles fonctionner avec des bouteilles cosmétiques en verre ?
R : Oui, ils le peuvent. Cependant, vous devez utiliser une doublure en aluminium spécialisée spécialement conçue pour l’adhérence du verre. Les doublures standards compatibles avec le plastique échoueront. De plus, le capuchon doit appliquer une pression suffisante vers le bas sur le bord du verre pour garantir que l'adhésif spécialisé adhère correctement.
Q : Ai-je besoin d’une machine différente pour les bouchons métalliques ?
R : Oui. Les soudeuses par induction électromagnétique standard chauffent les bouchons métalliques sans discernement. Cela fait fondre les fils des bouteilles en plastique et brûle le produit. Vous avez besoin de scellants par conduction spécialisés sans capuchon ou de têtes à induction modifiées spécialement conçues pour les fermetures métalliques.
Q : Comment puis-je tester la qualité d’un film d’étanchéité ?
R : Les méthodes de contrôle de qualité standard incluent des tests de fuite sous vide et des tests de poussée destructifs. Vous devez également effectuer des inspections visuelles régulières. Recherchez des marques de brûlure uniformes sur le support de la doublure à l’intérieur du capuchon. Des marques inégales indiquent une pression inégale ou un filetage tordu.
Q : Une machine à sceller les tubes souples peut-elle également appliquer du papier d'aluminium sur le trou de distribution du tube ?
R : Oui, mais cela nécessite un module dédié. Le scellement des orifices nécessite une station spécifique de poinçonnage et de thermoscellage. Cette station fonctionne complètement séparément du processus de sertissage et de scellement de la queue au fond du tube.
Conformément au concept marketing de « Réputation d'abord, Service suprême, Qualité avant tout », nous promouvons continuellement de nouveaux produits, offrons des avantages à chaque client et offrons des services technologiques complets et une assistance à nos utilisateurs.
CONTACTEZ-NOUS
Téléphone : +86180-1198-9231
E-mail :
wechupack@yeah.net WhatsApp : +86 18011989231
Ajouter : 104 Le deuxième bâtiment, No.43 Haichong Road, ville de Shiqi, district de Panyu, ville de Guangzhou, Chine