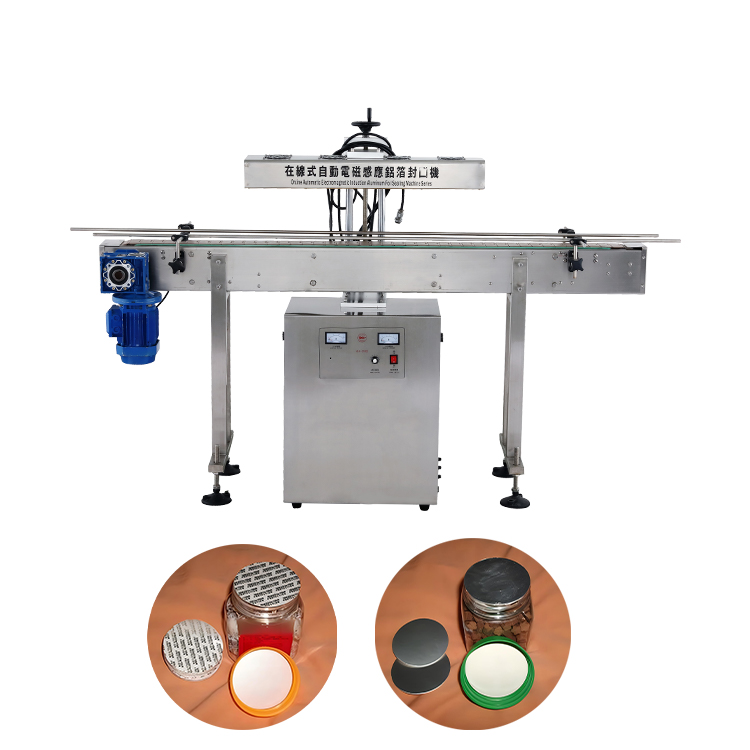
Emballasjefeil truer moderne produksjon på alle nivåer. En enkelt kompromittert beholder kan ødelegge produktpartier. Det utløser også dyre tilbakekallinger. Du har ikke råd til å overlate emballasjeintegriteten til tilfeldighetene.
Utilstrekkelige forseglingsmetoder fører til produktødeleggelse og fraktlekkasjer. De forårsaker et alvorlig tap av forbrukernes tillit. Overholdelse av regelverk krever strenge manipulasjonssikre løsninger. Produsenter trenger pålitelige metoder for å beskytte sluttbrukere. Du må sørge for at lukkingene forblir intakte under transport og langtidslagring.
Bransjeledere stoler på elektromagnetisk induksjonsforsegling av aluminiumsfolie . Denne teknologien skaper hermetiske barrierer uten å påføre direkte varme. Denne veiledningen gir et evalueringsrammeverk for kommersielle produksjonslinjer. Du vil lære kjernemekanikken. Vi vil utforske liner-avhengigheter. Du vil forstå kalibreringsstrategiene som er nødvendige for kommersiell suksess.
Viktige takeaways
Ikke-kontaktoppvarming: Induksjonsforsegling er avhengig av et elektromagnetisk felt for å varme opp folieforingen, noe som sikrer at beholderen og produktet forblir upåvirket.
Liner-avhengighet: Vellykket forsegling krever en nøyaktig match mellom polymerfilmen på folien og beholdermaterialet (f.eks. PET, HDPE, glass).
Skalerbarhet: Utstyret spenner fra manuelle håndholdte enheter til høyhastighets, kontinuerlige inline-systemer, som matcher ulike produksjonsvolumer.
Kvalitetskontrollvariabler: Å oppnå en hermetisk forsegling krever balansering av tre faktorer: trykk (hettemoment), varme (effektinnstilling) og tid (transportørhastighet).
Kjernemekanikken til elektromagnetisk induksjonsforsegling av aluminiumsfolie
For å mestre denne teknologien må vi først forstå den underliggende fysikken. Hele prosessen er avhengig av berøringsfri oppvarming. Den fungerer jevnt når containere kjører gjennom en spesialisert avslutningstunnel.
Tetningshodet skaper et oscillerende elektromagnetisk felt.
Dette feltet trenger trygt gjennom plasthetten.
Feltet induserer virvelstrømmer innenfor aluminiumsfolielaget på hetten.
Elektrisk motstand i folien genererer øyeblikkelig, lokalisert varme.
Denne lokaliserte varmen utløser en viktig bindingsprosess inne i hetten. Den smelter raskt det indre vokslaget. Det porøse underlagsmaterialet absorberer denne flytende voksen fullstendig. Samtidig smelter varmen polymerforseglingslaget som ligger under aluminiumsfolien. Nedadgående hettetrykk tvinger denne smeltede polymeren mot beholderleppen. Materialene avkjøles raskt når flasken går ut av det elektromagnetiske feltet. De smelter perfekt sammen.
Denne spesifikke mekanismen gir et eksepsjonelt forretningsresultat. Det garanterer absolutt manipulasjonsbevis. Den smeltede polymeren skaper en robust hermetisk barriere. Den forhindrer effektivt inntrengning av oksygen og fuktighet. Du beskytter produktets holdbarhet uten problemer. Det blokkerer eksterne forurensninger fra å ødelegge inventaret ditt. Forbrukerne vet umiddelbart om noen har kompromittert produktet.
En vellykket forsegling avhenger sterkt av nøyaktig materialkjemi. Du kan ikke stole på maskineri av høy kvalitet alene. Den indre hetteforingen dikterer suksessen din. De fleste standard liners har en presis fire-lags struktur.
Masse- eller skumbakside: Dette topplaget hviler mot innsiden av hetten. Det gir nødvendig komprimerbart nedadgående trykk.
Vokslag: Dette fungerer som et midlertidig lim. Den holder folien sikkert til baksiden. Det smelter helt bort under oppvarmingsfasen.
Aluminiumsfolie: Dette ledende laget reagerer på det elektromagnetiske feltet. Den genererer den nødvendige varmen.
Polymer varmeforsegling: Denne bunnfilmen berører flaskeleppen direkte. Det smelter og binder seg kjemisk til beholderen.
En avansert induksjons-forseglingsmaskin for aluminiumsfolie svikter fullstendig hvis du velger feil linerkjemi. Polymerlaget må samsvare nøyaktig med flaskesubstratet. Hvis du behandler polyetylen (PE) flasker, trenger du en PE liner. Polyetylentereftalat (PET)-beholdere krever PET-kompatible foringer. Glassbeholdere byr på unike utfordringer. De krever vanligvis spesialiserte universalforinger for riktig vedheft.
Du må også velge mellom ett- og todelt liner. Todelte foringer etterlater massebaksiden inne i hetten. Dette gjør at forbrukere enkelt kan forsegle flasken etter å ha åpnet folien. Produsenter bruker ofte todelte foringer for legemidler eller motorolje. Foringer i ett stykke binder seg helt til flasken. De etterlater ingen bakside inne i hetten. Du ser vanligvis foringer i ett stykke på peanøttsmørkrukker eller drikkebeholdere. Valget ditt avhenger helt av forbrukernes bruksmønstre.
Induksjonsforsegling vs. ledningsvarmeforsegling: Evaluering av forskjellene
Produksjonsledere vurderer ofte forskjellige tetningsteknologier. Du må sammenligne berøringsfri induksjon med direkte berøringsledningstetning. Denne sammenligningen hjelper til med å finne løsninger.
Trekk
Induksjonsforsegling
Ledningsvarmeforsegling
Oppvarmingsmetode
Berøringsfritt elektromagnetisk felt
Direkte kontakt via kokeplate/hode
Hastighet og gjennomstrømning
Høyhastighets, kontinuerlig inline-flyt
Langsommere, krever intermitterende stopp
Søknadsbegrensninger
Krever en gjenget hette for nedadgående trykk
Ideell for beholdere uten hette (f.eks. yoghurtbeger)
Energieffektivitet
Høy; varmer kun folielaget
Senke; krever konstant termisk vedlikehold
Den primære forskjellen ligger i oppvarmingsmetoden. Induksjon bruker en ikke-kontakt prosess. Det genererer varme internt i folien. Ledning er avhengig av direkte kontakt. En oppvarmet plate presser fysisk mot tetningsmaterialet. Denne grunnleggende forskjellen påvirker hele produksjonslinjedesignet.
Hastighet og gjennomstrømning favoriserer induksjon sterkt. Induksjon integreres sømløst i kontinuerlige transportbånd. Flasker beveger seg kontinuerlig under forseglingshodet. De stopper aldri. Ledning krever ofte intermitterende bevegelse. Linjen må pause et øyeblikk slik at det varme hodet kan trykkes ned. Dette begrenser det totale antallet flasker per minutt.
Søknadsbegrensninger dikterer vanligvis ditt endelige valg. Ledning fungerer best for beholdere som mangler gjengede hetter. Du ser denne teknologien på yoghurtbeger eller snacksbrett. Disse produktene bruker peel-off lokk. Induksjon krever strengt trykket nedover fra en strammet hette. Hvis du pakker produkter i flasker med lokk, bør du alltid velge induksjon. Det gir overlegen hastighet og konsistens.
Evaluering og kategorisering av flaskefolieforseglingsmaskinen
Velge rett flaskefolieforseglingsmaskin avhenger av produksjonsmiljøet ditt. Utstyrskategorier skaleres direkte til ditt driftsvolum. Du må matche maskinvaren til anleggets evner.
Manuelle håndholdte forseglere fungerer perfekt for forskning og utvikling. Startups med lavt volum bruker dem ofte. Du kan også bruke dem til omarbeid uten nett. Imidlertid har håndholdte enheter strenge begrensninger. Operatører bruker inkonsekvent press. De sliter også med å time oppvarmingssyklusen perfekt. Denne inkonsekvensen fører til sporadiske forseglingsfeil.
Halvautomatiske bordplatesystemer håndterer moderate volumer bedre. Disse enhetene fjerner operatørtidsfeil fullstendig. En innebygd timer kontrollerer det elektromagnetiske utbruddet nøyaktig. Likevel må operatørene fortsatt plassere hver flaske manuelt under hodet. Denne manuelle håndteringen begrenser din totale gjennomstrømning. Det fungerer bra for batchbehandling.
Inline kontinuerlige systemer representerer industristandarden for automatiserte anlegg. De installeres enkelt over eksisterende transportbånd. Du kan velge mellom luftkjølte og vannkjølte varianter. Luftkjølte systemer dominerer moderne emballasjelinjer. De krever mye mindre vedlikehold. De bruker mindre energi. Vannkjølte systemer takler ekstreme miljøer. Du trenger vannkjøling for kraftige, høyhastighetsapplikasjoner som kjører massive hettestørrelser.
Strenge evalueringskriterier må lede det endelige kjøpet. Du bør matche maskinen direkte til din maksimale transportørhastighet. Bekreft de akseptable størrelsesområdene for hetten. Sørg for at forseglingshodet integreres riktig etter din eksisterende lokkemaskin. Riktig justering garanterer konsistente resultater.
Utplassering av denne teknologien krever nøye kalibrering. Du må administrere driftsvinduet strengt. Vi kaller dette 'jerntrekanten' for induksjon. Det garanterer lekkasjesikker flaskeforsegling.
Først må du kontrollere dreiemomentet. Hetten må komprimere foringen godt mot flaskeleppen. Overmoment striper plasttrådene. Det skader foringen irreversibelt. Understramming resulterer i en svak, lekk binding. Polymeren kan ikke smelte sammen uten tilstrekkelig trykk.
For det andre må du balansere strøm- og varmeinnstillinger. En for høy effektinnstilling brenner aluminiumsfolien. Det smelter plastlokket helt. En for lav innstilling klarer ikke å smelte polymerlaget ordentlig. Folien forblir ufestet.
For det tredje må du overvåke tiden. Linjehastigheten dikterer hvor lenge flasken holder seg inne i det elektromagnetiske feltet. Du må kalibrere transportbåndhastigheten direkte til maskinens effektinnstilling. Hvis du øker transportørens hastighet, må du øke effekten proporsjonalt.
Operatører møter vanlige feilsøkingsrisikoer daglig. Ujevne flaskelepper hindrer jevn trykkfordeling. Væskesøl på felgen ødelegger den kjemiske bindingen umiddelbart. Hetter som mangler tilstrekkelig gjengeinngrep spretter av under oppvarmingsfasen. Du må inspisere innkommende flasker for strukturelle feil.
Robuste kvalitetssikringsprotokoller fanger opp disse feilene tidlig. Du bør implementere vakuumlekkasjetesting på tilfeldige produksjonsprøver. Destruktive avskallingstester bekrefter ensartet forseglingsintegritet visuelt. En perfekt forsegling etterlater en konsistent ring av polymer på flaskeleppen. En svidd sel viser mørk misfarging. Konsekvent testing opprettholder høye produksjonsstandarder.
Konklusjon
Vellykket induksjonsforsegling krever en perfekt synergi av variabler. Du trenger riktig maskinarkitektur. Du må velge riktig foringskjemi. Du må opprettholde nøyaktig linjekalibrering. Disse elementene fungerer sammen for å beskytte produktets integritet.
Kjøpere bør fullføre sin shortlisting-logikk før de kontakter leverandører. Kartlegg beholdermaterialet ditt nøyaktig. Dokumenter de nøyaktige størrelsesområdene for caps. Bestem målkravene for flasker per minutt (BPM). Disse dataene effektiviserer anskaffelsesprosessen betydelig.
Ta umiddelbare tiltak ved å be om tilpasset prøvetesting. Send dine faktiske flasker, korker og produkt til utstyrsprodusenter. La dem verifisere materialkompatibilitet i testlaboratoriene. Dette trinnet fjerner all gjetting fra investeringen din.
FAQ
Spørsmål: Kan induksjonsforsegling brukes på metallbeholdere?
A: Ja, men det krever ekstrem forsiktighet. Det elektromagnetiske feltet varmer opp metallbeholderen ved siden av folien. Dette kan forårsake alvorlige brannskader eller produktskade. Du trenger vanligvis spesialiserte hettedesign eller alternative forseglingsmetoder for metallemballasje.
Spørsmål: Blir produktet inne i flasken varmt under induksjonsforsegling?
A: Nei. Varmen genereres øyeblikkelig og forblir svært lokalisert i folielaget. Prosessen tar bare en brøkdel av et sekund. Produktet rundt forblir helt upåvirket av temperaturendringen.
Spørsmål: Kan du induksjonstetning uten hette?
A: Standard induksjonsmaskiner krever en gjenget hette for å påføre nødvendig trykk nedover. Det finnes imidlertid spesialiserte hetteløse induksjonsforseglinger. De bruker mekaniske pressbånd for å holde folien mot beholderen under oppvarmingsfasen.
Ved å følge markedsføringskonseptet «Reputation First, Service Supreme, Quality Foremost», markedsfører vi kontinuerlig nye produkter, gir fordeler til hver kunde og tilbyr omfattende teknologiske tjenester og støtte til våre brukere.
KONTAKT OSS
Telefon: +86180-1198-9231
E-post:
wechupack@yeah.net WhatsApp: +86 18011989231
Legg til: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, Kina