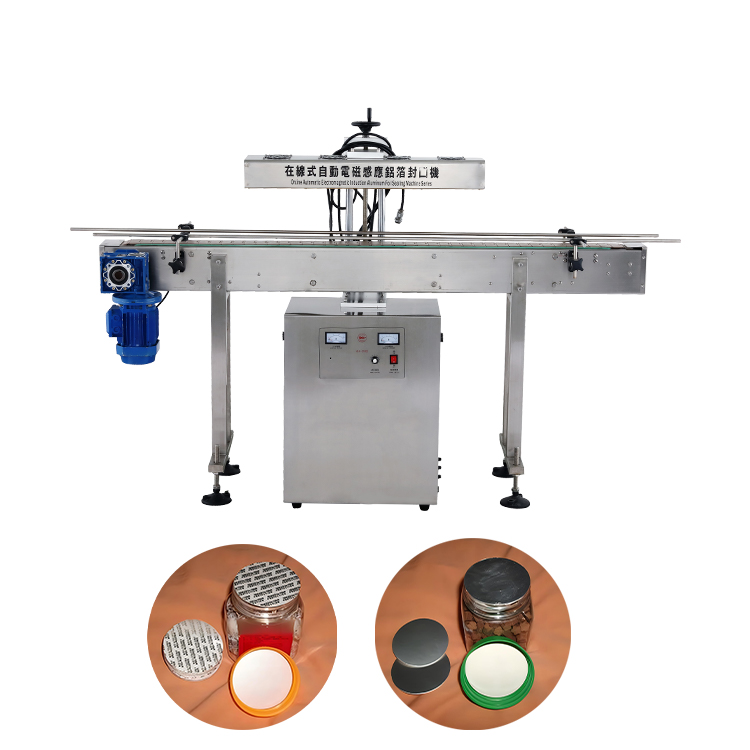
Emballagefejl truer moderne fremstilling på alle niveauer. En enkelt kompromitteret beholder kan ødelægge produktbatcher. Det udløser også dyre tilbagekaldelser. Du har ikke råd til at overlade din emballageintegritet til tilfældighederne.
Utilstrækkelige forseglingsmetoder fører til produktfordærvelse og forsendelseslækager. De forårsager et alvorligt tab af forbrugertillid. Overholdelse af lovgivningen kræver strenge manipulationssikre løsninger. Producenter har brug for pålidelige metoder til at beskytte slutbrugere. Du skal sikre dig, at lukninger forbliver intakte under transport og langtidsopbevaring.
Brancheledere stoler på elektromagnetisk induktion af aluminiumsfolieforsegling . Denne teknologi skaber hermetiske barrierer uden at påføre direkte varme. Denne vejledning giver en evalueringsramme for kommercielle produktionslinjer. Du vil lære kernemekanikken. Vi vil undersøge liner afhængigheder. Du vil forstå de kalibreringsstrategier, der er nødvendige for kommerciel succes.
Nøgle takeaways
Berøringsfri opvarmning: Induktionsforsegling er afhængig af et elektromagnetisk felt til at opvarme folieforingen, hvilket sikrer, at beholderen og produktet forbliver upåvirket.
Liner-afhængighed: Vellykket forsegling kræver et præcist match mellem polymerfilmen på folien og beholdermaterialet (f.eks. PET, HDPE, glas).
Skalerbarhed: Udstyret spænder fra manuelle håndholdte enheder til højhastigheds, kontinuerlige inline-systemer, der matcher forskellige produktionsvolumener.
Kvalitetskontrolvariabler: Opnåelse af en hermetisk forsegling kræver afbalancering af tre faktorer: tryk (hættemoment), varme (effektindstilling) og tid (transportørhastighed).
Kernemekanikken i elektromagnetisk induktion aluminiumsfolieforsegling
For at mestre denne teknologi skal vi først forstå den underliggende fysik. Hele processen er afhængig af berøringsfri opvarmning. Det fungerer problemfrit, når containere kører gennem en specialiseret tunnel.
Tætningshovedet skaber et oscillerende elektromagnetisk felt.
Dette felt trænger sikkert igennem plasthætten.
Feltet inducerer hvirvelstrømme i hættens aluminiumsfolielag.
Elektrisk modstand i folien genererer øjeblikkelig, lokaliseret varme.
Denne lokaliserede varme udløser en vital bindingsproces inde i hætten. Det smelter hurtigt det indre vokslag. Det porøse bagsidemateriale absorberer denne flydende voks fuldstændigt. Samtidig smelter varmen polymertætningslaget, der er placeret under aluminiumsfolien. Nedadgående hættetryk tvinger denne smeltede polymer mod beholderlæben. Materialerne afkøles hurtigt, når flasken forlader det elektromagnetiske felt. De smelter perfekt sammen.
Denne specifikke mekanisme giver et exceptionelt forretningsresultat. Det garanterer absolut manipulationsbevis. Den smeltede polymer skaber en robust hermetisk barriere. Det forhindrer effektivt indtrængning af ilt og fugt. Du beskytter produktets holdbarhed ubesværet. Det blokerer eksterne forurenende stoffer i at ødelægge dit lager. Forbrugerne ved med det samme, hvis nogen har kompromitteret produktet.
Sælens anatomi: Hvorfor linervalg dikterer succes
En vellykket forsegling afhænger i høj grad af præcis materialekemi. Du kan ikke stole på maskiner af høj kvalitet alene. Den indre cap liner dikterer din succes. De fleste standard liners har en præcis fire-lags struktur.
Pulp eller skumbagside: Dette øverste lag hviler mod indersiden af hætten. Det giver nødvendigt komprimerbart nedadgående tryk.
Vokslag: Dette fungerer som et midlertidigt klæbemiddel. Det holder folien sikkert til bagsiden. Det smelter helt væk under opvarmningsfasen.
Aluminiumsfolie: Dette ledende lag reagerer på det elektromagnetiske felt. Det genererer den nødvendige varme.
Polymer varmeforsegling: Denne bundfilm berører flaskens læbe direkte. Det smelter og binder sig kemisk til beholderen.
En avanceret induktion aluminiumsfolie tætningsmaskine fejler fuldstændigt, hvis du vælger den forkerte liner kemi. Polymerlaget skal matche flaskens underlag nøjagtigt. Hvis du behandler polyethylen (PE) flasker, skal du bruge en PE liner. Polyethylenterephthalat (PET)-beholdere kræver PET-kompatible foringer. Glasbeholdere giver unikke udfordringer. De kræver typisk specialiserede universalforinger for korrekt vedhæftning.
Du skal også vælge mellem et- og todelt liners. Todelte foringer efterlader pulpbagsiden inde i hætten. Dette giver forbrugerne mulighed for nemt at genlukke flasken efter åbning af folien. Producenter anvender ofte todelte foringer til lægemidler eller motorolie. Foringer i ét stykke binder helt til flasken. De efterlader ingen bagside inde i hætten. Du ser typisk liners i ét stykke på jordnøddesmørkrukker eller drikkevarebeholdere. Dit valg afhænger helt af forbrugernes brugsmønstre.
Induktionsforsegling vs. ledningsvarmeforsegling: Evaluering af forskellene
Produktionsledere vurderer ofte forskellige tætningsteknologier. Du skal sammenligne berøringsfri induktion med direkte berøringsledningsforsegling. Denne sammenligning hjælper med at finde løsninger.
Feature
Induktionsforsegling
Ledningsvarmeforsegling
Opvarmningsmetode
Berøringsfrit elektromagnetisk felt
Direkte kontakt via varmeplade/hoved
Hastighed og gennemløb
Højhastigheds, kontinuerlig inline-flow
Langsommere, kræver intermitterende stop
Applikationsbegrænsninger
Kræver en gevindhætte til nedadgående tryk
Ideel til beholdere uden låg (f.eks. yoghurtkopper)
Energieffektivitet
Høj; opvarmer kun folielaget
Sænke; kræver konstant termisk vedligeholdelse
Den primære forskel ligger i opvarmningsmetoden. Induktion bruger en ikke-kontakt proces. Det genererer varme internt i folien. Ledning er afhængig af direkte kontakt. En opvarmet plade presser fysisk mod tætningsmaterialet. Denne grundlæggende forskel påvirker hele dit produktionslinjedesign.
Hastighed og gennemløb favoriserer stærkt induktion. Induktion integreres problemfrit i kontinuerlige transportbånd. Flasker bevæger sig kontinuerligt under forseglingshovedet. De stopper aldrig. Ledning kræver ofte intermitterende bevægelse. Linjen skal pause et øjeblik, så det varme hoved kan trykke ned. Dette begrænser dit samlede antal flasker i minuttet.
Applikationsbegrænsninger dikterer normalt dit endelige valg. Ledning fungerer bedst for beholdere, der mangler gevindhætter. Du ser denne teknologi på yoghurtkopper eller snackbakker. Disse produkter bruger aftagelige låg. Induktion kræver strengt det nedadgående tryk af en strammet hætte. Hvis du pakker produkter i flasker med låg, bør du altid vælge induktion. Det giver overlegen hastighed og konsistens.
Evaluering og kategorisering af flaskefolieforseglingsmaskinen
At vælge det rigtige flaskefolieforseglingsmaskine afhænger af dit produktionsmiljø. Udstyrskategorier skaleres direkte til din operationelle volumen. Du skal matche hardwaren til dine faciliteters muligheder.
Manuelle håndholdte forseglere fungerer perfekt til forskning og udvikling. Startups med lav volumen bruger dem ofte. Du kan også bruge dem til offline omarbejde. Håndholdte enheder har dog strenge begrænsninger. Operatører udøver inkonsekvent pres. De har også svært ved at time opvarmningscyklussen perfekt. Denne inkonsekvens fører til lejlighedsvise forseglingsfejl.
Halvautomatiske bordpladesystemer håndterer moderate volumener bedre. Disse enheder fjerner operatørtimingsfejl fuldstændigt. En indbygget timer styrer det elektromagnetiske udbrud præcist. Alligevel skal operatørerne stadig placere hver flaske manuelt under hovedet. Denne manuelle håndtering begrænser din samlede gennemstrømning. Det fungerer godt til batchbehandling.
Inline kontinuerlige systemer repræsenterer industristandarden for automatiserede faciliteter. De installeres nemt over eksisterende transportbånd. Du kan vælge mellem luftkølede og vandkølede varianter. Luftkølede systemer dominerer moderne emballagelinjer. De kræver meget mindre vedligeholdelse. De bruger mindre energi. Vandkølede systemer håndterer ekstreme miljøer. Du har brug for vandkøling til kraftige, højhastighedsapplikationer, der kører massive hættestørrelser.
Strenge evalueringskriterier skal guide dit endelige køb. Du bør matche maskinen direkte til din maksimale transportørhastighed. Bekræft de acceptable hættestørrelsesintervaller. Sørg for, at forseglingshovedet integreres korrekt efter din eksisterende afdækningsmaskine. Korrekt justering garanterer ensartede resultater.
Implementeringsvirkeligheder: Sikring af lækagesikker flaskeforsegling
Implementering af denne teknologi kræver omhyggelig kalibrering. Du skal administrere betjeningsvinduet strengt. Vi kalder dette induktionens 'jerntrekant'. Det garanterer lækagesikker flaskeforsegling.
Først skal du kontrollere drejningsmomentet. Låget skal presse foringen fast mod flaskens læbe. Overspænding stripper plastiktrådene. Det beskadiger foringen irreversibelt. Underspænding resulterer i en svag, utæt binding. Polymeren kan ikke smelte sammen uden tilstrækkeligt tryk.
For det andet skal du balancere strøm- og varmeindstillinger. En for høj effektindstilling brænder aluminiumsfolien. Det smelter plastikhætten helt. En for lav indstilling smelter ikke polymerlaget ordentligt. Folien forbliver umonteret.
For det tredje skal du overvåge tiden. Linjehastigheden dikterer, hvor længe flasken bliver inde i det elektromagnetiske felt. Du skal kalibrere transportbåndets hastighed direkte til maskinens effektindstilling. Hvis du øger transportbåndets hastighed, skal du øge effekten proportionalt.
Operatører står dagligt over for almindelige fejlfindingsrisici. Ujævne flaskelæber forhindrer ensartet trykfordeling. Væskespild på fælgen ødelægger den kemiske binding øjeblikkeligt. Hætter, der mangler tilstrækkeligt gevindindgreb, springer af under opvarmningsfasen. Du skal inspicere indgående flasker for strukturelle fejl.
Robuste kvalitetssikringsprotokoller fanger disse fejl tidligt. Du bør implementere vakuumlækagetest på tilfældige produktionsprøver. Destruktive afskalningstest verificerer visuelt ensartet tætningsintegritet. En perfekt forsegling efterlader en ensartet ring af polymer på flaskens læbe. En sveden sæl viser mørk misfarvning. Konsekvent test opretholder høje produktionsstandarder.
Konklusion
Succesfuld induktionsforsegling kræver en perfekt synergi af variabler. Du har brug for den rigtige maskinarkitektur. Du skal vælge den korrekte foringskemi. Du skal opretholde præcis linjekalibrering. Disse elementer arbejder sammen for at beskytte dit produkts integritet.
Købere bør færdiggøre deres shortlisting-logik, før de kontakter leverandører. Kortlæg dit containermateriale nøjagtigt. Dokumenter dine nøjagtige hættestørrelsesintervaller. Bestem dine mål for flasker pr. minut (BPM) krav. Disse data strømliner indkøbsprocessen betydeligt.
Træf øjeblikkelig handling ved at anmode om tilpasset prøvetest. Send dine faktiske flasker, hætter og produkt til udstyrsproducenter. Lad dem verificere materialekompatibilitet i deres testlaboratorier. Dette trin fjerner alt gætværk fra din investering.
FAQ
Q: Kan induktionsforsegling bruges på metalbeholdere?
A: Ja, men det kræver ekstrem forsigtighed. Det elektromagnetiske felt opvarmer metalbeholderen ved siden af folien. Dette kan forårsage alvorlige forbrændinger eller produktskade. Du har typisk brug for specialiserede hættedesign eller alternative forseglingsmetoder til metalemballage.
Q: Bliver produktet inde i flasken varmt under induktionsforsegling?
A: Nej. Varmen genereres øjeblikkeligt og forbliver meget lokaliseret i folielaget. Processen tager kun en brøkdel af et sekund. Det omgivende produkt forbliver fuldstændig upåvirket af temperaturændringen.
Q: Kan du induktionsforsegling uden en hætte?
A: Standardinduktionsmaskiner kræver en gevindhætte for at påføre det nødvendige tryk nedad. Der findes dog specialiserede hætteløse induktionsforseglere. De bruger mekaniske pressebånd til at holde folien mod beholderen under opvarmningsfasen.
I overensstemmelse med markedsføringskonceptet 'Reputation First, Service Supreme, Quality Foremost,' promoverer vi konstant nye produkter, giver fordele til enhver kunde og tilbyder omfattende teknologiske tjenester og support til vores brugere.
KONTAKT OS
Telefon: +86180-1198-9231
E-mail:
wechupack@yeah.net WhatsApp: +86 18011989231
Tilføj: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, Kina