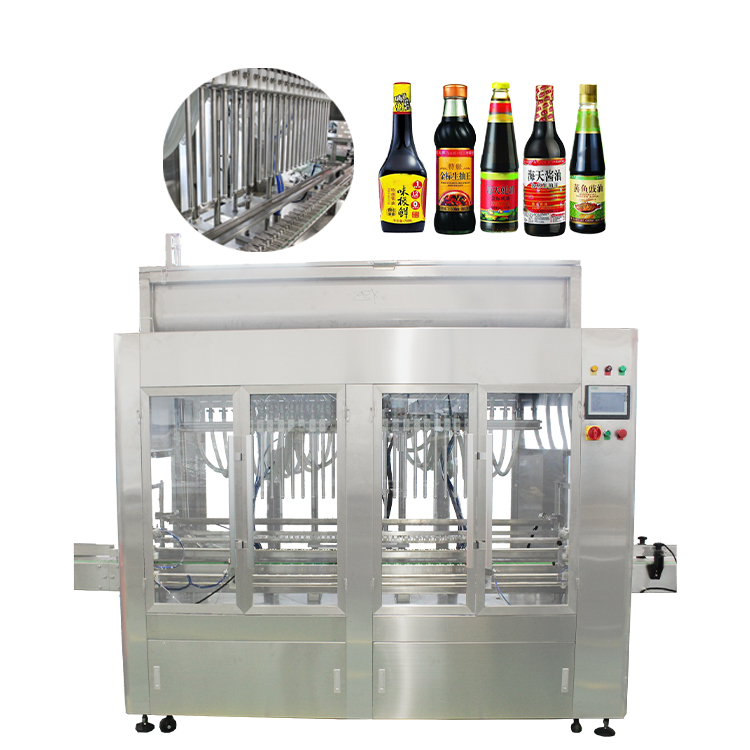
Honnings unikke rheologiske egenskaber – specifikt dens høje, temperaturafhængige viskositet og følsomhed over for krystallisering – udgør særlige tekniske udfordringer for emballering i industriel skala. Standardemballageudstyr formår ofte ikke at opretholde det sterile miljø, der kræves for at forhindre osmofil gærgæring, eller mangler den termiske styring, der er nødvendig for at holde honningen flydende uden at forringe dens enzymatiske profil. Valg af utilstrækkeligt maskineri resulterer i kompromitteret holdbarhed, hyppig nedetid og produkttab.
Overgang fra semi-automatiske aftapningsopsætninger til en specialiseret aseptisk posefyldningsmaskine kræver en streng evaluering af termiske kontroller, steriliseringsprotokoller og systemintegration. Denne vejledning giver en teknisk ramme til vurdering af udstyrsspecifikationer, evaluering af leverandører og begrænsning af implementeringsrisici.
Viskositet og termisk styring: Effektivt honningbehandlingsudstyr skal have præcise PID-temperaturkontroller for at opretholde flydeevnen uden at overskride kritiske nedbrydningstærskler (typisk 40-45°C).
Steriliseringsintegritet: Ægte aseptisk påfyldning kræver robuste CIP (Clean-in-Place) og SIP (Sterilize-in-Place)-funktioner, ved at bruge dampforsterilisering og sikre poseforbindelsesmekanismer for at eliminere kontamineringsrisici.
Skalerbarhed og linjeintegration: Udstyret skal tilpasses de aktuelle gennemstrømningsbehov (f.eks. enkelthoved vs. multihoved), mens det integreres problemfrit i den bredere fødevarepåfyldningsproduktionslinje, der kan rumme posestørrelser fra 5L til 200L eller 1000L IBC'er.
Leverandør Due Diligence: Valg af en leverandør af aseptisk posefyldningsmaskine kræver evaluering af deres Factory Acceptance Testing (FAT) protokoller, post-installation support og ekspertise i højviskositetsapplikationer.
De operationelle udfordringer ved aseptisk honningemballage
Kommerciel honningemballage kræver streng overholdelse af grundlæggende succeskriterier. Det primære formål er at forhindre krystallisation og gæring under bulklagring og global transit. Honning indeholder naturligt osmofil gær. Hvis fugtniveauet svinger, eller der kommer eksterne forurenende stoffer ind i produktstrømmen, udløser disse gær gæring, hvilket forurener hele batchen. Aseptisk emballage eliminerer denne risiko ved at skabe en uigennemtrængelig steril barriere mellem produktet og det ydre miljø.
Viskositet vs. flowhastighed
Honning udviser et alvorligt omvendt forhold mellem viskositet og temperatur. Når temperaturen falder, stiger viskositeten eksponentielt, hvilket skaber et enormt modtryk i rørsystemer. Denne fysiske virkelighed dikterer din nødvendige pumpestyrke, motorstørrelse og rørdiameter. At pumpe kold honning overanstrenger motorer og forårsager pumpekavitation, mens overophedning ødelægger gavnlige enzymer som diastase og invertase. Du skal afbalancere termisk input med flowhastighed for at opretholde en stabil produktion uden at beskadige råproduktet.
Temperatur (°C)
Omtrentlig viskositet (Centipoise)
Flowkarakteristik
10°C
10.000+ cP
Størknede / Ikke-pumpbare
20°C
3.000 cP
Tyk / høj pumpebelastning
30°C
1.000 cP
Håndterbart / Moderat flow
40°C
300 cP
Optimalt / Hurtigt flow
Aseptiske krav
Du skal skelne mellem en standard væskepåfyldningsmaskine og et ægte aseptisk system. Standardfyldstoffer fungerer i den omgivende luft og udsætter produktet for luftbårne patogener og fugt. Aseptiske systemer steriliserer emballagematerialet, opretholder et sterilt påfyldningskammer ved hjælp af højtryksdamp og forsegler hermetisk beholderen, før den forlader den sterile zone. Aseptisk bag-in-box (BIB) eller bulk bag formater er obligatoriske for bulk eksport. De giver forlænget holdbarhed uden at udsætte honningen for ekstrem, kvalitetsforringende pasteurisering.
Industrielt vs. detailomfang
Etablering af den operationelle grænse mellem aseptisk bulkbehandling og detailemballage tydeliggør udstyrsbehov. Multi-bane posepakkemaskiner tjener direkte til forbrugerens detailkrav og håndterer små portioner, der kan bruges med det samme. Omvendt er aseptiske posefyldere konstrueret til kommerciel engroskonservering og højvolumenstabilitet. De håndterer enorme mængder designet til langtidsopbevaring, transport og eventuel ompakning eller industriel fødevareformulering.
Kernetekniske evalueringsdimensioner
Evaluering af en honningpåfyldningsmaskine kræver at analysere specifikke tekniske dimensioner. Fokuser på, hvordan maskinen håndterer højviskositet, temperaturfølsomme væsker i et sterilt miljø.
Steriliserings- og hygiejneprotokoller
Hygiejneprotokoller danner grundlaget for aseptisk emballage. Du skal evaluere kravene til forsterilisering af damp for påfyldningshovedet og produktlinjerne. Systemet skal nå og holde specifikke temperaturer (typisk 121°C) i en defineret varighed for at opnå en verificerbar logreduktion i mikrobiel belastning.
Vurder integrationen af automatiserede Clean-in-Place (CIP) og Sterilize-in-Place (SIP) systemer. Automatiserede systemer minimerer manuel indgriben, hvilket drastisk reducerer menneskelige fejl. Maskinen skal automatisk sekventere gennem forskylninger, ætsende vask, syrevaske og afsluttende dampsterilisering uden at kræve, at operatører skal demontere tunge rør.
Gennemgå de aseptiske overførselsmekanismer. Overvej brugen af aseptiske engangsoverførselsledninger og sterile konnektorer. Disse komponenter eliminerer krydskontamineringsrisici, når der skiftes mellem forskellige honningsorter, såsom at flytte fra en robust boghvedehonning til en delikat kløverhonning.
Doserings- og målenøjagtighed
Nøjagtighed påvirker rentabiliteten direkte. Når du har at gøre med væsker med høj viskositet, skal du sammenligne masseflowmålere med vejecelle (vægtbaserede) doseringssystemer. Masseflowmålere kæmper ofte med honning på grund af trykfald og potentiel beluftning i den viskøse væske. Vejeceller giver overlegen nøjagtighed ved at måle den nøjagtige fysiske vægt af det dispenserede produkt, uanset temperatur- eller tæthedsudsving.
For at sikre maksimal nøjagtighed kræver vejecelledoseringssystemet en streng kalibreringssekvens under idriftsættelsen:
Isoler vejecelleplatformen fra alle mekaniske vibrationer og transportbåndsbevægelser.
Udfør en nul-tara sekvens med en tom, steriliseret pose låst i påfyldningskæberne.
Udfør en statisk kalibrering ved hjælp af certificerede testvægte for at verificere sensorens linearitet.
Kør en dynamisk flowtest med faktisk honning for at beregne 'in-flight' materiale offset.
Juster PLC pre-act parametrene, så afspærringsventilen lukker nøjagtigt før målvægten nås.
Termiske kontrolsystemer
Termisk styring er ikke til forhandling. Vurder nødvendigheden af kappede rør og tragte. Systemer med kappe cirkulerer varmt vand rundt om produktbanerne og opretholder en ensartet temperaturprofil fra beholderen til påfyldningsdysen. Uisolerede linjer tillader honning at afkøle, krystallisere og til sidst blokere systemet.
Vurder de PLC-integrerede PID-temperaturstyringssystemer. Proportional-Integral-Derivative (PID) controllere overvåger og justerer konstant varmeelementerne for at forhindre temperaturoverskridelser. Dette sikrer ensartet produktflow uden at forårsage lokal overophedning, hvilket fører til forhøjede niveauer af Hydroxymethylfurfural (HMF) og enzymatisk nedbrydning.
Posehåndtering og ventildesign
Den fysiske håndtering af den aseptiske pose dikterer integriteten af den endelige forsegling. Analyser påfyldningsposens designform, dens hængende position og den specifikke forbindelsesmetode med front-end modtageposen. Maskinen skal gribe sikkert fat i posetuden, fjerne hætten i et sterilt kammer, fylde posen og sætte låg på den, før den udsættes for den omgivende luft.
Evaluer anti-dryp dysedesign. Disse dyser er specielt konstrueret til rent at afskære højviskose honningstrømme. En efterfølgende honningstreng kan kompromittere den sterile zone, forurene posens ydre og forstyrre den endelige hætteforsegling. Positive afspærringsventiler med mekanisk tilbagesugning anbefales stærkt til denne applikation.
Kapacitet, skalerbarhed og gennemløb
Matchning af maskinkapacitet til dit anlægs output forhindrer operationelle flaskehalse. Du skal beregne sand gennemløb baseret på cyklustider i den virkelige verden, ikke kun maksimale pumpehastigheder.
Tilpasning til operationelle prioriteter
Bestem dit anlægs primære operationelle fokus. Hvis dit mål er højhastighedskontinuerlig output for en enkelt produktlinje, tilbyder dedikerede multi-head roterende systemer den højeste effektivitet. Hvis dit anlæg kræver formatfleksibilitet til at håndtere forskellige posestørrelser og hyppige produktskift, giver modulære inline-systemer den nødvendige tilpasningsevne.
Volumenkrav
Kortlæg dine produktionsmål direkte til maskinkapacitet. Enkelthovede konfigurationer er ideelle til moderate partier, specialhonning og pilotplanter. De tilbyder enkelhed og lettere vedligeholdelse. Systemer med flere hoveder er essentielle for kontinuerlig drift med store mængder, hvor nedetid påvirker bundlinjen alvorligt.
Emballageformater
Sørg for, at maskinen kan håndtere dit nødvendige udvalg af aseptiske poser uden at kræve omfattende mekaniske omstillinger. En alsidig maskine skal nemt skifte mellem 5L til 25L bag-in-box formater, 200L tromler og 1000L Intermediate Bulk Containers (IBC'er). Hurtigt skift af værktøj og justerbare taskestøtter er kritiske funktioner for at minimere omskiftningstider.
Emballageformat
Typisk volumen
Forventet cyklustid (enkelt hoved)
Bag-in-Box (lille)
5L - 10L
4 til 6 poser i minuttet
Bag-in-Box (stor)
20L - 25L
2 til 3 poser i minuttet
Bulk tromle
200L
10 til 15 tromler i timen
IBC Tote
1000L
2 til 4 kasser i timen
Cyklustider
Beregn den sande gennemstrømning ved at tage højde for hvert trin i processen. Stol ikke udelukkende på den volumetriske påfyldningshastighed. Du skal tage højde for posefyldning, afdækning, dampsterilisering af tuden, den faktiske påfyldningsfase, nitrogenskylning, gendækning og udstødningstider. En maskine med en hurtig pumpe, men en langsom steriliseringscyklus vil i sidste ende være en flaskehals for din produktion.
Integrering med fødevarepåfyldningsproduktionslinjen
Detaljer de nødvendige forbindelser mellem påfyldningsmaskinen og opstrøms udstyr til behandling af honning . Fyldstoffet skal kommunikere med filtreringsenheder, homogenisatorer og pasteurisatorer eller opbevaringstanke. Hvis beholderen løber tør, skal påfyldningen automatisk holde pause. Hvis fylderen oplever en fejl, skal den signalere opstrømspumperne om at stoppe med at sende produktet, hvilket forhindrer farlige trykopbygninger i ledningerne.
Nedstrøms emballage
Evaluer overgangen fra tankstation til nedstrømsdrift. Når den aseptiske pose er fyldt og forseglet, skal den flyttes effektivt til boks-, forseglings- og palleteringssystemer. Transportørhastigheder skal synkroniseres for at sikre flaskehalsfri drift. Til bag-in-box-applikationer skal den automatiske kasseopstiller og forsegler holde trit med fylderens output.
Data- og automationsintegration
Vurder SCADA (Supervisory Control and Data Acquisition) kompatibilitet. Maskinens PLC skal kommunikere med centrale anlægsstyringssystemer via industrielle protokoller som Ethernet/IP eller Modbus TCP. Denne integration giver kritiske data til sporbarhed, batchrapportering og automatiseret kvalitetskontrol. Operatører bør være i stand til at overvåge påfyldningsvægte, steriliseringstemperaturer og fejlkoder fra et centraliseret kontrolrum.
Vurdering af en aseptisk posefyldningsmaskineleverandør
At samarbejde med den rigtige producent er lige så vigtigt som at vælge den rigtige hardware. Du skal vurdere potentielle leverandører baseret på deres specifikke tekniske ekspertise og deres evne til at støtte dit anlæg længe efter den første installation.
Sælger ekspertise
Evaluer leverandørens specifikke track record med honning og højviskose sirupper. Generel erfaring med drikkevarer eller væsker med lav viskositet oversættes ikke godt til honningforarbejdning. En erfaren Leverandør af aseptisk posefyldningsmaskine forstår nuancerne af pumpekavitation, forskydningsspænding på enzymer og den præcise termiske styring, der kræves for at forhindre krystallisation.
Test og validering
Kræv omfattende Factory Acceptance Testing (FAT) og Site Acceptance Testing (SAT). Disse tests skal anvende det faktiske produkt eller en rheologisk identisk erstatning. Rindende vand gennem maskinen under en FAT beviser intet om, hvordan den vil håndtere kold, tyktflydende honning. Kræv streng test af CIP/SIP-cyklusserne, påfyldningsnøjagtighed ved maksimal hastighed og integriteten af de aseptiske tætninger.
Service Level Agreements (SLA'er)
Vurder tilgængeligheden af lokal teknisk support og reservedelsbeholdning. Højviskositetsbehandling medfører betydeligt slid på pumpestatorer, tætninger og ventiler. Garanteret responstid og tilgængelighed af reservedele natten over er afgørende for at minimere kostbare produktionsstop. Gennemgå leverandørens serviceniveauaftaler for at sikre, at de kan opfylde dit anlægs krav til oppetid.
Implementeringsrisici og afbødningsstrategier
Implementering af ny aseptisk teknologi introducerer operationelle risici. At identificere disse risici tidligt giver dig mulighed for at implementere robuste afbødningsstrategier, hvilket sikrer en glidende overgang til kommerciel produktion.
Seglintegritetsfejl
Kompromitterede aseptiske forseglinger fører til øjeblikkelig produktfordærvelse og alvorlig brandskade. Fejl skyldes typisk forkert justering af posen, utilstrækkelige dampsteriliseringstemperaturer eller dryp af honning på forseglingsoverfladen. Reducer disse risici gennem automatisk sensorverifikation. Implementer vision-systemer eller tryksensorer, der verificerer hættens placering og tætningens integritet, og automatisk afviser enhver pose, der ikke opfylder parametrene.
Temperatursvingninger
Uventet nedetid skaber alvorlige temperaturudsvingsrisici. Hvis ledningen stopper, vil honning, der sidder i uisolerede rør, køle af og krystallisere, hvilket effektivt bliver til en solid blok. Afbød dette ved at sikre, at alle produktveje, fra beholderen til den endelige påfyldningsdyse, er fuldt vandkappede og isolerede. Implementer automatiske recirkulationssløjfer, der holder honningen i bevægelse og opvarmet under mindre ledningsstop.
Operatør fejl
Overgangen fra grundlæggende aftapningsudstyr til avancerede aseptiske systemer repræsenterer et betydeligt spring i kompleksitet. Operatører skal forstå sterile grænser, damptrykstyring og komplekse PLC-grænseflader. Afhjælp operatørfejl gennem strenge, leverandørledede træningsprogrammer. Udvikl strenge Standard Operating Procedures (SOP'er), der beskriver hvert trin i CIP/SIP-processen, opstartsrutiner og fejlgendannelsesprotokoller.
Konklusion
Overvåg dit nuværende anlægslayout for at bestemme tilgængeligt fodaftryk og forsyningsforbindelser til højtryksdamp og kølet vand.
Sammensæt en detaljeret rheologisk profil af dine specifikke honningblandinger, inklusive maksimal viskositet ved minimale omgivende temperaturer.
Udkast til en anmodning om forslag (RFP) med angivelse af vejecelledosering, kappebelagte rørføringer og automatiserede CIP/SIP-funktioner.
Planlæg en fabriksgodkendelsestest (FAT) ved hjælp af dit faktiske produkt for at verificere fyldningsnøjagtighed og anti-dryp ventilydelse.
FAQ
Q: Hvad er forskellen mellem en standard honningpåfyldningsmaskine og en aseptisk posepåfyldningsmaskine?
A: En standardmaskine fylder beholdere i et omgivende miljø og udsætter produktet for luftbårne forurenende stoffer. En aseptisk maskine steriliserer emballagen, opretholder en steril påfyldningszone ved hjælp af damp eller steriliseringsmidler og forsegler produktet hermetisk. Dette forhindrer mikrobiel kontaminering og forlænger holdbarheden uden at være afhængig af kemiske konserveringsmidler eller overdreven varmebehandling.
Q: Hvilke posestørrelser kan en industriel aseptisk posefyldningsmaskine håndtere?
A: Kommercielle aseptiske systemer er meget alsidige. Modulære inline-maskiner kan typisk rumme bag-in-box størrelser fra 5L til 25L. Med justerbart værktøj kan de samme maskiner ofte skaleres op til at håndtere bulkemballageformater, herunder 200L tromler og 1000L Intermediate Bulk Containers (IBC'er).
Q: Hvordan opretholder aseptiske påfyldningsmaskiner temperaturkontrol for honning?
A: De anvender PLC-kontrollerede PID-temperatursystemer, der er forbundet med vandkappebeholdere, rør og påfyldningsventiler. Varmt vand cirkulerer gennem disse jakker, hvilket holder honningen ved en optimal fremløbstemperatur (normalt 40-45°C). Denne præcise kontrol forhindrer krystallisering, mens den beskytter sarte enzymer mod varmenedbrydning.
Spørgsmål: Er masseflowmålere eller vejeceller bedre til en honningpåfyldningsmaskine?
A: For produkter med høj viskositet som honning foretrækkes generelt vejeceller (vægtbaseret fyldning). Masseflowmålere kan miste nøjagtigheden på grund af trykfald og beluftning i tykke væsker. Vejeceller måler den nøjagtige fysiske vægt af det dispenserede produkt, hvilket sikrer høj nøjagtighed og forhindrer kostbar produktuddeling.
Q: Hvad skal jeg kigge efter i en aseptisk posefyldningsmaskineleverandør?
A: Prioriter leverandører med dokumenteret ingeniørerfaring i højviskositetsfødevareapplikationer. Se efter leverandører, der tilbyder robuste FAT/SAT-testprotokoller ved hjælp af det faktiske produkt, leverer gennemsigtige ydeevnedata og garanterer pålidelig teknisk support efter installation og lokal tilgængelighed af reservedele.
Q: Hvordan fungerer CIP/SIP i væskepåfyldningsmaskiner med høj viskositet?
A: Clean-in-Place (CIP) skyller automatisk systemet med opvarmet vand, kaustiske og sure opløsninger for at fjerne al resterende honning og organisk materiale. Efter dette introducerer Sterilize-in-Place (SIP) højtryksdamp (typisk ved 121°C) gennem hele produktvejene og påfyldningsventilerne for at eliminere alt mikrobielt liv, før produktionen begynder.
I overensstemmelse med markedsføringskonceptet 'Reputation First, Service Supreme, Quality Foremost,' promoverer vi konstant nye produkter, giver fordele til enhver kunde og tilbyder omfattende teknologiske tjenester og support til vores brugere.
KONTAKT OS
Telefon: +86180-1198-9231
E-mail:
wechupack@yeah.net WhatsApp: +86 18011989231
Tilføj: 104 The Second Building, No.43 Haichong Road, Shiqi Town, Panyu District, Guangzhou City, Kina